Une nouvelle ligne qui engage toute l’organisation industrielle
Que change l’investissement d’Alsapan à Boulay-Moselle ?
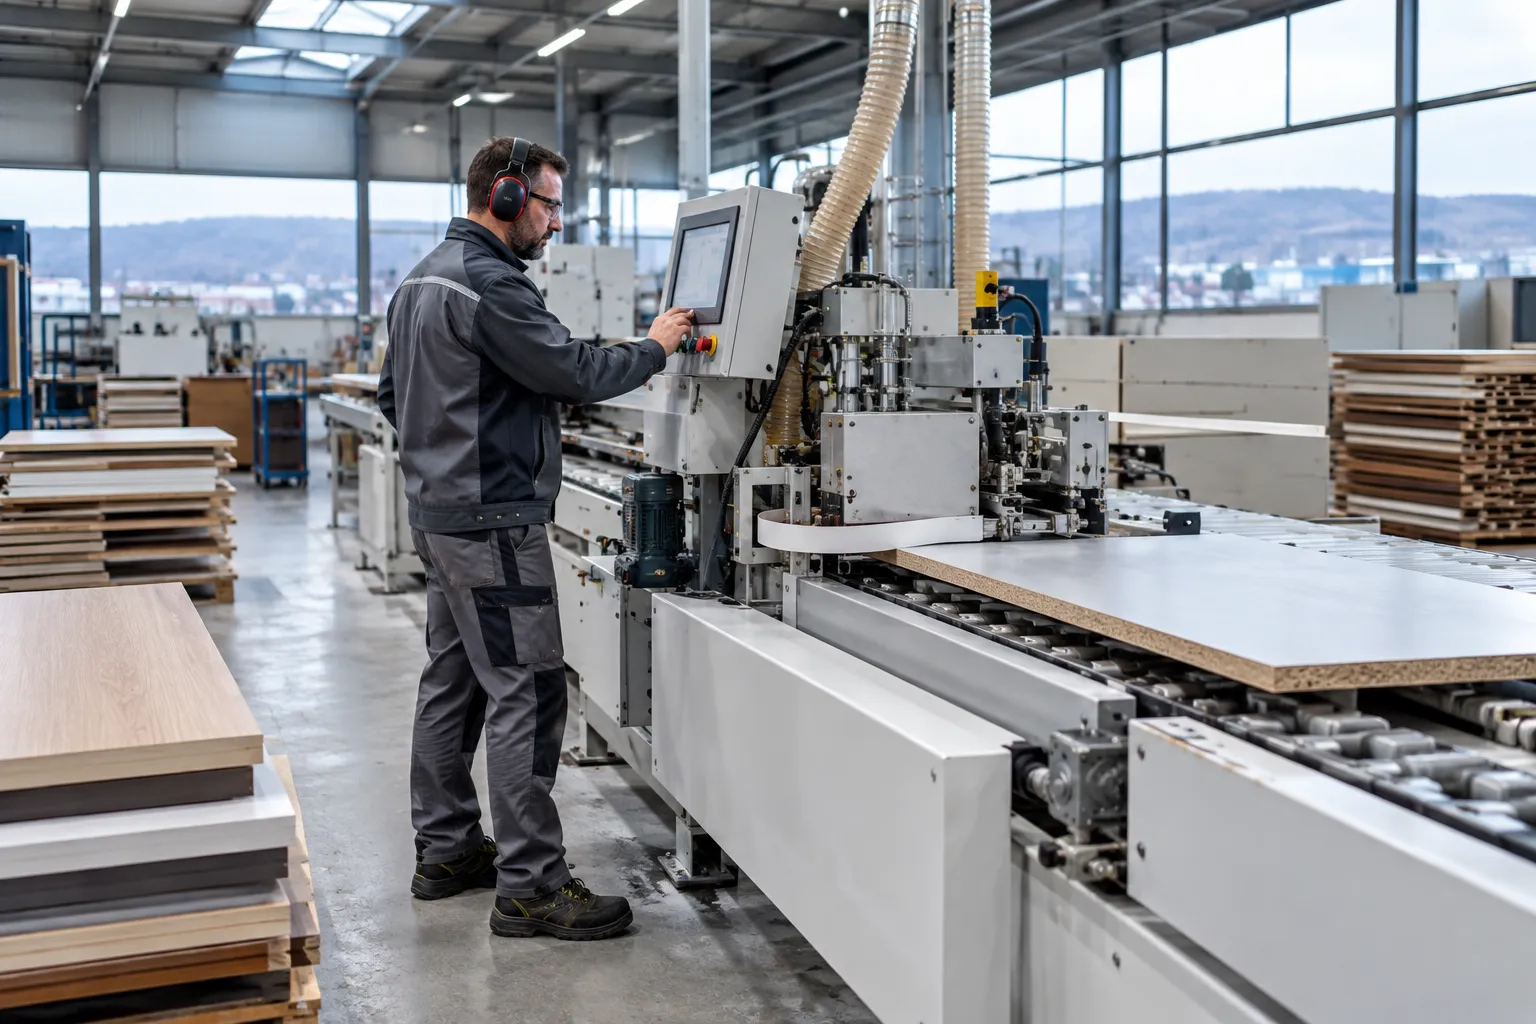
Le 8 octobre 2026, Alsapan a inauguré une nouvelle ligne de plaquage de chants sur son site de Boulay-Moselle. L’équipement modernise une étape essentielle de la fabrication des dressings et des caissons de cuisine. Ces produits sont réalisés à partir de panneaux de particules habillés de revêtements décoratifs.
Le plaquage de chants apporte une finition aux bords des panneaux et contribue à leur protection. Il intervient donc directement dans la qualité perçue du produit fini. Il conditionne également la fluidité de la suite du processus, depuis l’assemblage jusqu’à l’emballage.
Selon La Gazette France, le projet représente 7 millions d’euros et doit augmenter les capacités du site de 30 à 40 %. Alsapan communique, pour sa part, un investissement de 7,1 millions d’euros. La Maison de la Région de Metz indique un montant de 4,2 millions pour le projet de ligne. Les publications ne précisent pas si elles retiennent exactement le même périmètre d’investissement.
Cette différence de présentation mérite d’être signalée aux décideurs. Elle rappelle qu’un montant d’investissement peut couvrir l’équipement seul, son intégration, ou un ensemble plus large de travaux. Pour analyser la rentabilité, le directeur industriel doit donc distinguer le coût de la machine, les adaptations du bâtiment, les automatismes et les frais de mise en service.
Le groupe indique aussi que la Région Grand Est a apporté une aide de 182 000 euros. Cette participation publique accompagne la modernisation et la compétitivité du site. Elle ne remplace toutefois pas le pilotage industriel du projet ni la responsabilité de l’entreprise sur ses résultats opérationnels.
Pourquoi la hausse de capacité ne suffit-elle pas à mesurer la réussite ?
Une capacité théorique supérieure ne se traduit pas automatiquement par davantage de produits livrés. La performance réelle dépend de la disponibilité de l’équipement, de la qualité des panneaux entrants et de la régularité des réglages. Elle dépend aussi des compétences disponibles à chaque poste.
La montée en cadence doit donc être pilotée comme une transformation complète. Il faut d’abord stabiliser la qualité, puis augmenter progressivement la vitesse. À défaut, les gains théoriques peuvent être absorbés par les arrêts, les défauts, les reprises ou les engorgements en aval.
Un directeur industriel gagnera à traduire l’objectif de hausse de capacité en indicateurs observables. Le tonnage ou le nombre de panneaux produits ne suffit pas. Il faut aussi suivre les temps de cycle, le taux de rebut, les micro-arrêts et la conformité des finitions.
- Disponibilité : mesurer les arrêts planifiés et imprévus, puis identifier leurs causes dominantes.
- Qualité : suivre les défauts de collage, de finition et de dimension, ainsi que les reprises.
- Flux : vérifier que l’amont alimente la ligne et que les opérations aval absorbent le nouveau rythme.
- Économie : comparer les coûts unitaires réels aux hypothèses retenues dans le dossier d’investissement.
- Sécurité : contrôler l’ergonomie, les accès de maintenance et les nouveaux risques liés aux automatismes.
Ces indicateurs doivent avoir un responsable, une fréquence de revue et une définition partagée. Ainsi, la direction peut séparer les difficultés temporaires de démarrage des problèmes structurels. Elle peut aussi décider rapidement des réglages, investissements complémentaires ou besoins de formation.
Comment inscrire la ligne dans la stratégie du groupe ?
Alsapan conduit un programme de 50 millions d’euros d’investissements sur ses sites français. L’entreprise compte cinq usines en France et plus de 600 collaborateurs, selon les informations publiées à l’occasion de l’inauguration. Boulay s’inscrit donc dans un plan industriel qui dépasse la seule installation d’un équipement.
Ce contexte invite à articuler les priorités locales et celles du groupe. Une ligne plus performante peut soutenir une croissance commerciale, mais elle modifie aussi les flux entre sites, les besoins en approvisionnement et l’organisation des équipes. Le directeur industriel doit s’assurer que Boulay ne devient pas un nouveau goulot d’étranglement.
Le site travaille sur des produits d’aménagement de l’habitat et fournit notamment de grandes enseignes. Les attentes des clients portent à la fois sur la disponibilité, la qualité et la capacité à traiter des références variées. La performance industrielle suppose donc de concilier cadence et flexibilité, plutôt que de maximiser une vitesse nominale isolée.
Pour cadrer les arbitrages, l’entreprise peut établir plusieurs scénarios de charge. Le premier vise la stabilisation de la production actuelle. Le suivant intègre une augmentation graduelle des volumes. Un troisième teste les effets de changements de formats ou de gammes sur les réglages et les temps de changement.
Cette approche permet de confronter le programme commercial à la capacité réelle des ateliers. Elle rend visibles les besoins éventuels en équipes, en stocks intermédiaires et en maintenance. Elle évite également de confondre une hausse ponctuelle de demande avec une tendance durable.
Quels enjeux humains et fonciers accompagnent la modernisation ?
Alsapan indique recruter des régleurs et des techniciens de maintenance pour accompagner la mise en service et le développement de l’équipement. La Gazette rapportait également un besoin d’une dizaine de collaborateurs sur le site. Ces informations soulignent que le projet associe investissement matériel et renforcement des compétences.
Le recrutement ne constitue qu’une partie de la réponse. Les équipes doivent comprendre les nouveaux réglages, les modes dégradés et les règles d’intervention. Le transfert de connaissances entre fournisseurs, techniciens, conducteurs et production doit être organisé dès les essais, plutôt que repoussé après le démarrage.
Le contexte local offre aussi une perspective d’évolution foncière. La Communauté de communes de la Houve et du Pays Boulageois indique avoir vendu à Alsapan un terrain de 11 000 mètres carrés. Le terrain se situe sur la zone industrielle de Boulay et provient de la reconversion de la friche Crosby-Zimmermann.
La collectivité précise que la démolition, la dépollution et la préparation de la friche ont représenté un investissement d’un million d’euros, avec un soutien du Fonds vert. Cette opération prépare une possibilité de développement, mais les sources disponibles ne détaillent ni le calendrier ni le contenu d’une extension industrielle.
Pour le directeur industriel, cette réserve est importante. Une disponibilité foncière ne signifie pas qu’un projet d’extension est décidé. Elle invite toutefois à préserver la cohérence des flux, des accès logistiques et des utilités lors de la planification des aménagements futurs.
Ce que le directeur industriel doit sécuriser dès la montée en cadence
Comment maîtriser le démarrage sans perturber les livraisons ?
La mise en service d’une ligne crée une période de transition. Les équipes doivent apprendre un équipement nouveau tout en maintenant les exigences de livraison. Le risque est particulièrement élevé lorsque les anciennes méthodes restent nécessaires pendant les essais ou lorsque plusieurs familles de produits partagent les mêmes ressources.
Un plan de démarrage robuste séquence les essais, les validations qualité et l’augmentation des volumes. Il précise les critères de passage entre chaque étape. Il désigne aussi les décideurs habilités à suspendre l’accélération lorsqu’un défaut récurrent ou une dérive de sécurité apparaît.
La préparation doit inclure les approvisionnements, la disponibilité des pièces critiques et les interventions du constructeur. Elle doit également prévoir les compétences nécessaires sur les différents horaires. Ainsi, l’organisation évite de dépendre d’une seule personne capable de régler ou de dépanner la ligne.
Le pilotage quotidien doit réunir production, maintenance, qualité, méthodes et logistique. Un point court peut examiner les écarts de la veille, les risques du jour et les décisions en attente. Cette discipline accélère la résolution des problèmes sans multiplier les réunions de coordination.
Quels indicateurs permettront de vérifier les bénéfices annoncés ?
L’objectif annoncé de 30 à 40 % porte sur les capacités du site. Il ne constitue pas, à lui seul, une preuve de volume supplémentaire effectivement produit ou vendu. Le suivi doit donc distinguer la capacité nominale, la capacité disponible et les volumes conformes livrés.
Le dossier d’investissement peut être converti en tableau de bord économique. Celui-ci rapproche les hypothèses initiales des résultats constatés. Il mesure les dépenses complètes, les coûts de fonctionnement, les gains de productivité et les éventuels effets sur les rebuts.
Il est également utile d’évaluer les effets sur les opérations environnantes. Une cadence supérieure peut augmenter les besoins de manutention, d’emballage et d’expédition. Elle peut aussi révéler un poste limitant jusqu’alors masqué par la moindre vitesse de la ligne de finition.
Les gains doivent enfin être évalués avec une base de référence comparable. Les changements de produits, de formats ou de mix de commandes peuvent fausser les comparaisons simples. Une analyse par famille de produits offre une lecture plus juste de la performance et de sa rentabilité.
Business case : le management de transition pour transformer l’investissement en résultats
Pourquoi faire appel à un manager de transition dans ce contexte ?
Un investissement industriel de cette ampleur mobilise les équipes pendant plusieurs mois. Or, les responsables internes doivent simultanément maintenir la production, conduire le démarrage et traiter les urgences quotidiennes. Cette tension crée un besoin temporaire de leadership opérationnel, sans nécessairement justifier un poste permanent supplémentaire.
Un manager de transition apporte une capacité d’exécution immédiatement mobilisable. Il ne remplace pas les équipes du site et ne se substitue pas durablement au directeur industriel. Il prend en charge un objectif défini, transmet les méthodes et laisse une organisation plus autonome à la fin de sa mission.
Dans le cas d’une montée en capacité, sa valeur tient à sa neutralité et à son expérience de situations comparables. Il peut remettre à plat les responsabilités, faire converger les métiers et donner un rythme aux décisions. Il transforme une intention d’investissement en plan d’action mesurable.
Quel profil intervenirait et dans quel délai ?
Un directeur industriel de transition ou un directeur de site expérimenté peut intervenir en quelques jours, selon la disponibilité et le périmètre convenu. Un responsable de démarrage ou un expert de la performance industrielle peut aussi renforcer la mission. Le choix dépend du principal risque : gouvernance, technique, flux, qualité ou compétences.
Pour un projet tel que celui de Boulay, une mission plausible durerait trois à six mois. La première phase établirait le diagnostic, les indicateurs de référence et les risques prioritaires. La deuxième structurerait la montée en cadence et la coordination des équipes. La dernière transférerait le pilotage aux responsables permanents.
Le manager commencerait par écouter les équipes et examiner les données disponibles. Il cartographierait les arrêts, les défauts, les changements de série et les points de saturation. Il clarifierait ensuite les rôles entre production, maintenance, qualité, méthodes et fournisseurs.
Cette intervention resterait pragmatique. Elle ne présumerait pas de dysfonctionnements chez Alsapan. Elle viserait à sécuriser une phase de changement, en ajustant les priorités à la réalité observée dans l’atelier.
Quels résultats mesurables peut-on attendre d’une mission ?
Les objectifs doivent être fixés après établissement d’une situation de référence. Ils peuvent porter sur la disponibilité de l’équipement, la diminution des arrêts répétitifs, la qualité au premier passage ou la régularité des livraisons. Le manager suit les progrès par des mesures partagées, plutôt que par des promesses générales.
À titre d’exemple, une mission pourrait viser la réduction des causes principales d’arrêt identifiées pendant le démarrage. Elle pourrait aussi formaliser les gammes de maintenance, les consignes de réglage et les standards de réaction aux défauts. Les niveaux cibles seraient définis avec la direction du site après analyse des données initiales.
Un autre bénéfice concerne l’autonomie des équipes. La mission peut mettre en place une routine de résolution des problèmes, former les relais internes et organiser le transfert de connaissances du fournisseur. La performance devient alors moins dépendante de quelques experts présents au démarrage.
Le directeur industriel conserve la maîtrise du projet et des arbitrages. Le manager de transition apporte l’énergie de pilotage, la méthode et la capacité à faire avancer les sujets transversaux. Cette complémentarité est particulièrement utile lorsque le calendrier commercial ne permet pas de repousser la montée en régime.
Le management de transition constitue ainsi un renfort ciblé, non un substitut à l’investissement ni à l’engagement des équipes. Il peut être mobilisé pendant un démarrage, une vacance de poste ou une phase de réorganisation. Son périmètre doit préciser les livrables, les indicateurs, la durée et les modalités de transfert.
Les repères utiles pour décider et agir
Pour le directeur industriel, l’inauguration de Boulay est moins un point final qu’un jalon de transformation. La ligne, le programme de 50 millions d’euros du groupe, les recrutements annoncés et l’opportunité foncière forment un même contexte industriel. Leur cohérence dépendra de l’exécution dans l’atelier et de l’alignement avec les besoins clients.
La priorité consiste à objectiver le démarrage, à protéger la qualité et à vérifier les flux complets. Le recours à un manager de transition peut accélérer cette mise en œuvre lorsque les équipes internes sont déjà fortement mobilisées. Il apporte un commandement temporaire, des résultats suivis et un transfert de compétences.
Pour les éléments publiés, consulter l’article de La Gazette France, la communication d’Alsapan, la publication de la Maison de la Région de Metz et les informations de la Communauté de communes de la Houve et du Pays Boulageois.
FAQ : les questions des directeurs industriels
Les 30 à 40 % annoncés correspondent-ils à une hausse garantie des ventes ?
Non. Il s’agit d’une hausse attendue des capacités du site, pas d’une garantie de volumes vendus. Il faut mesurer la production conforme, la demande commerciale et les contraintes des opérations en aval.
Quels recrutements sont associés à la nouvelle ligne ?
Alsapan cite des postes de régleur et de technicien de maintenance. La Gazette évoque également un besoin d’une dizaine de collaborateurs cet été. Les sources ne détaillent pas le nombre final de recrutements réalisés.
Quand le management de transition est-il pertinent ?
Il l’est lorsque le démarrage, une vacance de poste ou une transformation surcharge les équipes permanentes. Une mission temporaire peut structurer le pilotage, fiabiliser les indicateurs et transférer les pratiques aux responsables du site.
Laisser un commentaire