Pourquoi les cobots d’Herrlisheim changent-ils la donne industrielle ?
Que s’est-il passé sur la ligne de thyssenkrupp ?
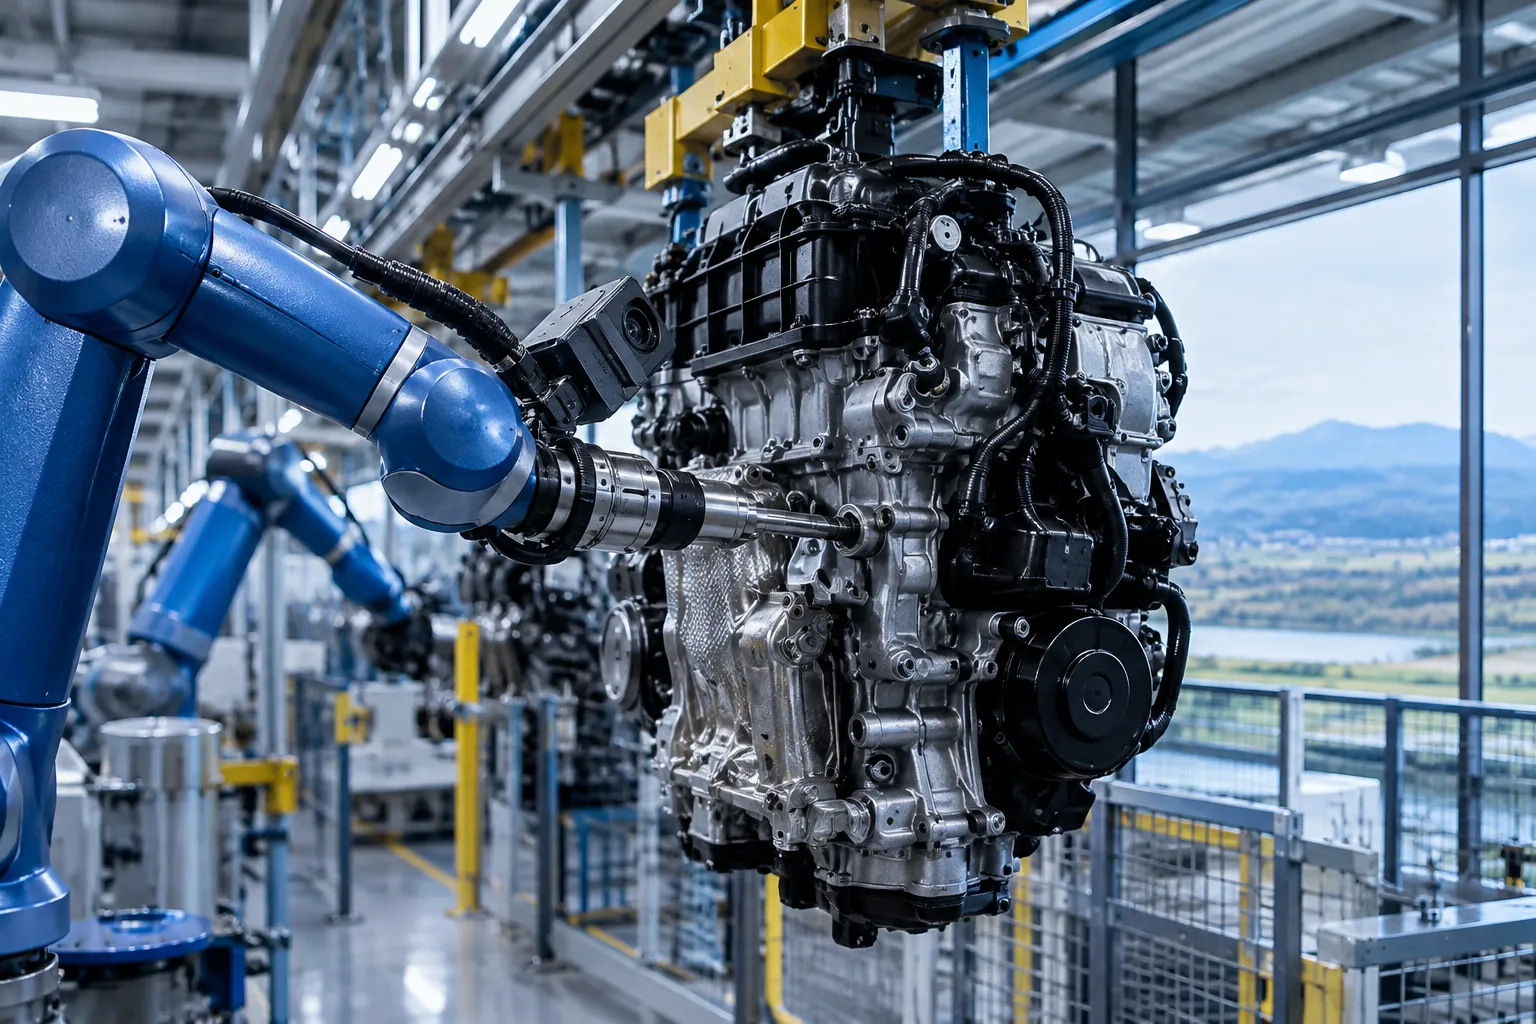
- À Herrlisheim, dans le Bas-Rhin, thyssenkrupp Automotive Systèmes France a automatisé une opération exigeante : le vissage de moteurs thermiques en mouvement. Deux robots collaboratifs réalisent désormais cette tâche sans interrompre le flux de production. Le système a été intégré par RobotIndus, avec des cobots UR30-1300 et une solution de vision 3D d’Inbolt. L’annonce date du 14 octobre 2026 ; Le Journal des Entreprises l’a détaillée le 23 octobre.
- La particularité du poste tient au mouvement de la pièce. Les moteurs sont suspendus à un convoyeur aérien, avancent en continu et peuvent osciller. Le dispositif doit également traiter six variantes, dont les points de fixation diffèrent. Une automatisation classique, conçue autour d’une position fixe et d’une seule référence, aurait donc imposé des adaptations importantes.
- La caméra, montée sur le bras du robot, localise le moteur en trois dimensions. Elle suit sa position et son orientation selon six degrés de liberté. Le contrôleur corrige ensuite la trajectoire du cobot en temps réel, depuis l’approche jusqu’au serrage. Les recettes des variantes reposent sur leurs modèles de conception assistée par ordinateur.
- Cette installation illustre une logique industrielle précise : automatiser une opération critique sans reconstruire toute la ligne. Pour un directeur industriel, l’enjeu ne se limite pas au choix du robot. Il concerne l’interface avec le convoyeur, les tolérances, les variantes, la cadence et la maîtrise des risques.
Quels résultats sont déjà annoncés, et quelles limites faut-il garder en tête ?
- Le communiqué associé au projet indique un taux de vissages non conformes inférieur à 1 %, pour les six variantes. C’est un indicateur encourageant pour la qualité d’exécution. Toutefois, les communications disponibles ne fournissent ni comparaison détaillée avec la situation antérieure, ni mesure indépendante, ni période d’observation.
- Aucun gain chiffré de cadence, de productivité globale ou de coût unitaire n’a été communiqué. Il serait donc prématuré d’attribuer un retour sur investissement précis à l’installation. Le directeur industriel devra distinguer les résultats mesurés des objectifs annoncés, puis compléter les données avec les indicateurs de son site.
- La situation antérieure éclaire néanmoins le bénéfice humain recherché. Les opérateurs effectuaient manuellement le vissage avec les bras levés, sur des moteurs en mouvement. La répétition sollicitait les épaules et les membres supérieurs. Les cobots retirent cette tâche pénible, sans supprimer le besoin d’opérateurs qualifiés pour surveiller, régler et améliorer le procédé.
- Une décision d’automatisation doit donc être évaluée sur plusieurs dimensions. La conformité est importante, mais elle ne suffit pas. Il faut aussi suivre les arrêts, les défauts détectés en aval, les reprises, la disponibilité du poste, l’exposition aux gestes contraignants et la capacité à maintenir les différentes recettes.
Pourquoi ce cas est-il particulièrement pertinent pour le Grand Est ?
- Herrlisheim s’inscrit dans un bassin industriel connecté aux filières automobile et mécanique du Grand Est. Le site assemble des moteurs destinés à Mercedes-Benz et les livre à Rastatt, en Allemagne. Le contrat annoncé lors de son implantation s’étend jusqu’en 2033 et concerne plus de 200 000 moteurs par an. Cette dépendance à un flux client régulier renforce l’importance de la qualité et de la continuité de production.
- Le sujet dépasse toutefois l’automobile. Les industriels régionaux doivent améliorer leur performance avec des équipes sollicitées, des exigences de qualité élevées et des investissements à prioriser. La bonne stratégie n’est pas de robotiser chaque geste. Elle consiste à repérer les opérations répétitives, difficiles à tenir dans la durée, ou particulièrement sensibles aux variations.
- Un autre exemple régional récent confirme l’intérêt des applications ciblées. À Épernay, Champagne Gosset a déployé un cobot de palettisation pour réduire la manutention répétitive de cartons pouvant peser jusqu’à 11,5 kilogrammes. La solution a été installée en cinq semaines, après une phase d’évaluation. Ce cas concerne une autre activité, mais partage le même principe : cibler un poste pénible et vérifier l’adéquation en conditions réelles.
- En parallèle, le Grand Est renforce ses capacités d’expérimentation numérique. ArcelorMittal France et KMØ ont annoncé le Campus 5G-InGEst, soutenu par France 2030, l’État et la Région. Ce projet vise notamment à tester des usages industriels liés à la robotique et au contrôle qualité. Il ne constitue pas une condition technique au projet d’Herrlisheim, mais témoigne d’un écosystème régional mobilisé autour de l’industrie connectée.
- Ces exemples invitent à raisonner par cas d’usage, et non par effet de mode. Bpifrance Conseil souligne également, dans son analyse publiée le 8 octobre 2026, l’intérêt des cobots pour automatiser des tâches ciblées. Le choix doit tenir compte du coût, de l’intégration, des compétences internes et de l’implication des équipes. Lire l’analyse de Bpifrance Conseil sur la robotique industrielle.
Comment transformer un projet de cobotique en performance durable ?
Quelles décisions le directeur industriel doit-il sécuriser en premier ?
- La première étape consiste à établir une situation de référence. Il faut mesurer la cadence réelle, le taux de conformité, les temps d’arrêt, les reprises et les variations de charge. Pour le volet humain, l’analyse peut documenter les gestes, les postures et les contraintes physiques. Sans référence initiale, il devient difficile de démontrer les bénéfices et de décider d’une extension.
- La deuxième étape porte sur la robustesse technique. Le cahier des charges doit préciser les variations de position, la vitesse du convoyeur, les tolérances, les couples de serrage et les changements de référence. Il faut également prévoir les modes dégradés, les arrêts sûrs, la reprise après incident et la traçabilité des paramètres. La vision 3D apporte une réponse au mouvement, mais demande une validation rigoureuse de l’ensemble du poste.
- La troisième étape concerne les personnes et l’organisation. Les opérateurs doivent être associés aux essais, car ils connaissent les écarts réels entre la ligne théorique et la production quotidienne. Les équipes de maintenance doivent disposer des compétences nécessaires pour diagnostiquer les défauts de vision, les dérives d’outillage et les problèmes de communication. Ainsi, le projet ne crée pas une dépendance durable à l’intégrateur.
- Enfin, le directeur industriel doit arbitrer entre investissement, gains attendus et risques d’exécution. Un dossier solide compare plusieurs scénarios : maintien du poste manuel, automatisation partielle, installation complète ou déploiement par étapes. Il inclut les coûts d’intégration, de formation, de maintenance et d’arrêt lors des essais. Il prévoit aussi une porte de décision avant toute extension.
- Les sources disponibles sur Herrlisheim indiquent une extension envisagée vers trois, puis quatre cobots, avec un objectif futur de contrôle qualité automatisé. Cette trajectoire progressive est cohérente : stabiliser le vissage, vérifier les résultats, puis intégrer de nouvelles fonctions. Elle évite de confondre une annonce de développement avec une performance déjà démontrée.
Quel business case de management de transition peut accélérer le projet ?
- Un projet de robotisation mobilise souvent plusieurs fonctions en même temps : production, maintenance, méthodes, qualité, santé-sécurité, informatique industrielle et achats. Or, les équipes opérationnelles doivent aussi tenir les objectifs quotidiens. Si le site manque d’un responsable d’automatisation ou si le projet prend du retard, un manager de transition peut prendre le pilotage immédiatement et rétablir une gouvernance claire.
- Pour un industriel du Grand Est, le profil pertinent serait un directeur industriel de transition, un directeur de site ou un responsable méthodes expérimenté en robotique et intégration de lignes. Il peut intervenir sous une à deux semaines, selon la disponibilité et le périmètre. Sa mission ne consiste pas à vendre une technologie. Il doit transformer un besoin de production en décisions, responsabilités, essais maîtrisés et résultats vérifiables.
- Dans un scénario plausible, un équipementier régional souhaite automatiser un poste de vissage sur pièces mobiles, mais hésite entre plusieurs intégrateurs. Le manager de transition réalise un diagnostic rapide, vérifie les données de cadence et formalise les contraintes techniques. Il associe ensuite opérateurs, maintenance, qualité et sécurité à la validation du cahier des charges.
- Il structure un plan de déploiement avec des jalons : simulation, essais hors ligne, validation en production, période de stabilisation et décision d’extension. Il définit les critères d’acceptation avant le démarrage : conformité, disponibilité, temps de cycle, taux d’intervention humaine et fonctionnement des variantes. Il pilote les arbitrages fournisseurs et organise les points quotidiens lors de la mise en service.
- Une mission de trois à six mois pourrait couvrir le cadrage, l’installation, la stabilisation et le transfert aux équipes. Cette durée est indicative : elle dépend de la complexité de la ligne et de la maturité du site. Les livrables attendus sont concrets : dossier de référence, analyse de risques actualisée, plan de formation, tableaux de bord, procédures de maintenance et bilan économique.
- L’impact doit être mesuré à partir de la situation initiale, sans promettre un gain universel. Le manager suit notamment la conformité au premier passage, les arrêts imputables à la cellule, la cadence effective, les reprises et les heures d’exposition aux gestes ciblés. Il évalue aussi la capacité des équipes à gérer seules les changements de recette et les incidents courants.
- La valeur du management de transition tient à son exécution. Le manager renforce temporairement le pilotage, accélère les décisions et sécurise le transfert des compétences. Il peut également arrêter une extension si les résultats ne sont pas au rendez-vous. Cette neutralité opérationnelle protège le directeur industriel contre un déploiement dicté par l’effet d’annonce ou par les coûts déjà engagés.
- À Herrlisheim, l’articulation entre vissage automatisé et contrôle qualité futur impose une vision de bout en bout. Il faudra vérifier que le contrôle détecte les défauts pertinents, que les données sont traçables et que le flux reste compatible avec la cadence client. Un directeur de transition peut justement coordonner ces sujets, sans détourner durablement les responsables de leurs missions quotidiennes.
- Le retour d’expérience de Champagne Gosset montre aussi l’intérêt d’une phase d’évaluation en conditions réelles et d’une prise en main organisée. À Herrlisheim, le contexte technique est différent, mais la discipline de validation reste transposable : tester, former, mesurer, puis décider. Consulter l’exemple de Champagne Gosset.
Questions opérationnelles sur les cobots et le management de transition
Un cobot peut-il réellement travailler sur une ligne en mouvement ?
- Oui, si le système suit la pièce et ajuste sa trajectoire en temps réel. À Herrlisheim, la vision 3D permet le vissage sur moteurs mobiles et oscillants. Chaque application doit toutefois valider cadence, précision, sécurité et modes de reprise sur la ligne concernée.
Quels indicateurs suivre avant d’étendre l’installation ?
- Mesurez d’abord la conformité, les arrêts, les reprises, la cadence effective et la stabilité des variantes. Ajoutez les interventions de maintenance et les contraintes ergonomiques ciblées. Comparez ces données à une situation de référence avant de décider d’ajouter des robots ou un contrôle qualité.
Quand faire appel à un manager de transition industriel ?
- Faites appel à lui si le pilotage manque, si les équipes sont saturées ou si le projet accumule retards et arbitrages. Un profil expérimenté peut cadrer la mission rapidement, conduire les essais et transférer les méthodes aux équipes internes. Le périmètre et les indicateurs doivent être convenus dès le démarrage.
De l’expérimentation à l’avantage industriel dans le Grand Est
- À Herrlisheim, deux cobots démontrent qu’une opération jusque-là manuelle peut être automatisée malgré le mouvement continu, les oscillations et la diversité des moteurs. Le taux de non-conformité annoncé est inférieur à 1 %, tandis que les gains de cadence et de coût restent à documenter. Cette distinction entre résultat publié et bénéfice encore à mesurer est essentielle pour piloter avec rigueur.
- Pour le directeur industriel, la priorité est désormais de consolider les données, de préparer les équipes et de conditionner chaque extension à des critères d’acceptation précis. Le management de transition apporte alors une capacité d’exécution immédiate : cadrer, coordonner, sécuriser et transmettre. C’est ainsi que la cobotique devient un levier de performance durable, plutôt qu’un équipement isolé.
Laisser un commentaire