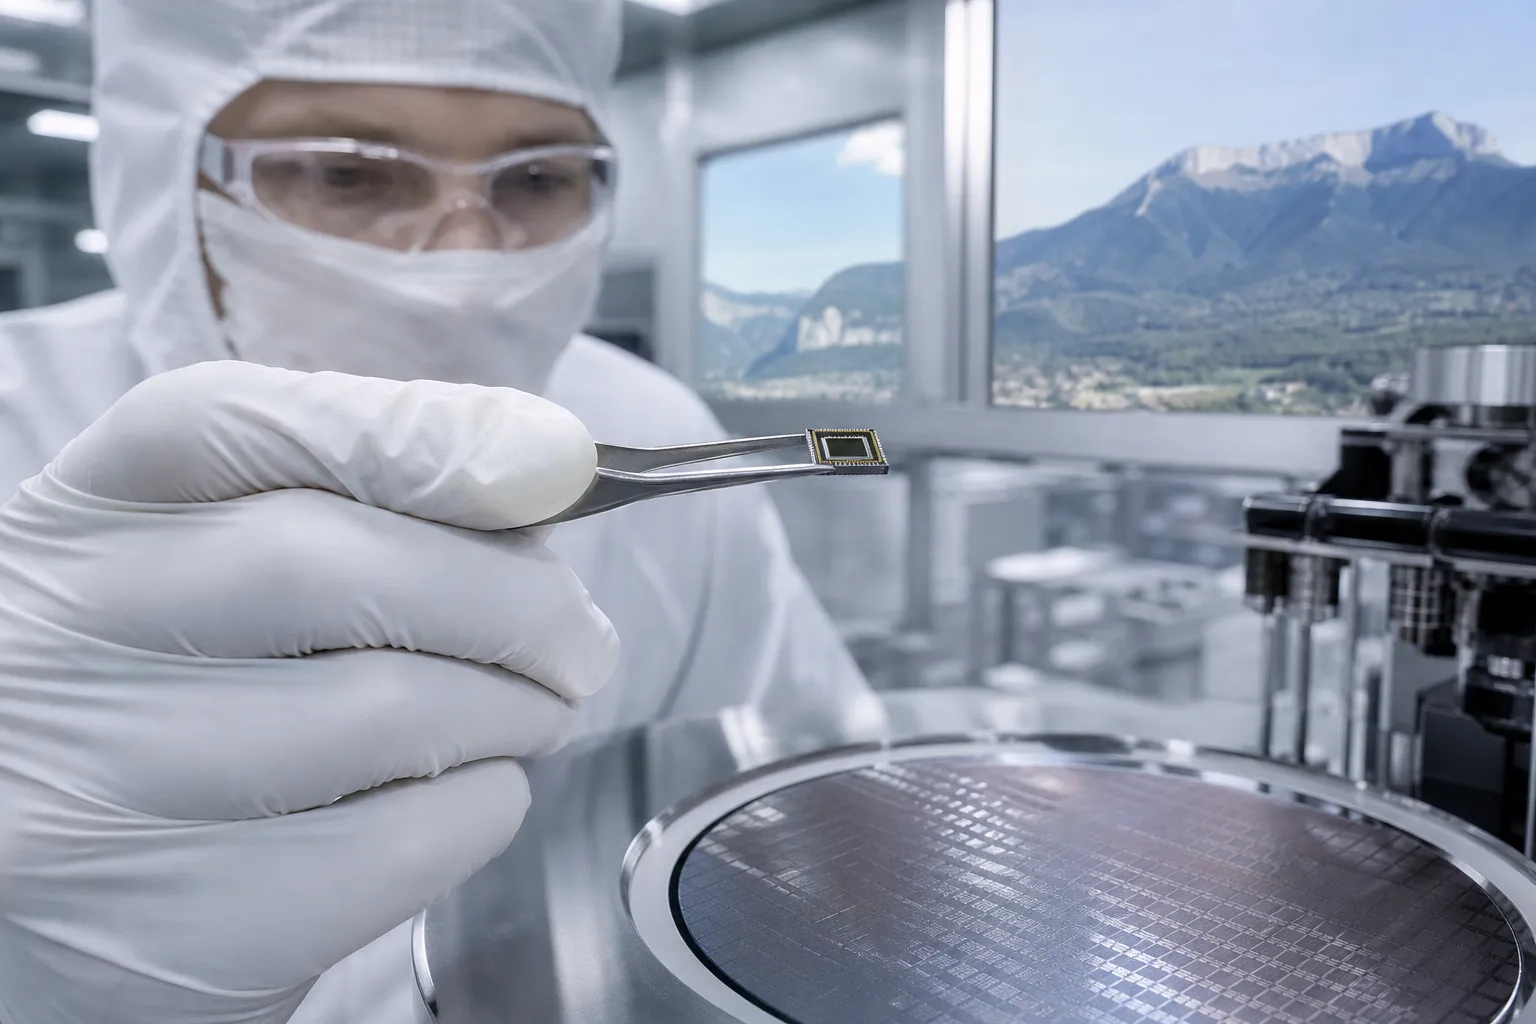
Le 14 septembre 2026, STMicroelectronics a présenté le SafeSense VD56GA. Ce capteur d’image infrarouge est fabriqué sur le site de Crolles, en Isère.
Son objectif est précis : surveiller l’attention du conducteur et la présence des occupants. Cette innovation répond aux exigences croissantes de sécurité automobile. Elle accompagne aussi la généralisation des équipements d’aide à la conduite.
Pour un directeur industriel, cette annonce dépasse la seule performance électronique. Elle révèle une transformation profonde des chaînes de valeur automobiles. Elle souligne également le rôle stratégique d’Auvergne-Rhône-Alpes dans les semi-conducteurs.
Le VD56GA associe qualité d’image, compacité et maîtrise du coût système. Ainsi, il vise les véhicules de grande série, et non plus uniquement les modèles premium. Cette orientation peut accélérer l’adoption des systèmes de surveillance de l’habitacle.
Un capteur de Crolles au cœur d’une nouvelle étape automobile
Pourquoi la surveillance de l’attention devient-elle un marché de volume ?
La sécurité automobile évolue rapidement sous l’effet de la réglementation européenne. Le règlement sur la sécurité générale impose plusieurs équipements actifs dans les véhicules neufs.
Les systèmes d’avertissement de somnolence et de perte d’attention figurent parmi ces dispositifs. Leur déploiement concerne désormais un nombre croissant de plateformes automobiles. Le marché quitte donc progressivement le segment haut de gamme.
Cette évolution change les priorités des constructeurs et des équipementiers. Ils recherchent des composants performants, compacts et compatibles avec des coûts maîtrisés. En effet, une technologie obligatoire doit pouvoir s’intégrer à grande échelle.
La réglementation européenne s’applique depuis le 7 juillet 2024 aux véhicules neufs concernés. Cette précision corrige la chronologie parfois évoquée dans les communications secondaires. Les industriels doivent donc déjà gérer cette contrainte dans leurs programmes actuels.
Le capteur ne remplace pas le système complet de surveillance. Il constitue toutefois un élément central de la caméra infrarouge. Sa performance influence directement l’éclairage, l’optique, le traitement logiciel et la consommation.
Quelles performances techniques distinguent le VD56GA ?
Le VD56GA propose une résolution de 1,1 mégapixel. Il utilise une architecture global shutter, adaptée aux mouvements rapides dans l’habitacle.
Sa cadence atteint 60 images par seconde. Cette caractéristique facilite l’analyse des mouvements du visage, des yeux et des mains. Elle contribue aussi à limiter les effets de déformation liés aux déplacements rapides.
ST annonce une netteté supérieure de 35 % par rapport à la génération précédente. Le fabricant revendique également une sensibilité infrarouge presque 60 % plus élevée.
Ces gains ont une conséquence industrielle concrète. Ils peuvent réduire la puissance nécessaire pour l’éclairage infrarouge. Ils peuvent aussi simplifier l’optique et diminuer les besoins en traitement d’image externe.
La technologie DeepNIR atteint une efficacité quantique annoncée de 43 % à 940 nanomètres. Selon ST, un seul éclairage LED infrarouge de faible puissance peut alors suffire.
Le boîtier mesure 3,7 millimètres sur 3,1 millimètres. Il serait plus de trois fois plus compact que celui de la génération précédente. Cette réduction facilite l’intégration dans des caméras discrètes et des tableaux de bord contraints.
Quels bénéfices industriels les constructeurs peuvent-ils attendre ?
La première conséquence concerne le coût global du module caméra. Un capteur plus sensible peut réduire le nombre de composants périphériques nécessaires.
La deuxième concerne l’encombrement. Les équipementiers disposent de davantage de liberté pour positionner la caméra. Cette souplesse facilite les architectures intérieures plus compactes.
La troisième concerne la consommation énergétique. Un éclairage moins puissant réduit les besoins électriques du système. Ce point devient important dans les véhicules électriques, soumis à de fortes contraintes d’autonomie.
La quatrième concerne la standardisation. Un composant automobile conçu pour plusieurs gammes facilite la réutilisation des architectures. Les constructeurs peuvent ainsi mutualiser certaines validations et certains développements.
En revanche, ces bénéfices ne sont pas automatiques. Ils dépendent de l’intégration logicielle, de l’optique et de la qualification du système complet. Le directeur industriel doit donc évaluer la chaîne entière, et non le seul composant.
Crolles confirme son rôle dans la souveraineté technologique régionale
Pourquoi la fabrication front-end à Crolles compte-t-elle autant ?
Le VD56GA est fabriqué en front-end à Crolles. Cette étape correspond à la fabrication des circuits sur les wafers de silicium.
L’assemblage final est réalisé en Asie. Toutefois, la fabrication de la puce reste ancrée en Auvergne-Rhône-Alpes. Cette organisation apporte une capacité de contrôle sur une étape technologique essentielle.
ST met en avant plusieurs avantages. Le groupe cite la résilience de la chaîne d’approvisionnement, la maîtrise de la qualité et le support à long terme.
Pour un directeur industriel, ces éléments dépassent la communication institutionnelle. Ils influencent directement les risques de rupture, les délais de qualification et la continuité des programmes automobiles.
Une production front-end européenne ne supprime pas les dépendances internationales. Elle réduit toutefois l’exposition à certaines tensions logistiques et géopolitiques. Elle facilite également les échanges techniques avec les clients européens.
Cette proximité peut accélérer les analyses de défaillance et les modifications de processus. Elle favorise aussi la coopération entre conception, industrialisation et production. Ainsi, la localisation devient un levier de performance, et pas seulement un argument de souveraineté.
Quelle place Crolles occupe-t-il dans l’écosystème régional ?
Le site de Crolles compte plus de 4 300 salariés. Le centre de recherche et développement de Grenoble rassemble plus de 2 000 personnes.
ST constitue ainsi l’un des principaux pôles privés de compétences industrielles en Isère. Son implantation structure une filière composée d’équipementiers, de sous-traitants et de sociétés d’ingénierie.
Cette concentration favorise les transferts de compétences. Elle soutient également les formations techniques et les coopérations avec les établissements locaux. Le bassin grenoblois dispose ainsi d’un avantage dans les procédés, les matériaux et la conception électronique.
Mais cet avantage crée une tension durable sur les compétences. Les métiers de salle blanche, de maintenance, de qualité et d’industrialisation restent difficiles à pourvoir.
Une offre publiée le 9 septembre 2026 recherchait notamment un technicien de process en salle blanche à Crolles. Cette annonce ne suffit pas à mesurer les effectifs globaux. Elle confirme néanmoins la demande persistante pour des profils opérationnels spécialisés.
Le site peut-il concilier innovation, volume et performance environnementale ?
La production de semi-conducteurs exige une forte consommation d’eau, d’énergie et de gaz techniques. Les industriels doivent donc améliorer simultanément rendement, disponibilité et sobriété.
ST indique avoir réduit depuis 2016 sa consommation électrique par wafer produit de 43 %. Le groupe annonce aussi une baisse de 62 % de sa consommation de gaz.
Ces données restent déclaratives. Elles montrent toutefois l’importance croissante des indicateurs environnementaux dans le pilotage industriel. Les clients automobiles demandent désormais des preuves sur l’empreinte des composants.
Le directeur industriel doit donc intégrer ces critères dans les décisions d’investissement. Il doit mesurer le rendement matière, la consommation par unité produite et la robustesse des utilités.
La performance environnementale devient ainsi une composante de la compétitivité. Elle peut réduire les coûts, sécuriser les autorisations et renforcer l’acceptabilité territoriale.
Ce que le VD56GA change pour les directions industrielles
Quels risques opérationnels accompagnent le passage à la grande série ?
Le passage d’un composant innovant à une production automobile de volume comporte plusieurs risques. Le premier concerne la montée en capacité des lignes de fabrication.
Le second concerne la stabilité des rendements. Une faible variation de rendement peut affecter fortement la marge sur des millions de pièces.
Le troisième concerne la qualification client. Les constructeurs imposent des exigences strictes sur la fiabilité, la traçabilité et la durée de vie.
Le quatrième concerne la coordination internationale. La fabrication à Crolles et l’assemblage en Asie exigent une synchronisation précise des flux.
Enfin, le système doit respecter les exigences de sûreté fonctionnelle et de cybersécurité. ST mentionne les référentiels ISO 26262 et ISO/SAE 21434.
La direction industrielle doit donc piloter une transformation transversale. Elle mobilise la production, la qualité, les achats, les méthodes, la logistique et l’ingénierie.
Comment mesurer la réussite industrielle du déploiement ?
Plusieurs indicateurs permettent de suivre la performance du programme. Le rendement de fabrication constitue le premier indicateur critique.
Il faut également suivre le taux de défauts, le temps de cycle et la disponibilité des équipements. Les délais de qualification et les écarts de livraison complètent cette mesure.
Du côté client, le taux d’acceptation des premiers lots est déterminant. Le nombre d’actions correctives ouvertes révèle aussi la maturité du processus.
Enfin, le coût complet du module doit être comparé à la cible automobile. Cette analyse doit intégrer l’éclairage, l’optique, le traitement et la maintenance.
Un directeur industriel doit éviter une lecture limitée au coût de la puce. La compétitivité se construit à l’échelle de l’architecture entière.
Le business case du management de transition à Crolles
Pourquoi un manager de transition peut-il accélérer cette industrialisation ?
Le lancement d’un capteur automobile mobilise des compétences rares. Les équipes internes connaissent souvent une forte charge simultanée.
Le management de transition apporte alors une capacité opérationnelle immédiate. Il renforce une direction sans attendre un recrutement définitif.
Un manager de transition spécialisé peut prendre sa mission sous quelques jours. Il commence par sécuriser les priorités, les responsabilités et les indicateurs.
Son intervention ne consiste pas à produire un rapport supplémentaire. Elle vise à obtenir des résultats mesurables dans l’usine.
Dans un contexte de lancement, il peut reprendre la gouvernance industrielle. Il anime les revues de rendement, les plans d’action et les arbitrages entre production et qualité.
Quel profil intervenirait sur un programme de capteur automobile ?
Le premier profil possible est un directeur industriel spécialisé en semi-conducteurs. Il possède une expérience des salles blanches, des rampes de production et des audits clients.
Le deuxième profil est un directeur de programme automobile. Il maîtrise les exigences des constructeurs et des équipementiers de rang un.
Le troisième profil est un responsable qualité automobile. Il sécurise la qualification, la traçabilité et les analyses de défaillance.
Le quatrième profil est un directeur supply chain. Il coordonne les flux entre Crolles, les sites d’assemblage et les clients mondiaux.
Enfin, un expert de la transformation industrielle peut structurer la performance. Il installe une méthode commune entre les équipes techniques et opérationnelles.
Quel impact mesurable peut-on attendre d’une mission ?
Une mission de quatre à six mois peut produire des résultats concrets. Le manager peut réduire le temps de traitement des non-conformités.
Il peut également accélérer la stabilisation du rendement et diminuer les retards de qualification. Il peut enfin améliorer la fiabilité des prévisions et la visibilité des stocks.
Un scénario plausible concerne un programme automobile confronté à des écarts de rendement. Le manager intervient sous dix jours et réalise un diagnostic terrain.
Il met ensuite en place une cellule quotidienne réunissant procédés, maintenance, qualité et production. Chaque action possède un responsable, une échéance et un indicateur.
Après trois mois, l’entreprise peut mesurer la baisse des défauts et l’amélioration du rendement. Elle peut aussi quantifier la réduction des lots bloqués et des retards clients.
Le résultat dépend naturellement du périmètre et du niveau de crise. Toutefois, la valeur du management de transition repose sur cette orientation vers l’exécution.
Les questions que les directeurs industriels se posent
Le VD56GA va-t-il transformer immédiatement les lignes de production ?
Non. Le capteur constitue une innovation produit, mais son adoption exige des qualifications et des adaptations.
Les industriels doivent valider les procédés, les équipements, les flux et les exigences clients. Un accompagnement temporaire peut sécuriser cette phase critique.
Pourquoi faire appel à un manager de transition plutôt qu’à un recrutement ?
Le recrutement répond à un besoin durable. Le management de transition répond à une urgence ou à une transformation limitée dans le temps.
Il permet d’agir immédiatement, avec un expert habitué aux environnements complexes. L’entreprise conserve ensuite les méthodes et les compétences transférées.
Quel indicateur doit suivre en priorité un directeur industriel ?
Le rendement reste essentiel, mais il doit être relié au coût complet et au délai client.
Le meilleur indicateur combine donc qualité, productivité, disponibilité, coût et respect du calendrier. Cette vision évite d’optimiser un atelier au détriment du programme global.
Une nouvelle responsabilité pour l’industrie régionale
Le capteur infrarouge de Crolles illustre la nouvelle compétition industrielle européenne. La valeur ne se situe plus uniquement dans la conception du composant.
Elle dépend aussi de la capacité à produire régulièrement, à qualifier rapidement et à sécuriser les flux. Elle repose enfin sur la maîtrise des compétences critiques.
Pour Auvergne-Rhône-Alpes, l’enjeu est donc considérable. La région dispose d’un pôle reconnu dans les semi-conducteurs et la mobilité intelligente.
Son défi consiste désormais à transformer cette avance technologique en performance industrielle durable. Les directions industrielles devront piloter simultanément innovation, coûts, délais, qualité et compétences.
Dans cette équation, le management de transition offre une réponse pragmatique. Il apporte rapidement le leadership nécessaire lorsque la transformation ne peut attendre.
À Crolles comme chez les équipementiers régionaux, cette capacité d’exécution peut devenir un avantage concurrentiel décisif.
Consulter les caractéristiques techniques du VD56GA

Laisser un commentaire