Une implantation qui révèle les nouveaux enjeux de la pièce industrielle
Le projet de Sampa France à Saint-Priest associe deux activités souvent pilotées séparément : la distribution de pièces et leur remise à neuf. Cette combinaison répond à une pression opérationnelle bien connue des transporteurs et des ateliers. Une pièce indisponible immobilise un véhicule, désorganise un planning et peut dégrader la qualité de service du réseau.
Le futur site doit réunir stockage automatisé et remanufacturing dans un bâtiment de 6 569 m². Sampa prévoit sa livraison au deuxième trimestre 2027, dans la ZAC Urban’East. L’annonce place l’Est lyonnais au cœur d’une nouvelle phase d’investissement dans les flux de pièces pour véhicules industriels. Elle intéresse directement les directeurs industriels confrontés à la disponibilité, aux coûts logistiques et à la transformation des opérations.
Le projet s’inscrit dans le programme Sampa Forward, présenté par le groupe en septembre 2026. En France, l’entreprise prévoit de transférer son implantation de Corbas vers Saint-Priest. Le montant de l’investissement, les emplois concernés et les objectifs de productivité détaillés ne sont pas rendus publics. Il faut donc distinguer les capacités annoncées des résultats opérationnels qui restent à démontrer.
Que prévoit concrètement le projet de Saint-Priest ?
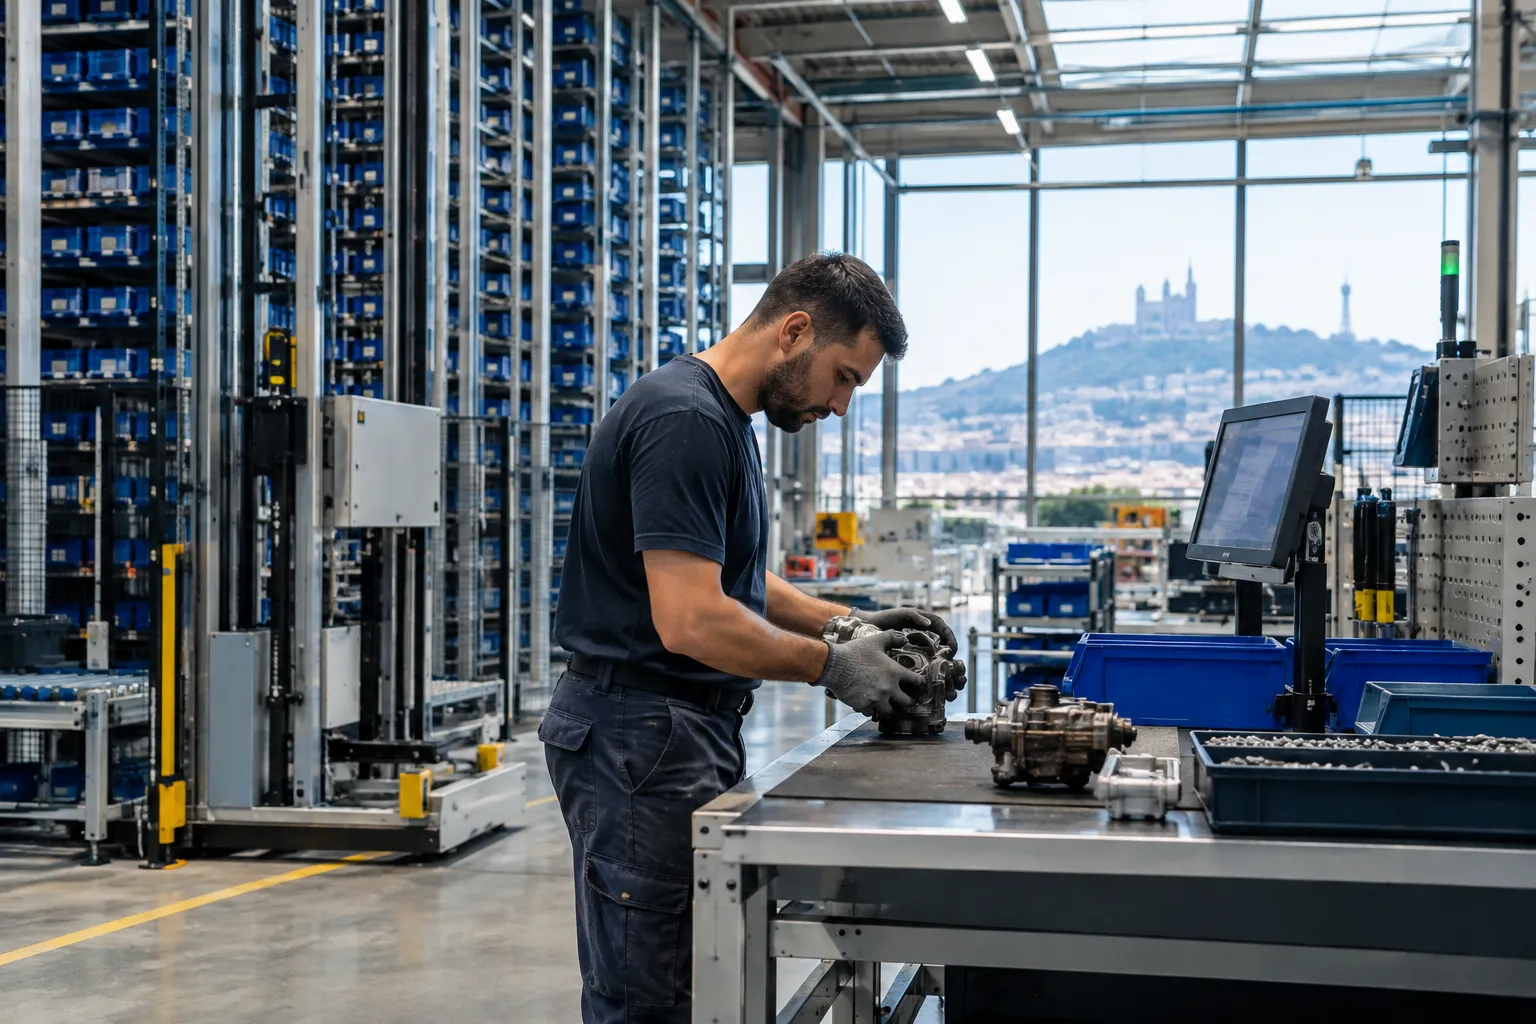
Le bâtiment comprendra 4 525 m² d’entrepôt, 1 700 m² dédiés à l’activité industrielle et 344 m² de bureaux. Il sera implanté sur un terrain de 12 385 m². Le dispositif logistique annoncé combine plus de 10 000 emplacements palettes et 24 000 emplacements automatisés pour les petites pièces.
Cette configuration dessine un outil mixte plutôt qu’un simple entrepôt. Les pièces volumineuses et les petites références n’imposent pas les mêmes modes de stockage, de préparation ou de contrôle. La proximité entre logistique et atelier peut réduire les transferts internes. Elle peut aussi faciliter la planification des composants remis à neuf, leur contrôle final et leur réintégration dans les stocks commercialisables.
Pour le directeur industriel, la question centrale sera donc l’architecture des flux. Les espaces, les équipements et les systèmes d’information devront fonctionner comme une chaîne cohérente. La performance ne dépendra pas seulement du nombre d’emplacements. Elle dépendra aussi de la fiabilité des données, de l’équilibrage des postes et de la capacité à absorber les variations de demande.
Les données publiées ne précisent pas la technologie d’automatisation, les débits de préparation visés ou les plages de fonctionnement. Ces paramètres seront déterminants pour évaluer la capacité réelle du site. Ils conditionnent également les besoins de maintenance, la polyvalence des équipes et les solutions de secours en cas d’arrêt.
Pourquoi viser une disponibilité supérieure à 94 % ?
Sampa annonce un objectif de disponibilité des pièces supérieur à 94 % sur le marché européen. Ce niveau traduit une priorité commerciale autant qu’industrielle. Une référence disponible au bon endroit et au bon moment limite les ruptures, réduit les commandes urgentes et soutient la continuité d’exploitation des clients.
La disponibilité doit toutefois être définie précisément. Un taux global peut masquer des ruptures récurrentes sur des pièces critiques ou une performance inégale selon les familles. Le pilotage utile croise disponibilité par référence, délai de préparation, exactitude des stocks et taux de commandes servies intégralement. Il suit aussi les retards imputables à la production, aux fournisseurs ou au transport.
Le stockage automatisé des petites pièces peut contribuer à accélérer le prélèvement et à améliorer la fiabilité des opérations. Mais l’automatisation ne corrige pas une prévision erronée ou des données articles incomplètes. Elle peut même accélérer la propagation d’une erreur si les règles de paramétrage et de contrôle sont insuffisantes.
C’est pourquoi la préparation du projet doit commencer avant la réception des équipements. Il faut fiabiliser les données de référence, segmenter les stocks et définir des règles de réapprovisionnement cohérentes. En parallèle, les équipes doivent tester les scénarios de pointe, les ruptures fournisseur et les indisponibilités techniques. La performance annoncée prendra forme dans ces choix de conception et d’exploitation.
Comment le remanufacturing s’intègre-t-il à l’outil industriel ?
Les 1 700 m² industriels accueilleront une activité de remanufacturing, c’est-à-dire la remise à neuf de composants selon un processus maîtrisé. Zepros indique que les moyeux de roue pourraient figurer parmi les premiers composants concernés. Cette précision relève de la couverture spécialisée disponible ; les informations publiques ne détaillent pas encore le périmètre complet de l’activité.
Une ligne de remanufacturing suppose des étapes contrôlées : réception des pièces, diagnostic, démontage, nettoyage, remplacement des éléments usés, remontage et essais. Chaque étape doit être traçable. Les critères d’acceptation, les tolérances et la gestion des composants non conformes doivent être établis avant la montée en cadence.
L’enjeu est de rendre la qualité reproductible, et non de traiter chaque pièce comme un cas particulier. Il faut donc définir des gammes opératoires, former les équipes et sécuriser les approvisionnements en composants de remplacement. La planification doit également distinguer les flux de pièces neuves, les retours à expertiser et les produits remis à neuf prêts à être distribués.
Cette activité peut soutenir une offre de pièces plus diversifiée et contribuer à prolonger la durée d’usage de certains composants. Cependant, les gains économiques et environnementaux ne sont pas chiffrés dans les annonces consultées. Ils dépendront notamment du taux de pièces récupérables, des coûts de main-d’œuvre, de la logistique inverse et du niveau de qualité obtenu.
Que dit le développement logistique récent de Saint-Priest ?
Le projet Sampa s’inscrit dans un territoire où d’autres investissements structurent la distribution de pièces pour véhicules industriels. Un compte rendu publié le 15 octobre décrit le chantier d’une plateforme Renault Trucks et Volvo à Saint-Priest. Le site annoncé dépasse 50 000 m², doit accueillir environ 500 employés et vise une ouverture à l’horizon 2027-2028.
Ce projet est distinct de celui de Sampa et son échelle est beaucoup plus importante. Il constitue néanmoins un indicateur de la place stratégique accordée à la logistique de pièces dans la métropole lyonnaise. Il confirme également la complexité des opérations locales : transformation de sites existants, coordination des chantiers, organisation des flux et préparation des équipes.
Pour un directeur industriel, cette concentration peut renforcer l’attractivité de l’écosystème et élargir le vivier de compétences logistiques. Elle peut aussi accentuer la concurrence pour certains profils, prestataires ou ressources de chantier. Les acteurs devront donc anticiper les besoins en maintenance, conduite d’équipements automatisés, qualité et planification.
Les informations locales disponibles sur le chantier Renault Trucks mentionnent un bâtiment à énergie positive. Les caractéristiques énergétiques détaillées du futur site Sampa ne sont pas publiées. Il serait donc imprudent d’attribuer à ce dernier des engagements environnementaux non annoncés. En revanche, le sujet mérite d’être intégré aux arbitrages d’exploitation, notamment pour les équipements, les utilités et les coûts énergétiques.
Le business case du management de transition
Un projet mêlant automatisation, transfert d’activité et remanufacturing concentre plusieurs risques de transformation. Il faut maintenir le service pendant le basculement, préparer les nouvelles opérations et développer des compétences qui ne sont pas toujours disponibles en interne. Les échéances sont proches : le site doit être livré au deuxième trimestre 2027, tandis que les choix de conception et de préparation doivent intervenir bien avant.
Un manager de transition apporte un leadership opérationnel immédiatement mobilisable. Il ne remplace pas le pilotage du projet immobilier ni les équipes permanentes. Il renforce temporairement la capacité de décision et d’exécution, avec un mandat précis, des indicateurs convenus et un transfert organisé vers les responsables internes.
Quel manager de transition mobiliser pour sécuriser le projet ?
Le profil dépend du principal point de tension. Un directeur de site de transition peut piloter l’intégration de l’entrepôt, de l’atelier et des fonctions support. Un directeur supply chain peut reprendre la préparation des stocks, le transfert des références et la continuité de service. Un responsable industriel spécialisé en excellence opérationnelle peut structurer les processus de remanufacturing et la montée en cadence.
Un directeur de programme peut être pertinent si les chantiers bâtiment, systèmes d’information, équipements et ressources humaines avancent en parallèle. Il relie les décisions de conception aux contraintes d’exploitation. Il veille également à ce que les essais et la formation ne soient pas reportés à la dernière minute.
Le démarrage d’une mission peut être organisé en quelques semaines, selon la disponibilité du profil et la précision du mandat. Une première séquence de trois à six mois peut couvrir le diagnostic, la préparation des décisions et le pilotage des actions prioritaires. La durée doit ensuite être ajustée aux jalons du transfert et au calendrier de mise en service.
Quels résultats mesurables peut-on attendre d’une mission ?
La mission doit établir une situation de référence avant de fixer des objectifs. Les indicateurs peuvent inclure le taux de disponibilité par famille, la précision des stocks, le délai de préparation, les commandes servies complètes et les heures d’arrêt des équipements. Pour le remanufacturing, le suivi peut porter sur le rendement au premier passage, les retouches, les rebuts et le délai de traitement d’un retour.
Un mandat de préparation peut viser la validation des processus, la résolution des risques critiques et la disponibilité des données de référence avant transfert. Un mandat de mise en service peut mesurer la tenue des essais, la stabilité des flux et le traitement des anomalies. Les objectifs chiffrés doivent être convenus avec l’entreprise, après examen de ses données et de ses contraintes clients.
Dans une mission plausible, un manager de transition supply chain prendrait en charge le plan de bascule entre Corbas et Saint-Priest. Il établirait une cartographie des références, organiserait les stocks de sécurité temporaires et séquencerait les transferts. Il suivrait quotidiennement les commandes en retard et les écarts de stock, puis préparerait le retour à une gouvernance pérenne.
Dans un autre scénario, un directeur industriel de transition structurerait l’atelier de remanufacturing. Il définirait les gammes, les points de contrôle et les responsabilités qualité. Il pourrait aussi piloter une première série de validation, puis transmettre les standards de travail aux équipes internes. Ces exemples décrivent des missions possibles, et non des missions réalisées chez Sampa.
Comment réduire le risque de démarrage et de transfert ?
La première priorité consiste à traiter le calendrier comme un projet d’exploitation, pas uniquement comme un chantier immobilier. Les équipements, les logiciels, les articles, les flux de retour et les habilitations doivent être prêts conjointement. Un retard sur un seul de ces éléments peut empêcher le démarrage nominal, même si le bâtiment est livré.
Le manager de transition peut installer une gouvernance courte et régulière. Elle réunit les responsables industriels, logistiques, informatiques, qualité et ressources humaines. Chaque réunion suit les décisions en attente, les risques, les responsables et les dates de résolution. Cette discipline évite que les difficultés transversales restent sans propriétaire.
La bascule doit également prévoir des solutions de continuité. Des stocks tampons ciblés, des procédures manuelles temporaires et des scénarios de fonctionnement dégradé peuvent protéger le service client. Ces mesures doivent rester limitées dans le temps et être accompagnées de critères de sortie. Sinon, les solutions provisoires deviennent des coûts permanents.
Enfin, l’adhésion des équipes est un facteur de performance industrielle. L’automatisation modifie les gestes, les compétences attendues et les responsabilités de maintenance. Une communication tardive peut nourrir l’incertitude et freiner l’appropriation du nouvel outil. Le responsable de transition peut clarifier les rôles, organiser la formation et faire remonter les difficultés opérationnelles avant le démarrage.
Les repères à retenir pour les décideurs industriels
Les données publiques confirment l’ambition fonctionnelle du projet, mais laissent ouvertes plusieurs questions structurantes. Le montant investi, les emplois associés, les capacités de production du remanufacturing et les débits de l’automatisation ne sont pas publiés. Les directeurs industriels peuvent donc analyser le projet sans confondre capacité annoncée, performance cible et résultat constaté.
Pour préparer une opération comparable, il convient de sécuriser les choix de flux, la qualité des données, le plan de transfert et la disponibilité des compétences. Le management de transition répond particulièrement bien aux périodes où ces chantiers doivent avancer simultanément, sans fragiliser le service quotidien. Son apport se mesure dans la vitesse de décision, la maîtrise des risques et la transmission d’une organisation stabilisée.
Sources complémentaires : Le Journal des Entreprises, TRM24, Zepros et Les Amis de Centrale Lyon.
FAQ : ce que les directeurs industriels doivent anticiper
Quand faut-il mobiliser un manager de transition pour ce type de projet ?
Idéalement avant le transfert ou la mise en service. Une intervention précoce permet de préparer les flux, les équipes et les scénarios de continuité. Le délai de mobilisation dépend du profil et du mandat défini.
Le stockage automatisé garantit-il une disponibilité supérieure à 94 % ?
Non. C’est un objectif annoncé par Sampa, pas une garantie automatique. La disponibilité dépend aussi de la qualité des données, du réapprovisionnement, de la maintenance et de la fiabilité des fournisseurs.
Quels indicateurs suivre pour une activité de remanufacturing ?
Suivez le rendement au premier passage, les retouches, les rebuts, le délai de traitement et la traçabilité. Ajoutez des indicateurs de disponibilité des pièces remanufacturées et de conformité aux exigences qualité.
Laisser un commentaire