Une nouvelle étape industrielle pour la filière hydrogène de Belfort
Que signifie la mise en service de Mincatec Energy pour le territoire ?
Le 1er octobre 2026, Mincatec Energy a mis en service son outil industriel au Techn’Hom, à Belfort. Après dix ans de recherche, l’entreprise passe de la mise au point technologique à la fabrication organisée. Cette évolution marque une étape importante pour la société et pour l’écosystème industriel du Nord Franche-Comté.
La chronologie résume le temps long de l’industrialisation. Les travaux de recherche ont commencé en 2016, l’entreprise s’est implantée à Belfort en 2021 et les premiers prototypes ont suivi en 2022 et 2023. Une levée de fonds et un accompagnement au titre de France 2030 sont intervenus en 2024. Après une certification en 2025, l’outil de production est désormais opérationnel.
Ce passage à l’usine ne signifie toutefois pas que le modèle industriel est stabilisé. Mincatec annonce trois priorités : augmenter les volumes, réduire les coûts et améliorer les performances. Le directeur industriel doit donc lire cette actualité comme un démarrage de transformation, plutôt que comme l’aboutissement d’un projet.
Les informations communiquées ne précisent ni la capacité nominale de l’usine, ni les volumes actuels, ni l’objectif de production annuel. Cette absence de données publiques invite à distinguer clairement la mise en service de l’atteinte d’un régime industriel. C’est précisément dans cet intervalle que se jouent la productivité, la qualité et la trésorerie.
Pour le territoire, l’enjeu dépasse une entreprise. Belfort rassemble des compétences en énergie, équipements industriels, ferroviaire et mobilité. La production locale d’un équipement de stockage peut rapprocher conception, essais, industrialisation et intégration chez les clients. Elle peut aussi renforcer des liens entre donneurs d’ordre, sous-traitants, organismes de contrôle et établissements de recherche.
Comment fonctionne le stockage solide développé à Belfort ?
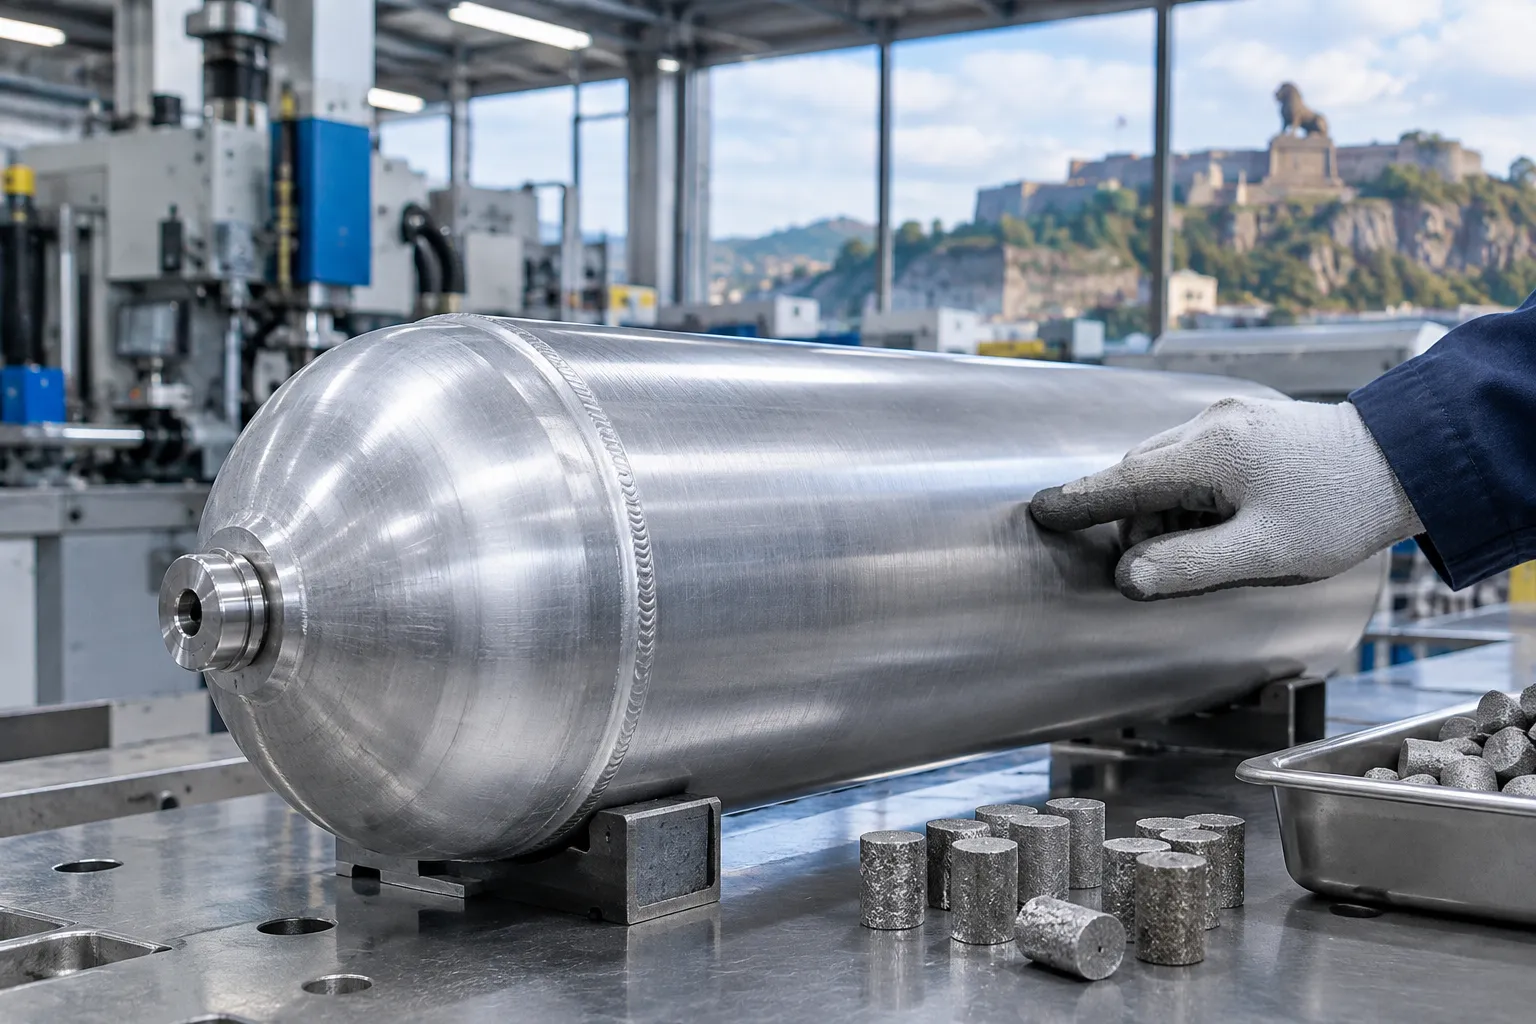
La solution repose sur des hydrures métalliques, capables d’absorber puis de restituer l’hydrogène. Des poudres d’alliage sont compactées en éléments denses, ensuite disposés dans des réservoirs en aluminium. Le gaz est ainsi stocké dans le matériau, plutôt que maintenu uniquement sous forte compression ou sous forme liquide cryogénique.
La gamme MHYT est annoncée pour une pression d’environ 10 bars et une température ambiante. Le procédé de remplissage et de restitution repose sur une réaction réversible. Selon les articles publiés à l’occasion de la mise en service, les réservoirs sont conçus pour atteindre jusqu’à 10 000 cycles. Cette donnée décrit une performance visée, qui doit être appréciée selon les conditions d’utilisation et les protocoles de qualification.
Le contenant en aluminium constitue un autre élément différenciant. Mincatec utilise un procédé breveté de soudage par friction-malaxage, présenté comme adapté aux contraintes de ce matériau. L’entreprise affirme ainsi pouvoir se distinguer des solutions concurrentes employant notamment l’acier inoxydable. Pour un industriel, l’intérêt ne se mesure pas à la seule matière : il dépend de la masse, de la tenue mécanique, du débit, de la durée de vie et du coût total du système.
La basse pression peut simplifier certaines contraintes de sécurité et d’intégration. Elle ne supprime pas pour autant les obligations de conception, de contrôle, de traçabilité et de conformité applicables aux équipements sous pression. La certification, les essais de série et la maîtrise des modifications techniques restent donc essentiels. Le niveau de sécurité doit être établi par des référentiels et des essais adaptés, non par une formule commerciale.
Les applications ciblées couvrent le stockage stationnaire, les systèmes de secours, l’industrie et certains usages mobiles. L’architecture modulaire permettrait d’aller du réservoir unitaire à des ensembles plus importants. Cette variété ouvre des marchés, mais multiplie aussi les configurations à valider. Les exigences d’un engin de chantier ne sont pas celles d’une installation de secours ou d’un système ferroviaire.
La présentation de la technologie et de l’usine figure dans l’article de La French Tech Bourgogne-Franche-Comté. Les éléments techniques et commerciaux cités dans la presse doivent être attribués à l’entreprise lorsqu’ils ne sont pas confirmés par des essais publics indépendants.
Quels indicateurs doivent surveiller les directeurs industriels ?
Le premier enjeu est la répétabilité. Une fabrication réussie en prototype doit devenir une série de produits conformes, documentés et livrés dans les délais. Le suivi doit couvrir les opérations de compactage, d’assemblage, de soudage, d’activation, de contrôle final et de conditionnement. Chaque étape doit disposer de critères d’acceptation, d’une traçabilité matière et d’un traitement formalisé des écarts.
Le second enjeu est la performance économique. La réduction du coût unitaire dépendra des rendements de fabrication, des temps de cycle, du taux de rebut, du coût des matières et de la charge des essais. L’automatisation peut améliorer la répétabilité et la cadence, mais elle suppose des volumes suffisamment prévisibles et des procédés stabilisés. Investir trop tôt peut alourdir les coûts fixes ; attendre trop longtemps peut limiter la capacité de réponse aux commandes.
La presse rapporte que la société vise à augmenter les volumes et envisage une ligne automatisée à terme. Le calendrier dépendrait notamment de contrats encore en discussion. Le Trois indique que Mincatec emploie une vingtaine de personnes et pourrait recruter après la signature de commandes. Pour un directeur industriel, cela souligne l’importance de synchroniser carnet de commandes, recrutement, formation, approvisionnements et investissements.
La qualité est également un levier commercial. Selon les informations disponibles, l’entreprise a obtenu des certifications sur certains marchés et poursuit des démarches dans d’autres pays. Chaque certification implique un travail spécifique sur les dossiers techniques, les essais, la documentation et les exigences locales. La standardisation des versions produit peut limiter les coûts de conformité, sans empêcher les adaptations réellement nécessaires.
Enfin, l’exportation renforce les exigences de maîtrise des risques. L’Est Républicain rapporte que des exportations ont débuté, que plusieurs marchés asiatiques sont visés et qu’un différend douanier concerne les États-Unis. Les droits de douane, les délais d’homologation, la disponibilité des composants et le service après-vente peuvent affecter les marges autant que le coût de fabrication. Une industrialisation solide doit donc intégrer la chaîne logistique et le soutien client dès la conception.
Le business case du management de transition : sécuriser le changement d’échelle
Pourquoi une entreprise industrielle innovante peut-elle avoir besoin d’un renfort externe ?
Le passage d’une technologie prometteuse à une production répétable concentre plusieurs transformations simultanées. Il faut fiabiliser les procédés, organiser les flux, absorber les premières commandes et maintenir les équipes mobilisées. Or, dans une jeune entreprise, les experts techniques et les dirigeants portent souvent plusieurs responsabilités. Les décisions de série peuvent alors se heurter au manque de temps, d’expérience ou de capacité de pilotage transverse.
Un manager de transition apporte une direction opérationnelle immédiatement disponible, avec un mandat défini et une expérience de situations comparables. Il ne remplace pas l’expertise des équipes ni ne décide à leur place sur les choix technologiques. Il met en place les méthodes, clarifie les priorités et accélère l’exécution, en lien direct avec la direction générale et les responsables de production, qualité, achats et finances.
Dans le cas d’une montée en cadence comme celle de Mincatec, un directeur industriel de transition peut prendre en charge le plan d’industrialisation. Son rôle consiste à transformer les objectifs commerciaux en capacité de production réaliste, à identifier les goulots et à arbitrer les investissements. Il peut aussi coordonner les exigences de certification, la sécurisation des fournisseurs et le développement des compétences internes.
Quel type de manager et quel calendrier d’intervention envisager ?
Le profil pertinent est un directeur industriel ou un responsable de site ayant déjà accompagné une première usine, une ligne pilote ou une production d’équipements techniques. Une expérience en procédés métallurgiques, équipements sous pression, assemblage ou environnement fortement réglementé serait utile. La maîtrise de la gestion de projet et de la conduite du changement compte autant que la connaissance sectorielle.
Une intervention peut démarrer en quelques jours après définition du mandat. Les deux premières semaines servent à établir un diagnostic partagé : capacité réelle, temps de cycle, encours, rebuts, risques qualité, dépendances fournisseurs et compétences critiques. Le manager construit ensuite une feuille de route à 90 jours, validée avec la direction générale. Ce calendrier est une proposition d’intervention, pas un délai annoncé par Mincatec.
Sur le premier mois, la priorité est de rendre visible la performance. Le manager installe un tableau de bord simple et des rituels courts de résolution des problèmes. Durant le deuxième mois, il traite les causes principales de pertes et sécurise les opérations critiques. Au troisième mois, il prépare les décisions de capacité, d’automatisation et de recrutement à partir des commandes confirmées et des données de production.
Quel impact mesurable peut-on attendre d’une mission ?
Les objectifs doivent être définis à partir du niveau de départ, et non imposés sans diagnostic. Ils peuvent porter sur le taux de conformité au premier passage, le rendement matière, le respect des délais, le temps de cycle, le coût unitaire ou la disponibilité des équipements. Le manager construit une situation de référence, puis suit chaque indicateur par famille de produits et étape de fabrication.
À titre d’exemple plausible, une mission de quatre à six mois pourrait viser la réduction des défauts récurrents, la maîtrise des temps d’assemblage et la stabilisation des essais finaux. Elle pourrait également livrer des procédures de production, un plan de compétences, une analyse des risques fournisseurs et un dossier d’investissement hiérarchisé. Les cibles chiffrées seraient fixées après mesure initiale, avec validation de la direction.
Un second cas plausible concerne l’accélération d’une commande export. Un directeur de transition peut coordonner industrialisation, certification, achats et expédition, tout en protégeant la production courante. Les jalons deviennent visibles : validation du produit, disponibilité des composants, qualification des opérateurs, libération qualité et préparation du service après-vente. Ainsi, le dirigeant conserve du temps pour les clients et les partenaires financiers.
La mission doit aussi transférer les méthodes aux équipes. Un manager de transition performant documente les décisions, forme les relais internes et prépare une sortie organisée. La réussite ne se mesure donc pas seulement à la tenue d’une échéance. Elle se mesure à la capacité de l’entreprise à maintenir ensuite ses résultats sans dépendance durable au consultant.
Comment la situation régionale renforce-t-elle l’intérêt d’une exécution rigoureuse ?
Le Nord Franche-Comté accueille plusieurs entreprises engagées dans des activités hydrogène, mais leurs marchés et technologies diffèrent. Le cas de H2SYS le rappelle : cette entreprise de générateurs à hydrogène a annoncé en octobre une procédure de sauvegarde et la recherche d’un partenaire industriel. Elle a indiqué poursuivre production et livraisons. Cet événement ne préjuge pas de l’avenir de Mincatec, mais souligne les tensions possibles entre croissance commerciale, trésorerie et besoins de financement.
Le directeur industriel peut contribuer directement à cet équilibre. Des données fiables sur le coût de revient, les rendements et les délais améliorent les décisions d’investissement et les échanges avec les financeurs. Une planification liée aux commandes limite les achats spéculatifs et les stocks excessifs. La rigueur opérationnelle devient ainsi un facteur de résilience, pas uniquement un sujet d’atelier.
La politique publique soutient également la filière, mais les dispositifs ne sont pas interchangeables. En juillet 2026, l’État a annoncé un soutien à des projets de production d’hydrogène par électrolyse destinés à des usages industriels. Ce mécanisme n’est pas une aide directe au stockage solide de Mincatec. Les industriels doivent donc vérifier l’adéquation de chaque financement avec leur projet, leurs dépenses éligibles et leur calendrier.
Pour éclairer le contexte national, le communiqué officiel sur les premiers lauréats est disponible auprès du ministère de l’Économie. Pour la situation locale de Mincatec, Le Trois détaille les priorités de montée en puissance. Ces sources permettent de distinguer les faits publiés, les objectifs de l’entreprise et les hypothèses de développement.
Questions de décideurs sur l’industrialisation de l’hydrogène solide
Le stockage par hydrures métalliques est-il adapté à toutes les usines ?
Non. Il faut comparer pression, masse, encombrement, débit, température, cycles, exigences de sécurité et coût total. Une étude d’intégration doit aussi valider les interfaces avec la production d’hydrogène et l’équipement utilisateur.
Quand faire appel à un directeur industriel de transition ?
Lorsque le démarrage série, une commande majeure ou une certification mobilise les équipes sans pilotage transversal suffisant. Le manager peut intervenir rapidement, avec un mandat et des résultats attendus définis dès le départ.
Comment mesurer la réussite de la mission ?
En comparant une situation de référence à des indicateurs validés : conformité, rendement, délais, coûts et compétences transférées. Les cibles doivent rester réalistes et s’appuyer sur les données observées pendant le diagnostic.
Laisser un commentaire