
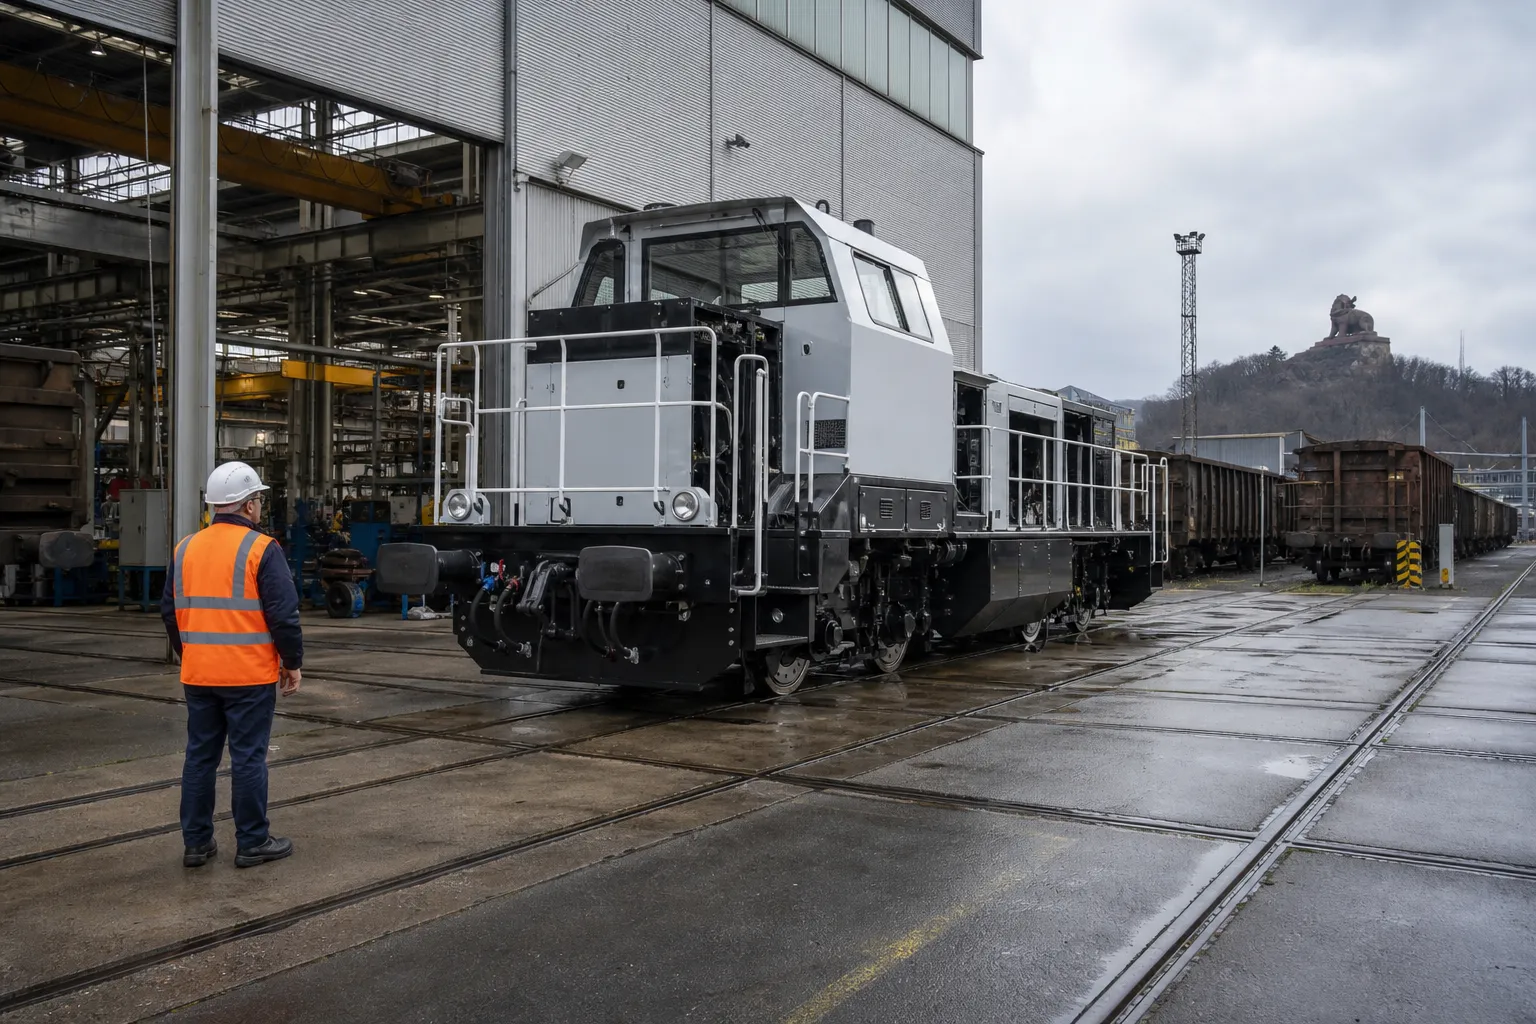
Le site Alstom de Belfort franchit une étape stratégique. Le constructeur lui confie l’ingénierie et l’assemblage d’une nouvelle gamme de locomotives de manœuvre et de triage.
L’annonce intervient dans un contexte favorable au renouvellement du matériel ferroviaire. En effet, de nombreux engins diesel vieillissants assurent encore les opérations courtes dans les triages, dépôts, ports et sites industriels.
Pour les acteurs du transport et de la logistique, cette décision dépasse donc le cadre industriel. Elle touche directement la fluidité des chaînes multimodales, la disponibilité des équipements et la compétitivité du fret ferroviaire.
Elle crée également un enjeu managérial. Alstom devra sécuriser les compétences, les fournisseurs, les flux et les délais. Dans cette phase, le management de transition peut apporter une réponse opérationnelle immédiatement mobilisable.
Un programme qui repositionne Belfort sur le fret industriel
Pourquoi une locomotive de manœuvre est-elle essentielle à la chaîne logistique ?
Une locomotive de manœuvre déplace les wagons sur de courtes distances. Elle assemble, sépare et repositionne les rames dans des environnements complexes.
Elle intervient notamment dans les gares de triage, les dépôts ferroviaires et les plateformes portuaires. Elle dessert également les embranchements particuliers des usines, carrières et centres logistiques.
Son rôle paraît secondaire face aux locomotives de ligne. Pourtant, une panne peut immobiliser plusieurs wagons, désorganiser un quai et retarder une expédition.
La performance du fret dépend donc aussi de ces opérations locales. Chaque minute gagnée dans un triage améliore la rotation des actifs et la ponctualité des livraisons.
Cette réalité concerne directement la Bourgogne-Franche-Comté. La région combine des activités industrielles, des plateformes logistiques et des corridors reliant la France, la Suisse, l’Allemagne et l’Italie.
Les flux automobiles, métallurgiques, chimiques, agroalimentaires et énergétiques nécessitent des solutions de transport fiables. Les locomotives de manœuvre jouent un rôle discret, mais déterminant.
Que révèle la sélection du site de Belfort ?
Le choix de Belfort confirme la volonté d’utiliser les compétences historiques du site. L’usine dispose d’une expertise ancienne dans les motrices et les locomotives.
Elle fabrique déjà des locomotives bimodes Prima H4 destinées aux manœuvres et aux travaux de voie. Cette expérience réduit le risque industriel lié au lancement d’une nouvelle gamme.
Le site maîtrise aussi les contraintes propres au matériel roulant lourd. Il connaît les exigences de fabrication, d’essai, d’homologation et de maintenance.
Par ailleurs, Belfort bénéficie d’un écosystème industriel régional structuré. Le territoire dispose de compétences en mécanique, électricité, métallurgie, automatisation et logistique industrielle.
La décision s’inscrit également dans les engagements pris lors du maintien de l’activité ferroviaire à Belfort. Le développement d’une gamme de locomotives de manœuvre figurait déjà parmi les pistes de pérennisation.
Cette continuité donne une cohérence industrielle au projet. Elle transforme une promesse ancienne en programme concret, même si ses paramètres restent encore à préciser.
Quels détails du programme restent-ils à confirmer ?
Les informations publiques disponibles ne précisent pas encore le montant du programme. Elles ne donnent pas davantage le volume d’unités prévu ou le calendrier des premières livraisons.
La motorisation demeure également ouverte. Plusieurs architectures peuvent répondre aux besoins des opérateurs : diesel modernisé, bimode, hybride ou électrique à batteries.
Le choix dépendra des usages. Un site portuaire électrifié n’a pas les mêmes besoins qu’une usine isolée ou qu’un triage national.
La puissance, l’autonomie, la capacité de traction et les possibilités de recharge seront donc déterminantes. Les opérateurs examineront aussi la maintenance, la disponibilité des pièces et le coût global.
Cette absence de précisions appelle une lecture prudente. Le programme est confirmé au niveau industriel, mais ses retombées commerciales restent à documenter.
Les prochains signaux seront importants. Il faudra surveiller les appels d’offres, les partenariats techniques, les recrutements spécialisés et les premières annonces clients.
Le renouvellement du parc répond à une urgence opérationnelle
Pourquoi les exploitants doivent-ils remplacer les engins diesel vieillissants ?
Les locomotives de manœuvre travaillent souvent dans des cycles courts et répétés. Ces conditions sollicitent fortement les moteurs, transmissions, systèmes de freinage et organes de traction.
Un parc ancien entraîne des coûts cachés. Les arrêts non planifiés perturbent les opérations et mobilisent des équipes supplémentaires.
Les pièces deviennent aussi plus difficiles à obtenir. Les réparations nécessitent parfois des compétences rares et des délais incompatibles avec les exigences logistiques.
En revanche, un matériel récent facilite la maintenance préventive. Les données d’exploitation permettent de mieux suivre les alertes et les consommations.
Les opérateurs peuvent ainsi améliorer la disponibilité des engins. Ils réduisent également les manœuvres réalisées avec des équipements surdimensionnés ou peu adaptés.
La question environnementale renforce cette nécessité. Les moteurs diesel émettent des polluants localement, notamment dans les zones de travail fermées ou densément urbanisées.
Une solution moins émettrice améliore donc les conditions de travail. Elle répond aussi aux attentes des clients industriels et des autorités portuaires.
Quelles technologies peuvent-elles répondre aux usages régionaux ?
Le diesel modernisé constitue une solution de transition. Il limite l’investissement initial, mais conserve une partie des émissions et des coûts de carburant.
La technologie bimode associe une motorisation électrique et un moteur thermique. Elle permet d’utiliser l’alimentation électrique lorsqu’elle existe, puis de poursuivre la mission hors caténaire.
La traction hybride ajoute une gestion optimisée de l’énergie. Elle peut récupérer l’énergie du freinage et réduire le fonctionnement du moteur thermique.
La batterie offre zéro émission locale pendant les phases électriques. Elle convient particulièrement aux missions courtes, fréquentes et prévisibles.
Elle exige toutefois une infrastructure de recharge adaptée. Le dimensionnement doit intégrer les temps d’attente, les pics d’activité et la disponibilité du réseau électrique.
L’hydrogène peut également être envisagé dans certains scénarios. Cependant, son déploiement dépend encore de l’approvisionnement, des coûts et des infrastructures locales.
Ainsi, aucune technologie ne répond seule à tous les besoins. Le futur produit devra probablement proposer une architecture modulaire et adaptable.
| Technologie | Atout principal | Point de vigilance |
|---|---|---|
| Diesel modernisé | Déploiement simple et investissement contenu | Réduction limitée des émissions |
| Bimode | Flexibilité entre voies électrifiées et non électrifiées | Complexité technique et maintenance spécifique |
| Hybride | Réduction de la consommation et meilleure efficacité | Gestion du stockage et des cycles de charge |
| Batterie | Zéro émission locale sur les phases électriques | Autonomie et disponibilité des bornes |
Quel intérêt pour les plateformes logistiques de Bourgogne-Franche-Comté ?
La région dispose d’un réseau industriel dense, réparti entre la Côte-d’Or, le Doubs, le Jura, la Saône-et-Loire et le Territoire de Belfort.
Les entreprises recherchent des solutions capables de relier leurs sites au réseau national. Elles veulent aussi limiter les ruptures entre production, stockage et expédition.
Une locomotive moderne peut sécuriser le dernier mouvement ferroviaire. Elle facilite le transfert d’un wagon entre un embranchement et une zone de chargement.
Elle peut également renforcer les plateformes combinant rail et route. Cette complémentarité réduit la dépendance au transport routier sur les longues distances.
Les ports intérieurs et les terminaux multimodaux sont concernés. Une meilleure manœuvrabilité peut augmenter le nombre de wagons traités chaque jour.
Pour un directeur logistique, l’enjeu est donc mesurable. Il porte sur la disponibilité, le temps de cycle, la consommation et le coût par opération.
Un défi de montée en cadence pour les équipes et les fournisseurs
Quelles compétences Alstom doit-il sécuriser à Belfort ?
Alstom prévoit près de 200 recrutements sur le site d’ici décembre 2026. Les postes concernent la production, les essais, l’industrialisation, la qualité, l’ingénierie et la logistique.
Cette dynamique accompagne plusieurs activités. Elle donne toutefois une indication claire sur la tension des compétences industrielles locales.
Le lancement d’une gamme de locomotives exige des profils complémentaires. Les chaudronniers et soudeurs construisent les structures.
Les monteurs et câbleurs intègrent les systèmes. Les techniciens d’essais vérifient ensuite la conformité et la fiabilité du matériel.
Les logisticiens doivent synchroniser les approvisionnements. Les responsables qualité sécurisent les exigences documentaires, réglementaires et contractuelles.
Enfin, les ingénieurs méthodes transforment le prototype en processus répétable. Ils recherchent la stabilité, la productivité et la réduction des reprises.
Le recrutement ne suffit donc pas. L’entreprise doit organiser la transmission, l’intégration et la coordination entre les métiers.
Pourquoi la chaîne d’approvisionnement devient-elle un facteur critique ?
Une locomotive rassemble plusieurs milliers de composants. Certains sont standards, tandis que d’autres restent spécifiques et soumis à homologation.
Un seul composant manquant peut bloquer une caisse, une ligne d’assemblage ou un essai. La gestion des fournisseurs devient donc un enjeu de production.
Le site doit connaître les délais, les capacités et les risques de chaque partenaire. Il doit aussi anticiper les évolutions de conception.
La logistique des pièces de rechange est tout aussi stratégique. Les futurs clients attendront une disponibilité durable, parfois pendant plusieurs décennies.
Alstom recrute déjà à Belfort un ingénieur approvisionnement pour des projets de locomotives et motrices à l’export. La mission comprend les stocks, les réparations, les expéditions et les dépôts de maintenance.
Cette offre illustre la complexité du cycle de vie ferroviaire. Elle confirme que la performance dépend autant des flux que de l’assemblage.
Le rapport d’impact d’Alstom indique par ailleurs que 70 % des achats réalisés en France proviennent de fournisseurs français. Cette donnée souligne le potentiel d’entraînement pour la filière.
Le business case du management de transition à Belfort
Dans quelles situations un manager de transition devient-il nécessaire ?
Un programme industriel peut démarrer avant que l’organisation soit totalement prête. Les équipes doivent alors gérer simultanément le quotidien et la transformation.
Cette situation crée un risque de dispersion. Les managers historiques connaissent le site, mais disposent rarement du temps nécessaire pour piloter une montée en cadence.
Un manager de transition apporte une capacité d’action immédiate. Il intervient avec un mandat précis, des objectifs chiffrés et une durée définie.
Il peut prendre la direction d’une production, d’une supply chain ou d’un projet d’industrialisation. Il peut également renforcer une équipe pendant un recrutement stratégique.
Son intérêt tient à sa neutralité. Il arbitre entre les priorités sans dépendre des habitudes internes ou des équilibres historiques.
En outre, il transfère ses méthodes aux équipes permanentes. La mission ne remplace donc pas l’organisation cible. Elle l’aide à devenir opérationnelle plus rapidement.
Quel profil mobiliser pour sécuriser le lancement industriel ?
Pour ce programme, un directeur industriel de transition peut intervenir sous une à deux semaines. Il réalise d’abord un diagnostic court des flux, capacités et risques.
Il établit ensuite une feuille de route sur 90 jours. Cette feuille distingue les actions immédiates, les décisions structurantes et les dépendances critiques.
Un responsable supply chain de transition peut sécuriser les fournisseurs. Il met en place une cartographie des risques et un pilotage hebdomadaire des composants sensibles.
Un directeur qualité peut préparer les jalons d’homologation. Il structure les preuves, les écarts, les plans d’action et les responsabilités.
Enfin, un directeur de programme peut coordonner l’ingénierie, la production et les clients. Il limite les arbitrages tardifs et fiabilise le calendrier.
Ces profils doivent connaître le ferroviaire. Ils doivent aussi maîtriser les environnements à forte contrainte réglementaire et documentaire.
Quels résultats mesurables attendre d’une mission temporaire ?
Les indicateurs dépendent du mandat. Ils peuvent toutefois couvrir quatre dimensions essentielles pour un acteur du transport et de la logistique.
- Production : hausse du taux de rendement, baisse des retouches et respect des jalons d’assemblage.
- Approvisionnement : réduction des ruptures, amélioration du taux de livraison fournisseur et baisse des stocks bloqués.
- Qualité : diminution des non-conformités et accélération de la résolution des écarts.
- Logistique : réduction des temps de transit, meilleure traçabilité des pièces et sécurisation des expéditions.
Un premier bilan peut intervenir après 30 jours. Une stabilisation opérationnelle est généralement observable entre trois et six mois.
Le résultat le plus important reste la maîtrise. L’entreprise sait alors où elle en est, qui décide et quelles actions produisent réellement un effet.
Comment un business case pourrait-il se présenter concrètement ?
Imaginons une phase de présérie confrontée à des retards fournisseurs. Plusieurs ensembles arrivent incomplets, tandis que les équipes d’essais attendent les véhicules.
Un manager de transition supply chain intervient sous dix jours. Il classe les composants selon leur criticité et leur impact sur le chemin critique.
Il réunit les fournisseurs chaque semaine. Il négocie des plans de rattrapage, organise des livraisons partielles et clarifie les responsabilités.
En parallèle, il connecte les achats, la production et la qualité. Le site obtient une vision partagée des risques et des dates réellement tenables.
L’impact peut se mesurer par la baisse du nombre de ruptures. Il peut aussi apparaître dans la réduction des heures d’attente et des reprises d’assemblage.
Une autre mission concernerait la préparation du service après-vente. Le manager définirait les stocks initiaux, les circuits de réparation et les niveaux de service.
Cette anticipation rassure les futurs opérateurs. Elle transforme la maintenance en avantage commercial plutôt qu’en contrainte tardive.
Trois questions de décideurs sur le programme de Belfort
Le programme crée-t-il immédiatement de nombreux emplois ?
Il crée d’abord une visibilité industrielle et des besoins de compétences. Les près de 200 recrutements annoncés concernent l’ensemble des activités du site.
Ils ne sont donc pas exclusivement attribuables aux locomotives de manœuvre. L’emploi dépendra ensuite du calendrier, des commandes et de la cadence retenue.
Quelle motorisation les entreprises doivent-elles privilégier ?
Le choix dépend du profil d’utilisation. Une analyse doit intégrer les distances, les cycles, l’accès à l’électricité, la puissance et la maintenance.
Un audit indépendant peut comparer plusieurs scénarios. Il mesure le coût complet, les émissions locales et les risques d’exploitation.
Pourquoi faire appel à un manager de transition avant les premières livraisons ?
Les risques apparaissent souvent avant la production. Ils concernent la gouvernance, les fournisseurs, les compétences, les données et les procédures.
Un manager intervient alors rapidement pour structurer ces sujets. Il sécurise la trajectoire avant que les retards ne deviennent coûteux.
Les prochains jalons à surveiller en Bourgogne-Franche-Comté
La sélection de Belfort ouvre une nouvelle séquence pour l’industrie ferroviaire régionale. Elle rapproche la conception, l’assemblage et les besoins concrets des opérateurs de fret.
Pour les directions Transport et Logistique, plusieurs indicateurs méritent une veille attentive. Les annonces de commandes préciseront d’abord la profondeur commerciale du programme.
Les caractéristiques techniques révéleront ensuite la stratégie énergétique retenue. Les recrutements spécialisés donneront une première mesure des compétences réellement nécessaires.
Enfin, les partenariats fournisseurs indiqueront l’effet du programme sur le tissu industriel régional.
La réussite ne reposera pas uniquement sur une nouvelle locomotive. Elle dépendra de la capacité à industrialiser vite, livrer régulièrement et maintenir durablement.
Dans cette équation, le management de transition joue un rôle de catalyseur. Il transforme une décision stratégique en résultats opérationnels, avec méthode, vitesse et responsabilité.
Pour un site industriel en croissance, cette capacité peut faire la différence entre une promesse technologique et une véritable performance logistique.




Laisser un commentaire