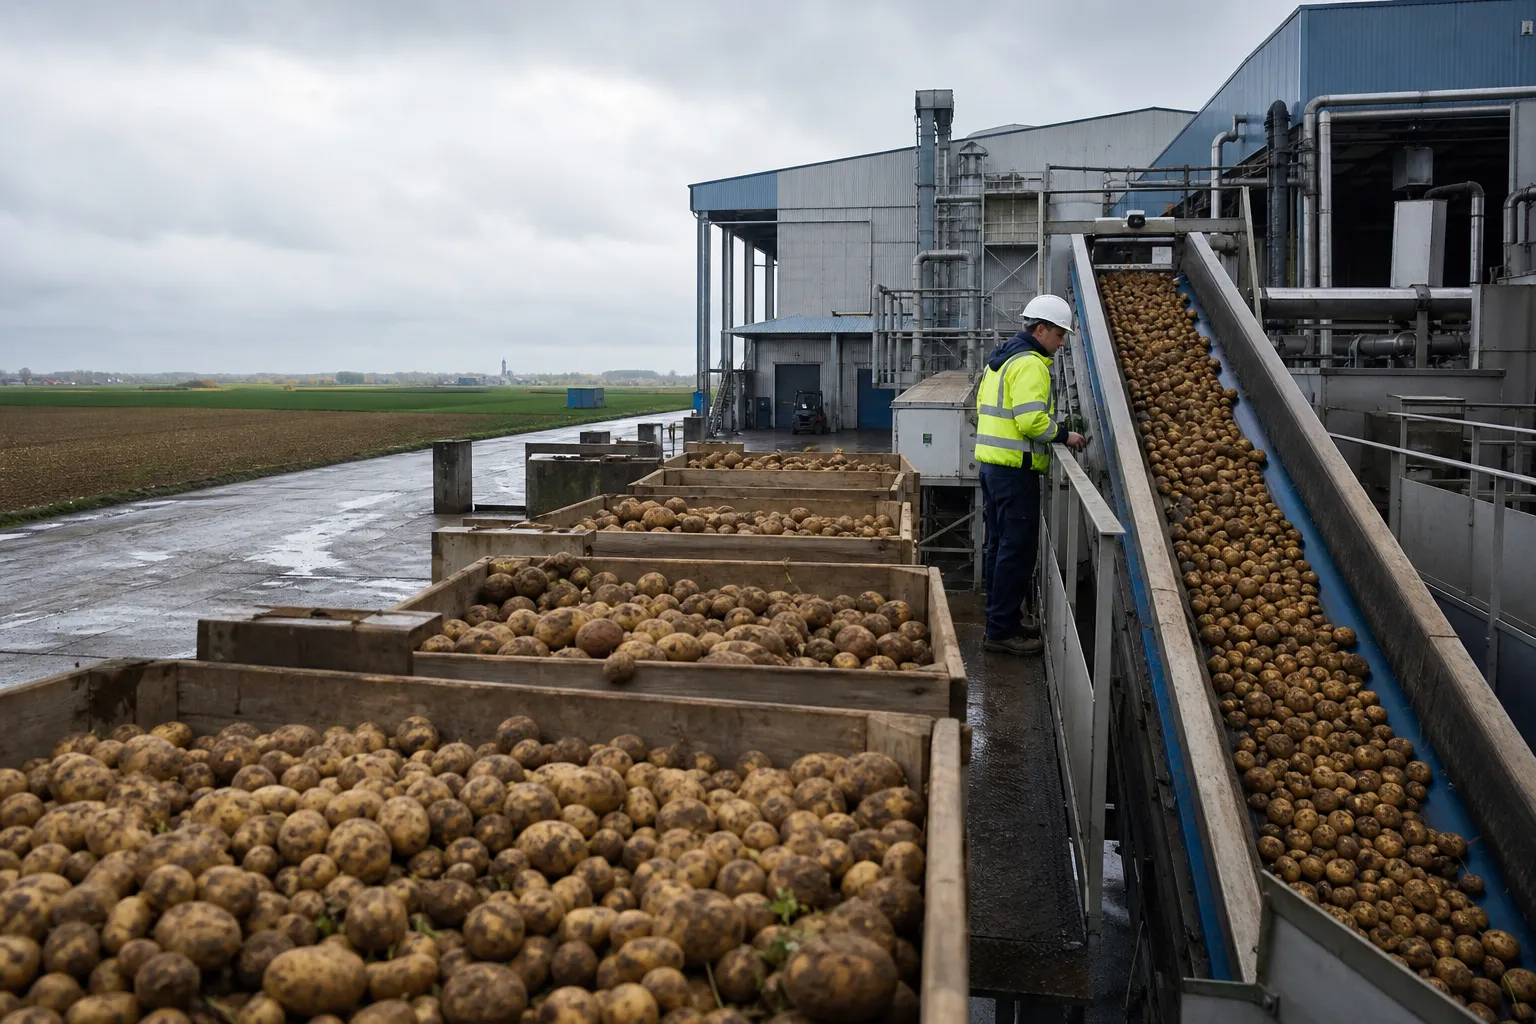
La filière pomme de terre traverse une période de forte tension dans les Hauts-de-France. La sécheresse perturbe les rendements, les calibres et la qualité des tubercules. En parallèle, les industriels doivent composer avec des capacités de transformation supérieures à la demande.
Cette situation ne relève donc pas d’une simple difficulté agricole. Elle touche directement la performance des usines, leurs coûts fixes, leurs investissements et leur organisation. Pour un directeur industriel, la priorité consiste désormais à sécuriser l’approvisionnement tout en conservant une structure productive rentable.
Les annonces récentes de Clarebout et de McCain illustrent deux réponses différentes. Le premier envisage l’arrêt progressif d’un site ancien à Mouscron. Le second modernise ses implantations régionales et concentre certaines productions à Harnes.
Une filière régionale confrontée à un choc agricole et industriel
Pourquoi la sécheresse fragilise-t-elle directement les usines de transformation ?
La pomme de terre destinée à l’industrie exige des caractéristiques très précises. Le calibre, la matière sèche, la teneur en sucres et la qualité sanitaire influencent directement le rendement industriel.
Or, les conditions climatiques de 2026 ont perturbé le développement des tubercules. Les fortes chaleurs ont provoqué des arrêts de croissance, puis des reprises hétérogènes. Certaines parcelles ont également subi des brûlures foliaires et une sénescence précoce.
Les premières observations disponibles confirment cette dégradation. Un suivi de vingt parcelles Fontane et Challenger fait état d’un rendement net inférieur de 13 % à la moyenne pluriannuelle.
La proportion de gros calibres aurait également diminué de 30 %. Ces données restent partielles, mais elles signalent une difficulté opérationnelle majeure pour les usines.
En effet, une baisse du volume disponible ne constitue pas le seul problème. Une plus grande hétérogénéité oblige aussi les industriels à adapter les réglages et les programmes de production.
Les lots non conformes peuvent être réorientés vers d’autres produits. Cependant, cette flexibilité entraîne souvent davantage de tri, de pertes et de manutention.
Quels effets les calibres irréguliers produisent-ils sur les lignes ?
Les lignes de fabrication des frites sont conçues pour traiter des profils de tubercules relativement homogènes. Les variations de calibre modifient les paramètres de coupe, de blanchiment et de cuisson.
Des pommes de terre trop petites réduisent le rendement en frites commercialisables. Elles augmentent également la proportion de chutes et de produits déclassés.
À l’inverse, des tubercules trop gros peuvent modifier les temps de cuisson. Ils compliquent aussi la maîtrise de la texture et de la couleur finale.
La matière sèche constitue un autre point de vigilance. Elle influence l’absorption d’huile, le croustillant et la stabilité du produit après cuisson.
Une matière sèche insuffisante peut donc réduire la performance de la ligne. Elle peut aussi accroître la consommation d’huile et les écarts qualité.
Pour le directeur industriel, la récolte 2026 impose ainsi un pilotage plus fin. Les contrôles doivent intervenir dès la réception, puis se poursuivre pendant le stockage et la transformation.
La région dispose-t-elle encore d’un avantage industriel durable ?
Les Hauts-de-France conservent des atouts considérables. La région concentre une grande partie de la production française. Elle bénéficie également d’un savoir-faire reconnu en culture, stockage, transformation et logistique.
Les usines de McCain à Harnes et Béthune illustrent cette implantation historique. Clarebout dispose aussi d’une présence renforcée dans le Dunkerquois et en Belgique.
Cette proximité géographique réduit les distances entre producteurs et transformateurs. Elle facilite les contrats d’approvisionnement et limite certains coûts de transport.
En revanche, cet avantage régional ne suffit plus à garantir la rentabilité. Les coûts énergétiques, hydriques, salariaux et logistiques progressent.
Par ailleurs, plusieurs investissements récents ont accru les capacités européennes de production. Cette croissance a créé une concurrence plus intense entre les sites.
Le directeur industriel doit donc raisonner en coût complet. Le volume produit ne constitue plus le seul indicateur de performance.
Clarebout et McCain : deux stratégies face à la pression
Que révèle le projet d’arrêt du site Clarebout de Mouscron ?
Le 8 septembre 2026, Clarebout Potatoes a annoncé un projet de cessation progressive des activités de Mouscron 1.
La procédure d’information-consultation pourrait concerner jusqu’à 392 travailleurs. L’entreprise précise toutefois qu’aucune décision définitive n’est encore arrêtée.
La direction justifie ce projet par plusieurs facteurs. La demande anticipée ne permettrait plus d’absorber les capacités actuelles. Le groupe estime son excédent de capacité entre 14 % et 20 %.
Mouscron 1 serait également le plus petit site du groupe. Ses équipements plus anciens génèrent un coût par tonne supérieur.
Cette situation illustre une réalité industrielle importante. Une usine peut rester stratégique pour un territoire, mais devenir pénalisante pour un réseau intégré.
Le maintien d’un site sous-utilisé mobilise des coûts fixes élevés. Il impose aussi des dépenses de maintenance, de conformité et de renouvellement.
Pour un directeur industriel, la question devient alors celle de l’allocation optimale des volumes. Il faut comparer les coûts complets de chaque usine.
Cette analyse doit intégrer la productivité, l’énergie, l’eau, les stocks, le transport et la fiabilité des équipements.
Pourquoi McCain privilégie-t-il la modernisation de Harnes ?
McCain suit une trajectoire différente. Le groupe déploie un programme de 300 millions d’euros sur ses sites français.
À Harnes, l’investissement comprend une station de traitement permettant la réutilisation de l’eau. L’objectif annoncé consiste à réduire de 30 % la consommation d’eau par tonne d’ici 2030.
Le groupe prévoit aussi des chaudières biomasse sur ses sites français. Cette orientation répond à la hausse des coûts énergétiques et aux objectifs de décarbonation.
Harnes doit également accueillir une partie de la production de flocons actuellement réalisée à Béthune.
Cette réorganisation concerne environ 10 % de l’activité flocons du site béthunois. Elle pourrait intervenir entre la fin de 2026 et le début de 2027.
Le choix de Harnes repose sur une logique de concentration. Le site emploie environ 500 personnes. Il produit quotidiennement près de 720 tonnes de frites et 41 tonnes de flocons.
Béthune conserverait son activité principale. Le site emploie près de 220 salariés et doit bénéficier d’environ 25 millions d’euros d’investissements complémentaires.
Ainsi, McCain ne réduit pas simplement son empreinte régionale. Le groupe redessine la complémentarité entre ses implantations.
Quels indicateurs doivent suivre les directeurs industriels ?
La crise actuelle impose un tableau de bord plus transversal. Les indicateurs agricoles, industriels, sociaux et commerciaux doivent être rapprochés.
| Dimension | Indicateurs prioritaires | Décision associée |
|---|---|---|
| Approvisionnement | Volume reçu, calibre, matière sèche, taux de déclassement | Réviser les programmes et les contrats |
| Production | Rendement matière, disponibilité des lignes, arrêts, rebuts | Prioriser les équipements et les formats |
| Ressources | Consommation d’eau, d’énergie et d’huile par tonne | Accélérer les actions de sobriété |
| Économie | Coût complet par tonne, marge par produit, coûts fixes | Réallouer les volumes entre sites |
| Ressources humaines | Compétences critiques, absentéisme, polyvalence, mobilité | Sécuriser les équipes et les transferts |
Ce pilotage permet d’éviter une réaction limitée au seul rendement agricole. Il met en évidence les arbitrages nécessaires entre qualité, volume et rentabilité.
Business case : un manager de transition pour sécuriser la transformation
Pourquoi une situation comme celle-ci crée-t-elle un besoin de leadership externe ?
La crise combine plusieurs temporalités. L’usine doit gérer l’urgence de la campagne. Elle doit aussi préparer des décisions industrielles structurantes.
Or, les équipes internes sont souvent mobilisées par la production quotidienne. Elles doivent gérer les tensions sociales, les fournisseurs, les audits et les clients.
Dans ce contexte, un manager de transition apporte une capacité d’action immédiate. Il ne remplace pas la gouvernance. Il sécurise l’exécution des décisions.
Son intervention devient particulièrement pertinente lors d’une réorganisation multi-sites. Elle l’est également lorsqu’un investissement doit être déployé sans perturber les flux.
Le manager agit avec un mandat précis. Il fixe les priorités, installe les rituels et mesure les résultats.
Quel profil de manager de transition faut-il mobiliser ?
Le profil recherché est celui d’un directeur industriel ou d’un directeur de site expérimenté.
Il doit connaître les industries agroalimentaires à flux continus. Il maîtrise la qualité, la maintenance, la sécurité et la performance opérationnelle.
Il doit aussi savoir conduire une transformation sociale. Les transferts d’activité nécessitent une communication claire et un dialogue constant.
Enfin, il doit comprendre les contraintes agricoles. La qualité d’un produit transformé commence dans la parcelle et le stockage.
Une mission peut démarrer sous dix jours. La durée initiale peut atteindre six mois, renouvelable selon le programme.
Quel scénario de mission serait pertinent pour un site régional ?
Imaginons une usine de transformation située dans le Pas-de-Calais. Elle reçoit des volumes irréguliers et subit une hausse des déclassements.
Le directeur industriel doit simultanément réduire les pertes, préparer un investissement et sécuriser les équipes.
Un manager de transition intervient durant la campagne. Sa mission comporte quatre étapes opérationnelles.
- Jours 1 à 15 : diagnostic des flux, des rendements, des stocks et des causes de déclassement.
- Jours 15 à 45 : mise en place d’un comité quotidien réunissant production, qualité, maintenance et approvisionnement.
- Mois 2 à 4 : optimisation des réglages, réduction des arrêts et révision des séquences de fabrication.
- Mois 4 à 6 : transfert des méthodes aux équipes internes et préparation du plan industriel suivant.
Les objectifs peuvent être contractualisés dès le lancement. Ils doivent rester réalistes et mesurables.
Un gain de 2 à 4 points de rendement matière peut représenter un impact significatif. Une baisse de 10 % des arrêts non planifiés renforce également la capacité disponible.
La réduction de 5 % de la consommation d’eau par tonne peut constituer une première étape. Elle prépare ensuite les investissements plus lourds de réutilisation.
Ces résultats dépendent naturellement du site, des équipements et de la qualité des données disponibles.
Comment le manager de transition sécurise-t-il les investissements ?
Un investissement industriel ne se limite pas à installer une machine. Il modifie les flux, les compétences, les règles de maintenance et les standards qualité.
Le manager de transition coordonne ces dimensions. Il vérifie la cohérence entre le projet technique et la réalité opérationnelle.
Il peut piloter les essais, les réceptions, la formation et la montée en cadence. Il identifie aussi les risques de sous-utilisation.
Cette approche réduit le décalage fréquent entre la livraison d’un équipement et sa performance réelle.
Dans un contexte de pression sur les marges, chaque euro investi doit produire un effet mesurable. Le manager aide à transformer le budget en performance durable.
Préparer la prochaine campagne sans subir la suivante
Comment sécuriser les approvisionnements agricoles ?
Les industriels doivent renforcer le dialogue avec leurs producteurs partenaires. Les contrats doivent mieux intégrer les risques climatiques et qualitatifs.
Le suivi doit porter sur les parcelles, l’irrigation, les variétés et les dates de récolte. Il doit également intégrer les capacités de stockage disponibles.
Une segmentation des fournisseurs peut aider à différencier les risques. Les parcelles irriguées et les variétés tardives ne présentent pas le même potentiel.
En revanche, cette sécurisation ne doit pas reposer uniquement sur davantage de contrats. Elle exige aussi une meilleure prévision des besoins industriels.
Les données agricoles doivent alimenter les plans de production. Ainsi, l’usine peut ajuster ses formats avant la réception des lots.
Quelle feuille de route pour un directeur industriel en 2026 ?
Trois priorités se dégagent pour les sites des Hauts-de-France.
- Stabiliser la campagne : renforcer le contrôle réception et adapter les programmes aux calibres disponibles.
- Optimiser l’outil : réduire les pertes, améliorer la disponibilité des lignes et comparer les coûts par site.
- Préparer la résilience : investir dans l’eau, l’énergie, le stockage et la polyvalence des équipes.
Cette feuille de route demande une gouvernance régulière. Elle nécessite aussi une capacité à décider rapidement.
Lorsque les équipes sont saturées, le management de transition devient un accélérateur. Il apporte une expertise temporaire, directement orientée vers les résultats.
Les réponses opérationnelles aux questions des directeurs industriels
La crise de la pomme de terre menace-t-elle l’activité des usines régionales ?
Elle menace surtout leur équilibre opérationnel. Les volumes et calibres diminuent, tandis que les coûts fixes restent élevés. Les sites les moins compétitifs sont donc les plus exposés.
Pourquoi faire appel à un manager de transition maintenant ?
Il peut intervenir avant la prochaine campagne. Son rôle consiste à sécuriser les flux, améliorer les rendements et préparer les arbitrages industriels. Il agit sans attendre un recrutement définitif.
Quels résultats peut-on attendre d’une mission de management de transition ?
Les résultats doivent être définis dès le départ. Ils peuvent concerner le rendement matière, les arrêts, l’eau, l’énergie, les stocks et la qualité. Une mission réussie laisse aussi des méthodes durables aux équipes internes.
Reprendre la maîtrise de la performance industrielle
La crise actuelle révèle une transformation profonde de la filière régionale. Les usines ne peuvent plus compter uniquement sur la croissance des volumes.
Elles doivent combiner flexibilité, sobriété, qualité et discipline économique. Les décisions de Clarebout et de McCain montrent deux voies possibles.
La première consiste à réduire les capacités les moins compétitives. La seconde vise à moderniser les sites les plus performants.
Dans les deux cas, l’exécution devient déterminante. Un directeur industriel doit disposer de données fiables, d’équipes alignées et d’un leadership opérationnel.
Le management de transition fournit ce renfort dans les moments critiques. Il transforme une période de pression en programme d’action maîtrisé.
Pour les industriels des Hauts-de-France, l’enjeu dépasse donc la campagne 2026. Il s’agit de construire une filière capable d’absorber les chocs climatiques, économiques et sociaux des prochaines années.

Laisser un commentaire