À Vieille-Église, un investissement industriel à fort enjeu
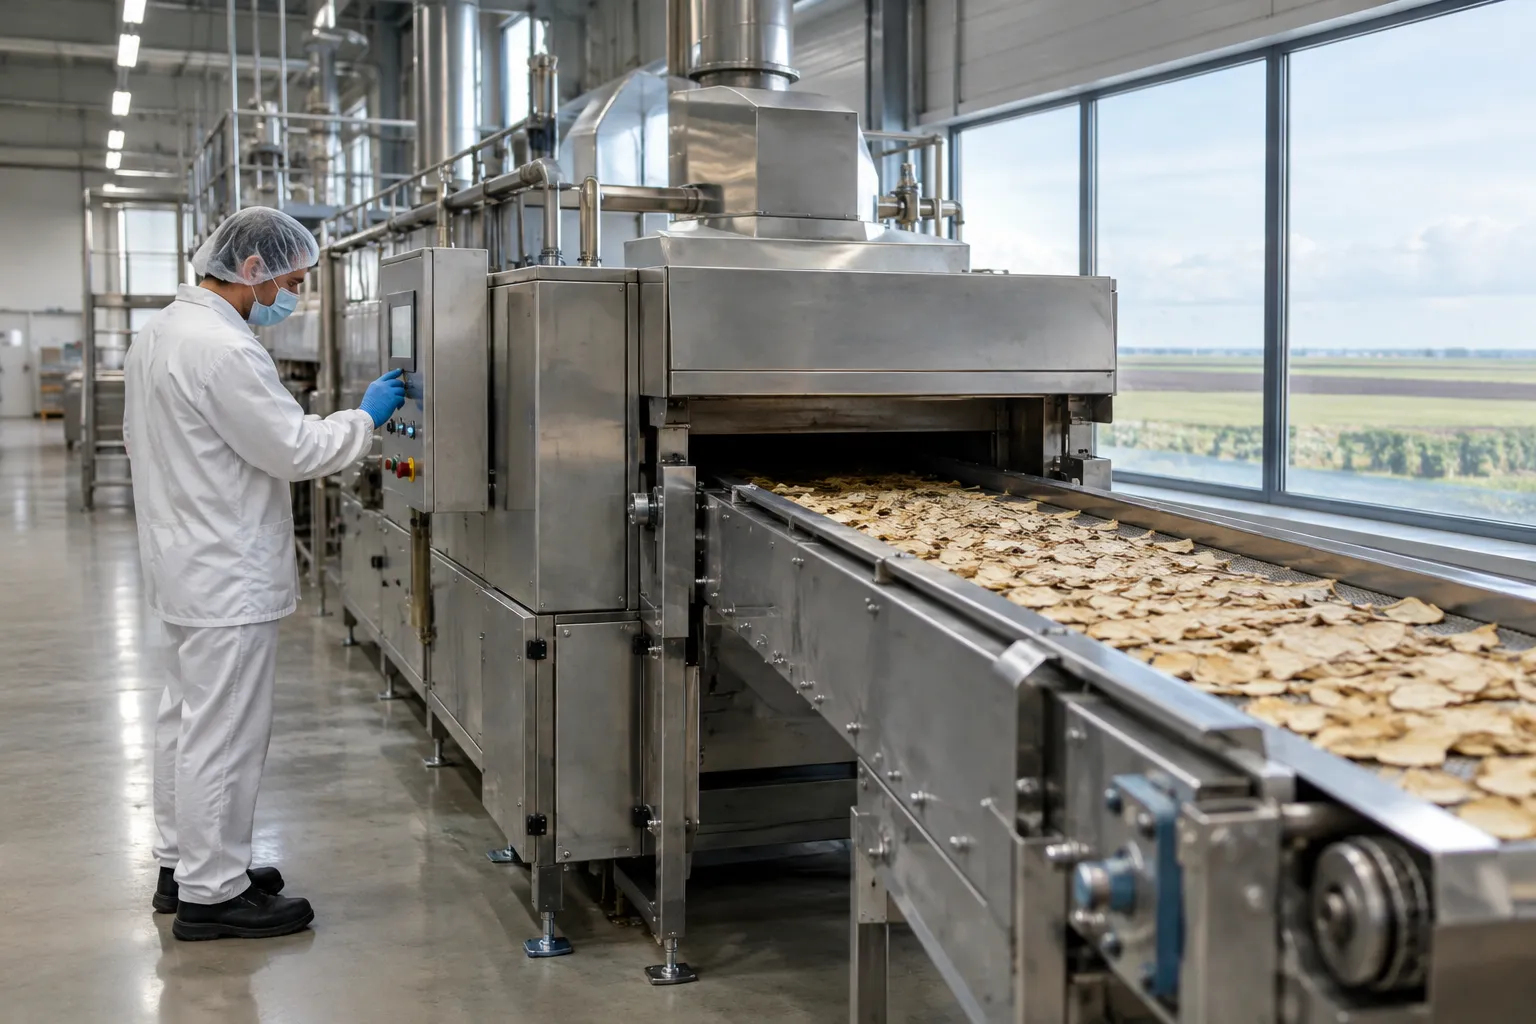
Le 22 octobre 2026, le préfet du Pas-de-Calais a visité l’usine Chicorée Leroux de Vieille-Église. Cette visite a mis en lumière un projet de modernisation annoncé à 15 millions d’euros. Son équipement central sera un sécheur de nouvelle génération. Selon les informations publiées, l’entreprise vise une baisse de 40 % de sa consommation de gaz, tout en augmentant ses capacités de production.
Pour un directeur industriel, cette annonce dépasse le remplacement d’un équipement. Elle pose des questions concrètes de performance énergétique, de continuité d’activité, de capacité et de sécurisation d’un procédé sensible. Elle concerne aussi une filière agricole régionale, dont les opérations de récolte et de séchage se concentrent à l’automne.
Le projet s’inscrit dans un contexte particulier : la visite intervient environ un an après l’incendie de septembre 2025. L’article disponible ne précise pas les effets de cet incendie sur l’activité, ni son lien avec le programme annoncé. Il faut donc éviter de lui attribuer un rôle dans la décision d’investissement sans information complémentaire. La Gazette France rapporte les éléments rendus publics lors de cette visite.
Développement analytique : transformer un séchage critique
Pourquoi le sécheur est-il un levier industriel majeur ?
Le séchage constitue une étape déterminante dans la chaîne de transformation de la chicorée. Le site de Vieille-Église réalise les premières opérations sur les racines, avant leur transformation ultérieure. Une évolution de cet équipement peut donc avoir des effets en cascade sur l’énergie consommée, le débit de production et la qualité des produits intermédiaires.
Dans ce contexte, la baisse annoncée de 40 % de la consommation de gaz est un objectif important. Elle ne suffit toutefois pas, à elle seule, à établir le gain économique ou environnemental du projet. Pour juger la performance, le directeur industriel devra notamment connaître la consommation de référence, les volumes traités, les heures de fonctionnement et les conditions de mesure retenues.
La distinction entre baisse de consommation totale et amélioration de l’efficacité énergétique est essentielle. Si les capacités augmentent, l’usine peut traiter davantage de matière tout en réduisant sa consommation par tonne. En revanche, la consommation annuelle absolue dépendra aussi du niveau réel d’utilisation du sécheur. C’est pourquoi il faudra suivre plusieurs indicateurs, plutôt qu’un seul chiffre agrégé.
Une mesure robuste comparera les consommations à production et qualité équivalentes. Elle intégrera également les arrêts, les changements de campagne et les écarts liés à l’humidité des matières entrantes. Ainsi, l’entreprise pourra distinguer les gains attribuables à la technologie des variations dues au fonctionnement ou aux conditions agricoles.
Quels résultats faut-il demander avant de valider la performance ?
L’annonce publique ne fournit pas de calendrier détaillé, de capacité supplémentaire chiffrée, ni de répartition des 15 millions d’euros. Elle ne précise pas non plus la consommation initiale prise comme référence. Ces informations ne remettent pas en cause le projet, mais elles constituent des données indispensables à son pilotage.
Un tableau de bord industriel devrait couvrir au minimum :
- Énergie : consommation de gaz totale et par tonne traitée, avec une méthode de comparaison stable.
- Production : débit horaire, volume traité, disponibilité de l’équipement et durée des arrêts.
- Qualité : conformité des cossettes, stabilité du séchage et taux de produits nécessitant une reprise.
- Coûts : coût énergétique par unité produite, dépenses de maintenance et coût des pertes de production.
- Sécurité : incidents, situations à risque, respect des procédures et aptitude des équipes à intervenir.
En parallèle, il est utile de suivre les écarts entre la performance prévue et la performance réellement observée. Le directeur industriel doit également vérifier les interfaces avec les équipements existants : alimentation, extraction, manutention, automatismes et utilités. Un sécheur plus performant ne produira pas son plein effet si un poste en amont ou en aval limite le débit global.
Comment la saison de récolte influence-t-elle le chantier ?
Dans les Hauts-de-France, la récolte de chicorée se déroule habituellement de mi-octobre à mi-décembre. Le séchage intervient dans la foulée. La période de récolte et le calendrier d’intervention sur l’équipement doivent donc être coordonnés avec précision. La présentation régionale de la filière rappelle ce calendrier saisonnier.
Pour le site, le choix de la fenêtre de travaux est un arbitrage entre délai, disponibilité des matières et risque de perturbation. Une intervention pendant une campagne peut réduire les possibilités de production. À l’inverse, retarder un chantier peut repousser les bénéfices énergétiques et capacitaires. Le plan doit donc intégrer des scénarios de fonctionnement transitoire, avec des responsabilités clairement attribuées.
Le sujet dépasse les murs de l’usine. La chicorée Leroux provient de plantations situées dans les Hauts-de-France, comme le précise la présentation de son processus de fabrication. Une modification du rythme de réception ou de transformation peut donc avoir des conséquences sur la coordination avec les producteurs et les opérations logistiques. L’entreprise devra s’assurer que l’augmentation de capacité annoncée est compatible avec les volumes disponibles et les contraintes de campagne.
Que sait-on du financement et que reste-t-il à confirmer ?
Lors de la visite, les échanges ont porté sur plusieurs leviers possibles : fonds européens, certificats d’économies d’énergie et aides de l’ADEME. À ce stade, l’article ne rapporte ni montant attribué, ni décision officielle de financement. Il convient donc de présenter ces dispositifs comme des pistes discutées, et non comme des aides acquises.
Pour l’industriel, la préparation des dossiers de soutien doit s’articuler avec le calendrier technique et les critères d’éligibilité. La documentation des consommations de référence, le calcul des économies attendues et la traçabilité des investissements deviennent alors des éléments de pilotage, pas seulement des formalités administratives. Les ressources de l’ADEME destinées aux entreprises peuvent aider à identifier les dispositifs adaptés, sous réserve de vérifier les règles en vigueur et l’éligibilité du projet.
Business case : le management de transition au service de la mise en œuvre
À quel moment un manager de transition devient-il utile ?
Un investissement de cette ampleur mobilise simultanément la direction industrielle, la maintenance, les équipes de production, les achats, les finances et les partenaires techniques. Une équipe déjà absorbée par les opérations quotidiennes peut manquer de disponibilité pour piloter l’ensemble du programme. Le risque est alors moins l’absence d’expertise spécialisée que la difficulté à coordonner les décisions, les délais et les responsabilités.
Un directeur industriel de transition ou un directeur de projet industriel peut apporter une capacité d’exécution immédiatement disponible. Il intervient sur un mandat défini, avec un périmètre, des objectifs mesurables et un transfert organisé vers les équipes internes. Son rôle n’est pas de se substituer durablement aux responsables du site. Il consiste à sécuriser la réalisation et à renforcer temporairement la conduite du projet.
Dans un cas plausible, le manager rejoint l’entreprise avant la phase de consultation ou de réalisation. Il établit d’abord une situation de référence : volumes, consommations, disponibilité des lignes, exigences de qualité et contraintes de campagne. Il structure ensuite le calendrier, le registre des risques et les décisions à prendre. Lorsque les choix techniques et financiers sont déjà avancés, sa mission peut plutôt porter sur la préparation du chantier et la mise en service.
Quel mandat opérationnel peut-il prendre en charge ?
Le mandat peut être organisé en quatre séquences. D’abord, cadrer le projet avec la direction et formaliser les objectifs de performance. Ensuite, coordonner les études, les fournisseurs, les travaux et les interfaces avec l’exploitation. Puis, préparer les équipes, les procédures de fonctionnement et les scénarios de reprise. Enfin, piloter les essais et vérifier les résultats après démarrage.
La durée dépend de l’état d’avancement, du calendrier de l’équipement et des compétences disponibles en interne. Une mobilisation peut commencer en quelques jours ou quelques semaines, selon la définition du besoin et la disponibilité du profil. Il ne s’agit pas de promettre un délai standard : le démarrage doit correspondre aux décisions critiques que l’entreprise veut accélérer.
Un plan de continuité est particulièrement important pour un procédé associé à une campagne saisonnière. Le manager peut faire travailler ensemble les équipes de production et de maintenance sur les fenêtres d’arrêt, les stocks tampons envisageables, les solutions de secours et les critères de redémarrage. Il veille également à ce que la sécurité et la qualité restent prioritaires pendant les essais.
Comment mesurer l’impact de la mission ?
Le succès ne se résume pas à la mise en route mécanique du sécheur. Il se mesure par l’atteinte des résultats convenus et par la capacité de l’organisation à les maintenir après le départ du manager. Les indicateurs doivent être fixés avec la direction avant le lancement, plutôt que reconstruits après coup.
- Respect des jalons : décisions techniques prises à temps, étapes du chantier réalisées et écarts documentés.
- Performance du procédé : consommation de gaz par tonne, débit, disponibilité et stabilité de la qualité après mise en service.
- Maîtrise des risques : suivi des incidents, des changements de périmètre et des problèmes d’interface.
- Autonomie des équipes : procédures mises à jour, personnels formés et responsabilités opérationnelles transférées.
Les cibles quantitatives doivent être définies à partir des données réelles du site. Le chiffre de 40 % publié par la presse est un objectif annoncé pour la consommation de gaz de l’usine. Le manager de transition peut aider à établir une méthode fiable pour le vérifier, mais ne doit pas le présenter comme un gain déjà obtenu.
Pour le directeur industriel, ce renfort temporaire permet de préserver l’attention des équipes sur la production, tout en donnant au projet une gouvernance resserrée. Il apporte un regard indépendant, identifie rapidement les arbitrages en suspens et rend visibles les écarts. C’est précisément cette capacité à transformer une annonce d’investissement en résultats suivis qui fait la valeur d’une mission de management de transition.
FAQ : les questions des directeurs industriels
Le projet de 15 millions d’euros est-il entièrement financé ?
Les informations publiées évoquent des discussions sur des fonds européens, les certificats d’économies d’énergie et les aides de l’ADEME. Elles ne confirment pas l’obtention de financements. Le plan final et les montants restent à vérifier auprès de l’entreprise ou des autorités concernées.
La réduction de 40 % du gaz est-elle déjà constatée ?
Non. Il s’agit d’un objectif associé à l’installation du nouveau sécheur. Pour confirmer le résultat, il faudra comparer la consommation avant et après travaux, en tenant compte des volumes traités et des conditions de production.
Un manager de transition peut-il intervenir avant le démarrage du chantier ?
Oui. Il peut cadrer le projet, organiser les interfaces, préparer les arrêts et définir les indicateurs de réception. Cette intervention en amont aide à limiter les retards et à préparer le transfert aux équipes permanentes.
Laisser un commentaire