Une usine francilienne transforme le réemploi en véritable procédé industriel
Le 10 septembre 2026, Villeneuve-la-Garenne a inauguré une usine hors norme. La Semelog industrialise le lavage et la réutilisation de bacs inox destinés à la restauration collective. Ce projet répond à une contrainte réglementaire. Toutefois, il révèle surtout une mutation profonde des modèles de production.
Pour un directeur industriel, l’enjeu dépasse donc la suppression du plastique. Il concerne la conception d’une boucle opérationnelle complète. Cette boucle associe approvisionnement, transport, lavage, contrôle, stockage, maintenance et retour vers les cuisines centrales.
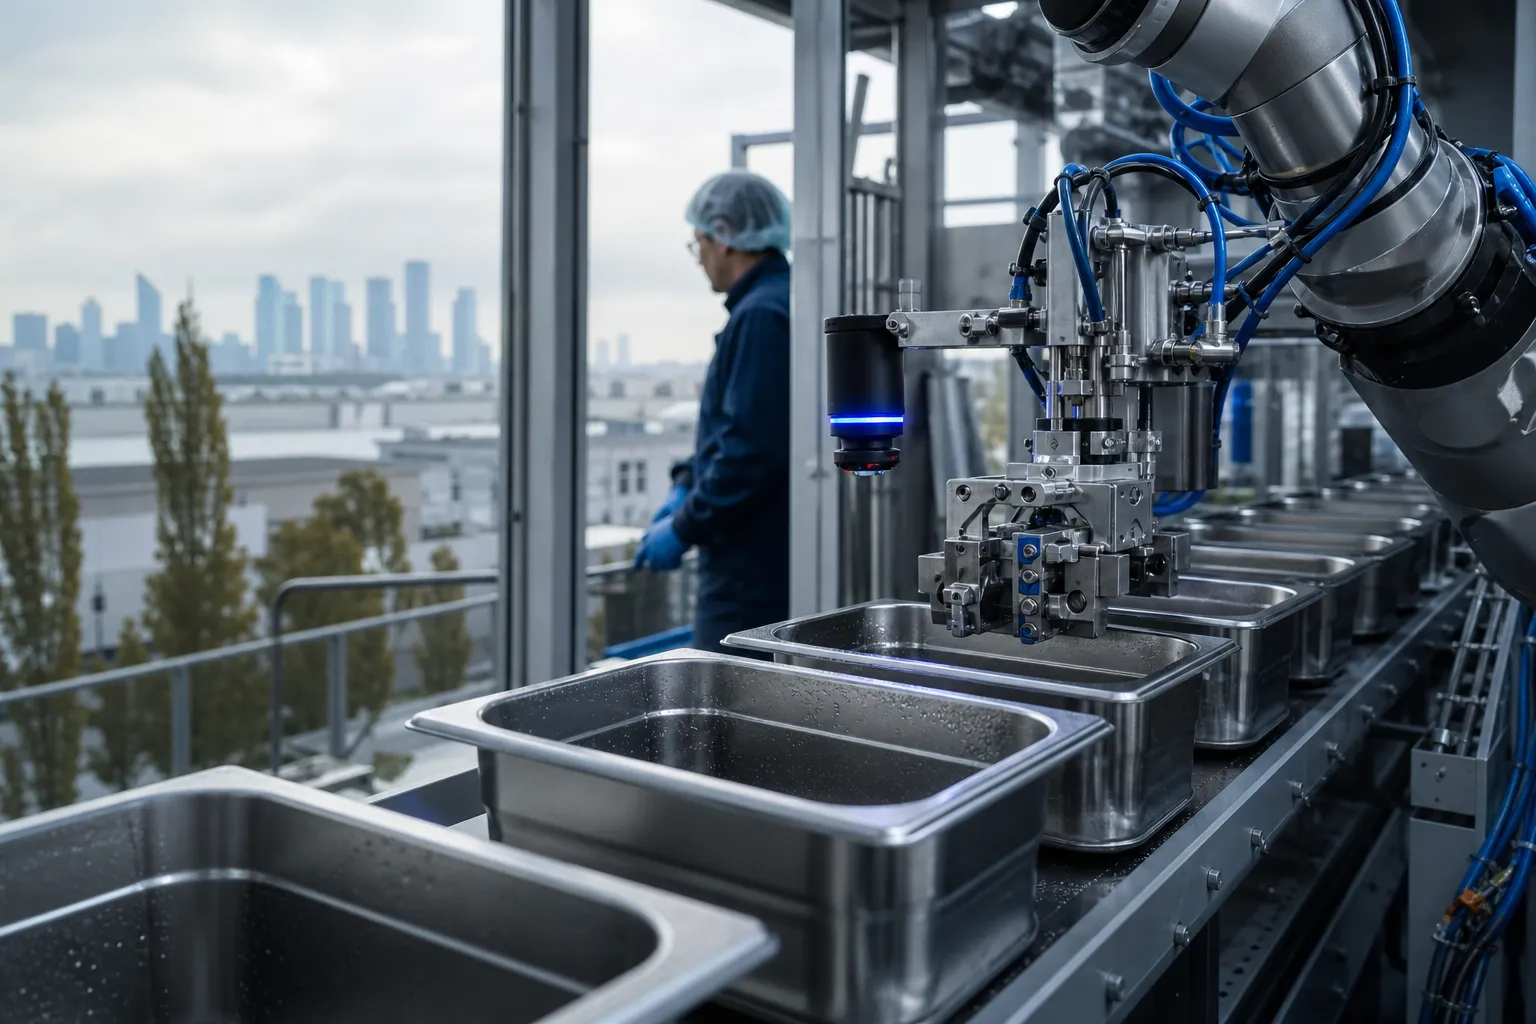
L’usine occupe près de 5 000 m². Elle regroupe neuf tunnels de lavage et 22 robots de manutention. À pleine capacité, elle pourrait traiter 40 000 bacs et couvercles chaque jour. Ce volume représente environ 160 000 repas quotidiens.
La ville annonce une cadence de 37 bacs par minute. Restauration21 évoque une capacité maximale de 40 000 contenants journaliers. Ces chiffres placent le site parmi les infrastructures industrielles les plus ambitieuses du réemploi alimentaire français. Les données publiées par Restauration21 permettent d’en mesurer l’échelle.
Pourquoi le calendrier réglementaire accélère-t-il les investissements industriels ?
Depuis le 1er janvier 2025, les contenants plastiques ne doivent plus servir à la cuisson, à la remise en température et au service dans plusieurs établissements accueillant des publics sensibles. Les écoles, les universités et certaines structures de santé sont concernées.
Cette évolution découle notamment de la loi EGalim. Elle s’inscrit également dans la trajectoire de la loi AGEC. Les collectivités doivent donc remplacer progressivement les contenants plastiques par des solutions durables et compatibles avec les exigences sanitaires.
Le texte ne suffit pourtant pas à transformer les pratiques. Il faut acheter les contenants, adapter les cuisines, organiser les retours et garantir une propreté constante. Il faut aussi absorber les pics d’activité des services scolaires.
C’est pourquoi la Semelog propose une mutualisation régionale. Les collectivités ne doivent plus construire chacune leur propre laverie industrielle. Elles peuvent partager une infrastructure, des équipements et des standards de qualité.
Le modèle concerne un bassin estimé à près de 2,5 millions d’habitants. La société d’économie mixte rassemble 26 collectivités franciliennes. Selon Restauration21, ces acteurs représentent 85 % du capital. La Banque des Territoires détient les 15 % restants.
Quels défis opérationnels le passage aux bacs inox impose-t-il aux cuisines centrales ?
Le changement de contenant modifie les flux physiques. Un bac inox revient après utilisation. Il doit ensuite être collecté, trié, lavé, séché, inspecté, stocké puis réexpédié.
Cette boucle crée des exigences nouvelles pour les cuisines centrales. Les équipes doivent organiser les zones sales et propres. Elles doivent éviter les croisements de flux. Elles doivent également dimensionner les quais, les chariots et les espaces de stockage.
Le Syrec a dû restructurer en profondeur sa cuisine centrale pour intégrer les nouveaux bacs inox. Cette adaptation illustre une réalité souvent sous-estimée. Le réemploi ne constitue pas un simple changement de matériau. Il impose une reconfiguration des processus.
Par ailleurs, le poids et la rigidité de l’inox peuvent modifier l’ergonomie des postes. La manutention manuelle doit donc diminuer. La robotisation contribue à réduire la pénibilité. Elle sécurise aussi les cadences et limite les erreurs liées aux opérations répétitives.
Pour un directeur industriel, l’analyse doit intégrer le coût total de possession. Le prix du bac ne suffit pas. Il faut ajouter le lavage, la casse, la maintenance, les transports, les pertes et le besoin en stock de sécurité.
Comment la robotisation sécurise-t-elle la performance de la boucle de réemploi ?
Les 22 robots de la Semelog prennent en charge les opérations les plus répétitives. Ils récupèrent les pièces propres, les empilent et les déposent sur des socles roulants. Cette organisation réduit les manipulations humaines dans les zones contraignantes.
Les tunnels de lavage atteignent jusqu’à 24 mètres de longueur. Ils utilisent des pompes à pression de 10 bars. La ville de Villeneuve-la-Garenne annonce jusqu’à 80 % d’économies d’eau et d’électricité par rapport à un lavage manuel.
Semelog communique également sur une réduction pouvant atteindre 85 % de la consommation d’eau. Ces pourcentages nécessitent une lecture prudente. Le résultat dépend du scénario de comparaison, du taux de remplissage et du nombre de rotations des contenants.
En revanche, l’automatisation offre des gains plus directement mesurables. Elle stabilise les temps de cycle. Elle facilite la planification. Elle améliore la répétabilité du lavage et libère les opérateurs pour le contrôle, la maintenance et l’amélioration continue.
Le site ne repose donc pas uniquement sur des robots. Il combine automatisme, supervision humaine et procédures sanitaires. Cette combinaison correspond aux standards attendus dans une industrie agroalimentaire à forte contrainte.
Pourquoi la traçabilité devient-elle une fonction industrielle stratégique ?
Chaque bac et chaque couvercle reçoit un QR code gravé au laser. Le contenant peut ainsi être suivi entre la cuisine centrale, l’établissement scolaire, le transport et la laverie.
Cette traçabilité répond d’abord à un impératif sanitaire. En cas de défaut, l’exploitant peut identifier le lot, le parcours et le cycle de lavage concernés. Il dispose alors d’une capacité de réaction plus rapide.
Elle apporte aussi une vision économique. L’exploitant peut mesurer le nombre de rotations par bac. Il peut identifier les pertes, les casses et les retards de retour. Il peut également ajuster les stocks selon les usages réels.
La vision industrielle complète ce dispositif. Des caméras contrôlent la propreté intérieure et détectent les déformations. L’intelligence artificielle contribue à repérer les défauts avant la remise en circulation.
Cette approche réduit le risque d’une inspection purement subjective. Toutefois, elle exige une gouvernance rigoureuse des données. Les seuils de rejet, les contrôles humains et la maintenance des caméras doivent être documentés.
La Région Île-de-France indique un objectif de massification à 34 307 contenants par jour. Cette donnée confirme le rôle central de la donnée dans la montée en charge du réemploi.
Le business case du management de transition pour une plateforme de réemploi
La Semelog démontre qu’un projet de réemploi peut atteindre une dimension industrielle. Toutefois, la réussite durable dépendra de la performance réelle en exploitation. Le démarrage d’une telle usine concentre plusieurs risques : montée en cadence, synchronisation des flux, qualification des équipements et appropriation des nouveaux standards.
Une direction industrielle peut alors rencontrer une difficulté classique. Les équipes internes connaissent leur métier, mais ne disposent pas toujours du temps nécessaire pour piloter une transformation transversale. Le management de transition apporte précisément cette capacité d’exécution temporaire.
Quel manager de transition faut-il mobiliser lors d’un démarrage industriel ?
Un directeur industriel de transition peut prendre la responsabilité du lancement opérationnel. Il intervient généralement sous quelques jours ou quelques semaines, selon l’urgence et la disponibilité du profil.
Sa première mission consiste à établir un diagnostic factuel. Il analyse les cadences, les arrêts, les rebuts, les consommations et les retards logistiques. Il vérifie aussi la cohérence entre les capacités théoriques et les performances observées.
Ensuite, il construit un plan de stabilisation. Ce plan précise les priorités quotidiennes, les responsables et les indicateurs. Il coordonne les équipes de production, de maintenance, de qualité, de logistique et d’informatique industrielle.
Dans une usine comme la Semelog, son expérience doit couvrir plusieurs domaines. Il doit comprendre l’automatisation, les flux agroalimentaires, la maintenance des tunnels et la maîtrise sanitaire. Il doit également savoir dialoguer avec des collectivités et des partenaires financiers.
Quels indicateurs un directeur industriel de transition peut-il améliorer ?
Le premier indicateur concerne le taux de disponibilité des équipements. Un tunnel indisponible peut ralentir toute la chaîne. Le manager de transition organise donc la maintenance préventive et analyse les causes des arrêts répétitifs.
Le deuxième indicateur concerne le rendement global des équipements. Il combine disponibilité, performance et qualité. Cet outil permet de distinguer une panne, une sous-cadence et un taux de rejet trop élevé.
Le troisième indicateur concerne le délai de rotation des contenants. Un bac immobilisé réduit la capacité disponible. Le suivi des retours, des stocks et des expéditions devient donc essentiel.
D’autres indicateurs doivent compléter ce tableau de bord :
- le nombre de contenants traités par heure et par équipe ;
- le taux de rejet après contrôle de vision ;
- la consommation d’eau par contenant lavé ;
- la consommation énergétique par cycle ;
- le taux de casse et de perte ;
- le respect des délais de livraison ;
- le taux d’accidents et de presque-accidents ;
- le taux d’absentéisme et de polyvalence des équipes.
L’objectif n’est pas de multiplier les tableaux. Il faut relier chaque indicateur à une décision. Ainsi, une dérive de consommation doit déclencher une analyse de réglage. Un taux de rejet élevé doit conduire à examiner le lavage, les produits utilisés ou la qualité des bacs entrants.
Comment un manager de transition sécurise-t-il la montée en cadence ?
Une mission réaliste peut commencer par une période de six semaines. Le manager observe les flux, cartographie les points de blocage et fiabilise les standards de travail.
Durant les deux semaines suivantes, il pilote des actions ciblées. Il peut réduire les temps de changement, améliorer le séquencement des lots ou repositionner les équipes. Il peut aussi réviser le plan de maintenance des robots et des tunnels.
Une troisième phase consolide les résultats. Elle comprend la formation des relais internes, la documentation des procédures et la mise en place d’un rituel de performance quotidien.
Dans une hypothèse plausible, cette intervention peut viser une progression de 15 % à 25 % du nombre de contenants traités par équipe. Elle peut également réduire les arrêts non planifiés de 20 %. Ces objectifs doivent être confirmés par un état initial fiable.
Le manager ne remplace pas durablement le directeur industriel. Il accélère la prise de contrôle, obtient des résultats et transmet les méthodes. Son rôle consiste à laisser une organisation plus robuste que celle trouvée à son arrivée.
Pourquoi la dimension humaine reste-t-elle décisive dans une usine robotisée ?
La Semelog prévoit 70 emplois, dont 60 en insertion professionnelle. Cette caractéristique renforce l’impact territorial du projet. Elle ajoute toutefois une exigence managériale forte.
Les opérateurs doivent comprendre les automatismes. Ils doivent savoir réagir à une alarme, appliquer un contrôle et signaler une dérive. La formation ne peut donc pas se limiter à une présentation du poste.
Un manager de transition expérimenté construit des parcours de qualification progressifs. Il distingue les compétences nécessaires au démarrage, celles liées à la polyvalence et celles associées à la maintenance de premier niveau.
Il veille également à l’acceptation de la robotisation. Les collaborateurs doivent percevoir les robots comme des outils de réduction de la pénibilité. Cette perception dépend de la qualité du dialogue et de l’organisation des postes.
Trois questions de décideurs sur le réemploi des bacs inox
Le modèle Semelog est-il pertinent pour une autre cuisine centrale francilienne ?
Oui, si les volumes justifient une mutualisation. Le directeur industriel doit comparer les coûts complets d’une solution interne et d’un service partagé. Il doit surtout mesurer les distances de transport, les délais de retour et les besoins de stockage.
Quels risques opérationnels faut-il traiter en priorité ?
Les principaux risques concernent les retards de collecte, les pertes de contenants, les pannes de lavage et les rejets sanitaires. Un plan de continuité doit prévoir des capacités de secours, des stocks tampons et des procédures d’escalade.
Quand faut-il recourir à un manager de transition ?
Il faut l’envisager avant une mise en service critique, une montée en cadence ou une réorganisation majeure. Son intervention est particulièrement utile lorsque les équipes internes manquent de disponibilité ou d’expérience sur un démarrage automatisé.
Faire du réemploi un avantage industriel francilien
La Semelog transforme une obligation réglementaire en infrastructure industrielle territoriale. Son intérêt dépasse la réduction des déchets. Le projet associe robotisation, qualité sanitaire, logistique inverse et inclusion professionnelle.
Pour les directions industrielles franciliennes, le véritable enjeu commence désormais après l’inauguration. Il faut tenir les cadences, maîtriser les coûts et garantir la disponibilité des contenants. Il faut aussi démontrer les gains environnementaux avec des données vérifiables.
Le réemploi devient ainsi une discipline de performance. Les entreprises et les collectivités qui réussiront seront celles qui piloteront la boucle comme une chaîne industrielle complète. Dans ce contexte, le management de transition offre une réponse rapide, experte et mesurable.
Il permet de franchir le cap entre l’ambition publique et l’excellence opérationnelle. C’est précisément ce passage à l’échelle qui déterminera la reproductibilité du modèle en Île-de-France et dans les autres métropoles françaises.

Laisser un commentaire