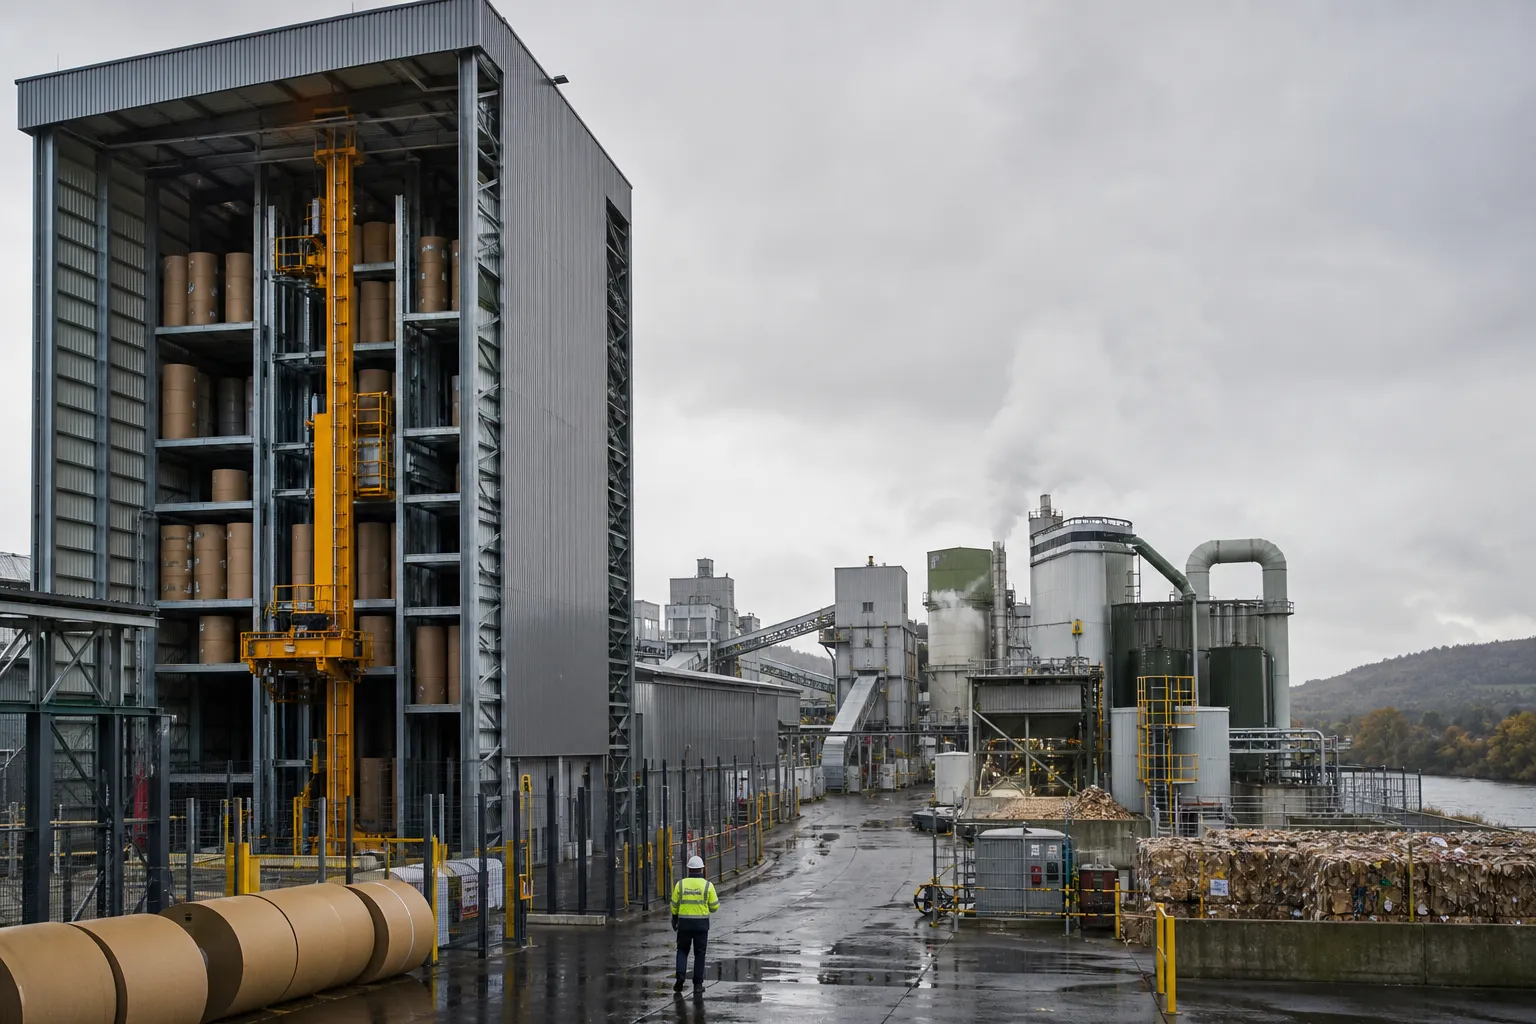
À Alizay, dans l’Eure, VPK franchit une nouvelle étape dans sa transformation industrielle. Le groupe consacre 80 millions d’euros à deux équipements complémentaires. Le premier concerne une unité de production de granulés de bois. Le second porte sur un entrepôt automatisé de bobines de papier.
Cette annonce dépasse le simple cadre d’un investissement capacitaire. Elle révèle une stratégie industrielle intégrée, fondée sur l’automatisation, la valorisation énergétique et la maîtrise des flux. Pour un directeur industriel normand, le site d’Alizay constitue donc un cas d’école.
Le projet illustre aussi une réalité opérationnelle. Moderniser une usine ne consiste plus seulement à acheter des machines. Il faut orchestrer les compétences, sécuriser les approvisionnements et garantir la continuité d’exploitation.
Un investissement de 80 millions d’euros qui change l’échelle du site
Comment se répartit précisément l’investissement annoncé par VPK ?
Le programme représente 80 millions d’euros au total. Environ 60 millions financent l’unité de production de granulés de bois. Les 20 millions restants concernent l’entrepôt automatisé de bobines.
Cette répartition traduit une double ambition. VPK diversifie d’abord ses activités vers les combustibles renouvelables. Ensuite, le groupe automatise une fonction logistique directement liée à sa production de carton.
L’entrepôt mesure environ 110 mètres de long et 35 mètres de haut. Il peut stocker jusqu’à 20 000 tonnes de bobines de papier. Ces bobines alimentent ensuite les lignes de transformation du carton ondulé.
Un tel volume transforme la logistique interne en véritable outil de performance. Le stockage ne sert plus uniquement de tampon. Il devient un levier de disponibilité, de sécurité et de productivité.
Pour le directeur industriel, plusieurs indicateurs deviennent alors prioritaires. Il faut suivre le taux d’occupation, les temps de prélèvement et les ruptures d’alimentation. Il faut également mesurer les incidents, les arrêts et les erreurs de préparation.
Pourquoi l’automatisation du stockage devient-elle stratégique ?
Dans une industrie continue, une rupture de matière peut provoquer un arrêt coûteux. L’automatisation réduit donc les risques liés aux manutentions et aux erreurs humaines. Elle permet également de mieux piloter les mouvements de bobines.
Par ailleurs, elle améliore la traçabilité des stocks. Chaque bobine peut être localisée, identifiée et affectée à une production. Cette visibilité facilite les arbitrages entre commandes, formats et priorités clients.
L’automatisation modifie cependant les risques opérationnels. Une panne de convoyeur ou de système de supervision peut bloquer plusieurs ateliers. La performance dépend donc autant de la disponibilité logicielle que de la robustesse mécanique.
C’est pourquoi le plan de maintenance doit évoluer. La maintenance préventive doit intégrer les équipements automatisés. La maintenance conditionnelle doit exploiter les données de vibration, de température et de consommation électrique.
Le site doit aussi prévoir des modes dégradés. Une organisation industrielle résiliente ne dépend jamais d’un seul scénario de fonctionnement. Les équipes doivent savoir reprendre certains flux manuellement, sans compromettre la sécurité.
Alizay, laboratoire d’une industrie circulaire en Normandie
Comment VPK valorise-t-il les ressources déjà présentes sur le site ?
Le projet de granulés repose sur une logique d’écosystème. L’unité utilise du bois issu de l’exploitation forestière, de coproduits industriels et de bois en fin de vie. Elle exploite également la chaleur résiduelle de la centrale biomasse voisine.
Cette chaleur servait auparavant à alimenter les fumées rejetées dans l’atmosphère. Désormais, elle participe au séchage de la matière première. VPK transforme donc un flux énergétique perdu en ressource productive.
La nouvelle unité vise une capacité de 120 000 tonnes de granulés par an. Elle doit traiter environ 200 000 à 250 000 tonnes de bois, selon les périmètres annoncés par les différentes sources.
La production a connu plusieurs étapes. Le système de récupération de chaleur fonctionne depuis octobre 2024. La ligne de granulés a démarré en octobre 2025. La certification DINplus a suivi en novembre 2025.
Enfin, la ligne d’ensachage est devenue opérationnelle en décembre 2025. L’inauguration de septembre 2026 intervient donc après une phase de montée en puissance industrielle.
Cette chronologie est essentielle pour analyser le projet. Elle rappelle qu’un investissement industriel atteint rarement sa performance nominale dès le premier jour. Il faut stabiliser les réglages, qualifier les produits et fiabiliser les équipes.
Quels bénéfices industriels la chaleur fatale peut-elle produire ?
La récupération de chaleur réduit d’abord les besoins en énergie primaire. Elle peut ensuite améliorer la compétitivité du site, lorsque les prix du gaz restent volatils. Enfin, elle renforce la cohérence environnementale de la production.
VPK prévoit aussi d’utiliser une partie des granulés dans ses propres chaudières. Cette stratégie réduit la dépendance du groupe aux combustibles fossiles. Elle sécurise également une partie de son approvisionnement énergétique.
Pour un directeur industriel, cette approche impose toutefois une analyse complète. Il faut mesurer les rendements thermiques, les pertes de charge et la disponibilité des équipements. Il faut aussi suivre la qualité du bois et son humidité.
La performance dépend directement de la régularité des intrants. Une matière trop humide augmente les besoins de séchage. Une matière hétérogène perturbe le broyage, la compression et la qualité finale.
La supply chain devient donc un sujet industriel. Les volumes disponibles, les distances de transport et les capacités de stockage doivent être pilotés ensemble. La décarbonation ne peut pas être dissociée de la logistique.
Quels effets le projet produit-il sur l’emploi industriel normand ?
L’unité de granulés a créé environ 20 emplois. Le site VPK emploie environ 350 personnes. Avec les partenaires industriels présents à Alizay, l’écosystème représente environ 450 emplois.
Ces chiffres ne résument pourtant pas l’impact social du projet. L’automatisation fait évoluer les métiers existants. Les opérateurs doivent comprendre les interfaces, les alarmes et les séquences automatisées.
Les besoins en compétences techniques augmentent également. VPK recherche notamment des profils en électricité, instrumentation, pneumatique et automatisme. Les techniciens doivent intervenir dans un environnement industriel continu et exigeant.
La polyvalence devient ainsi un avantage compétitif. Une équipe capable de diagnostiquer un défaut électrique et un problème de régulation réduit le temps d’arrêt. Elle facilite aussi les phases de démarrage et de transfert.
En revanche, la polyvalence ne doit pas devenir une simple accumulation de responsabilités. Elle nécessite des formations formalisées, des habilitations à jour et des procédures accessibles. Elle demande aussi un management de proximité constant.
Un modèle industriel qui confirme la reconversion d’Alizay
Pourquoi Alizay est-il devenu un site stratégique pour VPK ?
VPK a acquis l’ancienne papeterie Double A en 2022. Le groupe a converti la machine existante vers la production de papier recyclé pour carton ondulé. Cette reconversion a évité l’abandon d’un outil industriel majeur.
Le site dispose désormais d’une chaîne de valeur intégrée. Les papiers récupérés alimentent la production de papier. Ce papier fournit ensuite les activités de carton ondulé. Les déchets et les flux énergétiques sont valorisés localement.
VPK annonce le traitement de plusieurs centaines de milliers de tonnes de papiers récupérés. La matière provient principalement de France et d’un rayon régional ou national. Cette proximité limite les transports et sécurise l’approvisionnement.
La présence d’une centrale biomasse renforce encore cette intégration. La vapeur alimente les procédés papetiers. La chaleur résiduelle sert désormais au séchage du bois destiné aux granulés.
Cette organisation crée des synergies rarement disponibles sur un site isolé. Elle permet de répartir les coûts fixes entre plusieurs activités. Elle améliore également la valorisation des sous-produits et des équipements.
Quels risques un directeur industriel doit-il surveiller dans ce type de transformation ?
Le premier risque concerne la complexité des interfaces. Une usine intégrée dépend de plusieurs flux simultanés. Un incident énergétique peut affecter la papeterie, la granulation et la logistique.
Le deuxième risque concerne la disponibilité des compétences. Les automaticiens expérimentés restent difficiles à recruter dans les territoires industriels. La concurrence s’intensifie entre les secteurs de la pharmacie, de l’énergie et de la transformation des matériaux.
Le troisième risque touche la cybersécurité industrielle. Un entrepôt automatisé repose sur des automates, des capteurs et des systèmes de supervision connectés. Une intrusion ou une indisponibilité informatique peut interrompre les flux.
Le quatrième risque concerne la montée en cadence. Une capacité théorique de 120 000 tonnes ne garantit pas une production équivalente. Les rendements dépendent de la disponibilité, de la qualité des intrants et de la demande.
Enfin, la sécurité doit rester prioritaire. Les zones automatisées exposent les équipes à des risques spécifiques. Les procédures d’accès, de consignation et d’intervention doivent être réévaluées avant chaque phase d’exploitation.
Le business case du management de transition pour un site automatisé
Pourquoi faire appel à un manager de transition dans cette phase industrielle ?
Un investissement de cette ampleur mobilise les équipes pendant plusieurs années. Le directeur industriel doit pourtant continuer à tenir ses objectifs quotidiens. Il doit garantir les volumes, la qualité, la sécurité et les délais clients.
Cette tension crée un besoin de leadership temporaire. Un manager de transition apporte une expérience immédiatement opérationnelle. Il intervient sans attendre la fin d’un recrutement ou d’une réorganisation interne.
Son rôle ne consiste pas à remplacer durablement les équipes. Il sécurise une période critique, puis transmet ses méthodes et ses outils. Il agit comme un commando de transformation, avec un mandat précis et mesurable.
Dans le cas d’Alizay, plusieurs profils peuvent être mobilisés. Un directeur de projet industriel peut piloter l’intégration des nouveaux équipements. Un directeur de production peut stabiliser la montée en cadence.
Un responsable maintenance peut structurer la fiabilité des actifs. Un directeur supply chain peut sécuriser les approvisionnements en bois et l’alimentation des lignes. Enfin, un manager de transition spécialisé en automatisation peut coordonner les interfaces techniques.
Quel calendrier d’intervention est-il pertinent pour une usine comme Alizay ?
Une intervention peut débuter quatre à six semaines après la validation du besoin. Cette rapidité permet d’agir avant la dérive des coûts ou des délais. Elle offre aussi une présence indépendante des jeux organisationnels internes.
La mission peut suivre trois séquences. La première dure généralement un mois. Elle consiste à établir un diagnostic des flux, des risques et des responsabilités.
La deuxième séquence dure trois à six mois. Le manager pilote les plans d’action, les routines de performance et les arbitrages techniques. Il suit quotidiennement les indicateurs de disponibilité, de rendement et de sécurité.
La troisième séquence porte sur le transfert. Elle comprend la formalisation des standards, la formation des relais et l’audit de sortie. La durée totale varie souvent entre six et douze mois.
Quels résultats mesurables peut-on attendre d’une telle mission ?
Les résultats doivent être définis avant l’arrivée du manager. Ils peuvent concerner la disponibilité des équipements, le taux de service ou le rendement matière. Ils peuvent aussi porter sur les accidents, les stocks et les coûts d’énergie.
Un manager maintenance peut viser une réduction des arrêts non planifiés. Il peut également augmenter le taux de réalisation du préventif. Une meilleure analyse des causes racines réduit ensuite la répétition des incidents.
Un manager production peut améliorer le taux de rendement synthétique. Il agit sur les micro-arrêts, les changements de série et les pertes de qualité. Il installe aussi une animation quotidienne factuelle.
Un manager supply chain peut diminuer les ruptures de bobines ou de bois. Il fiabilise les prévisions, les stocks de sécurité et la relation avec les fournisseurs. Il coordonne aussi les contraintes de transport et de stockage.
Le bénéfice ne se limite donc pas à un gain financier. Il réside aussi dans la stabilisation du système industriel. Une organisation plus robuste résiste mieux aux absences, aux pannes et aux variations de demande.
Les priorités opérationnelles pour les directeurs industriels normands
Comment transformer l’automatisation en performance durable ?
La première priorité consiste à clarifier le processus de pilotage. Chaque équipement doit avoir un responsable, un indicateur et une procédure. Les anomalies doivent être traitées selon une logique de criticité.
La deuxième priorité concerne les données. Les systèmes automatisés produisent beaucoup d’informations. Elles doivent servir des décisions concrètes, plutôt que devenir un simple archivage technique.
La troisième priorité porte sur les compétences. Les formations doivent associer théorie, pratique et résolution de problèmes. Les équipes doivent également participer à la conception des standards.
La quatrième priorité est la maintenance. Les pièces critiques doivent être identifiées avant le démarrage. Les contrats fournisseurs doivent préciser les délais d’intervention et les niveaux de service.
Enfin, la direction industrielle doit conserver une vision globale. L’automatisation d’un stockage ne doit pas créer un goulot d’étranglement ailleurs. Chaque investissement doit être évalué sur l’ensemble du flux.
Trois réponses concrètes pour décider plus vite
Une automatisation peut-elle réduire les effectifs industriels ?
Elle transforme surtout les métiers. Les manutentions diminuent, mais les besoins en supervision, maintenance et analyse augmentent. La réussite dépend donc de l’accompagnement des équipes et de la transmission des compétences.
Combien de temps faut-il pour stabiliser une nouvelle installation ?
Une phase de montée en puissance de plusieurs mois est généralement nécessaire. Elle comprend les réglages, la formation, la qualification et l’analyse des incidents. Un manager de transition peut accélérer cette stabilisation.
Quel profil de manager de transition faut-il privilégier ?
Le profil doit combiner expertise technique et autorité opérationnelle. Il doit connaître les environnements automatisés, les équipes postées et les projets industriels complexes. Sa mission doit comporter des objectifs chiffrés et un transfert organisé.
Alizay confirme la nouvelle équation industrielle normande
L’investissement de VPK montre que la compétitivité industrielle repose désormais sur plusieurs dimensions. L’automatisation améliore les flux. La récupération de chaleur réduit les consommations. La diversification sécurise les débouchés.
Cette transformation exige cependant une gouvernance rigoureuse. Les équipements ne produisent de la valeur que si les équipes savent les exploiter. Les synergies énergétiques ne fonctionnent que si les flux sont coordonnés.
Pour les directeurs industriels normands, Alizay offre une leçon concrète. La modernisation doit associer technologie, compétences et discipline d’exécution. Dans les phases critiques, un manager de transition peut apporter cette accélération décisive.
Il sécurise les décisions, remet les indicateurs au centre et rétablit le rythme opérationnel. Ainsi, l’investissement ne reste pas une promesse financière. Il devient une performance industrielle durable, mesurable et transmissible.
Pour approfondir le projet, consultez les informations publiées par l’Agglomération Seine-Eure, les éléments techniques de VPK Group et les offres de recrutement du site.

Laisser un commentaire