À Bordeaux, l’innovation entre dans une nouvelle phase industrielle
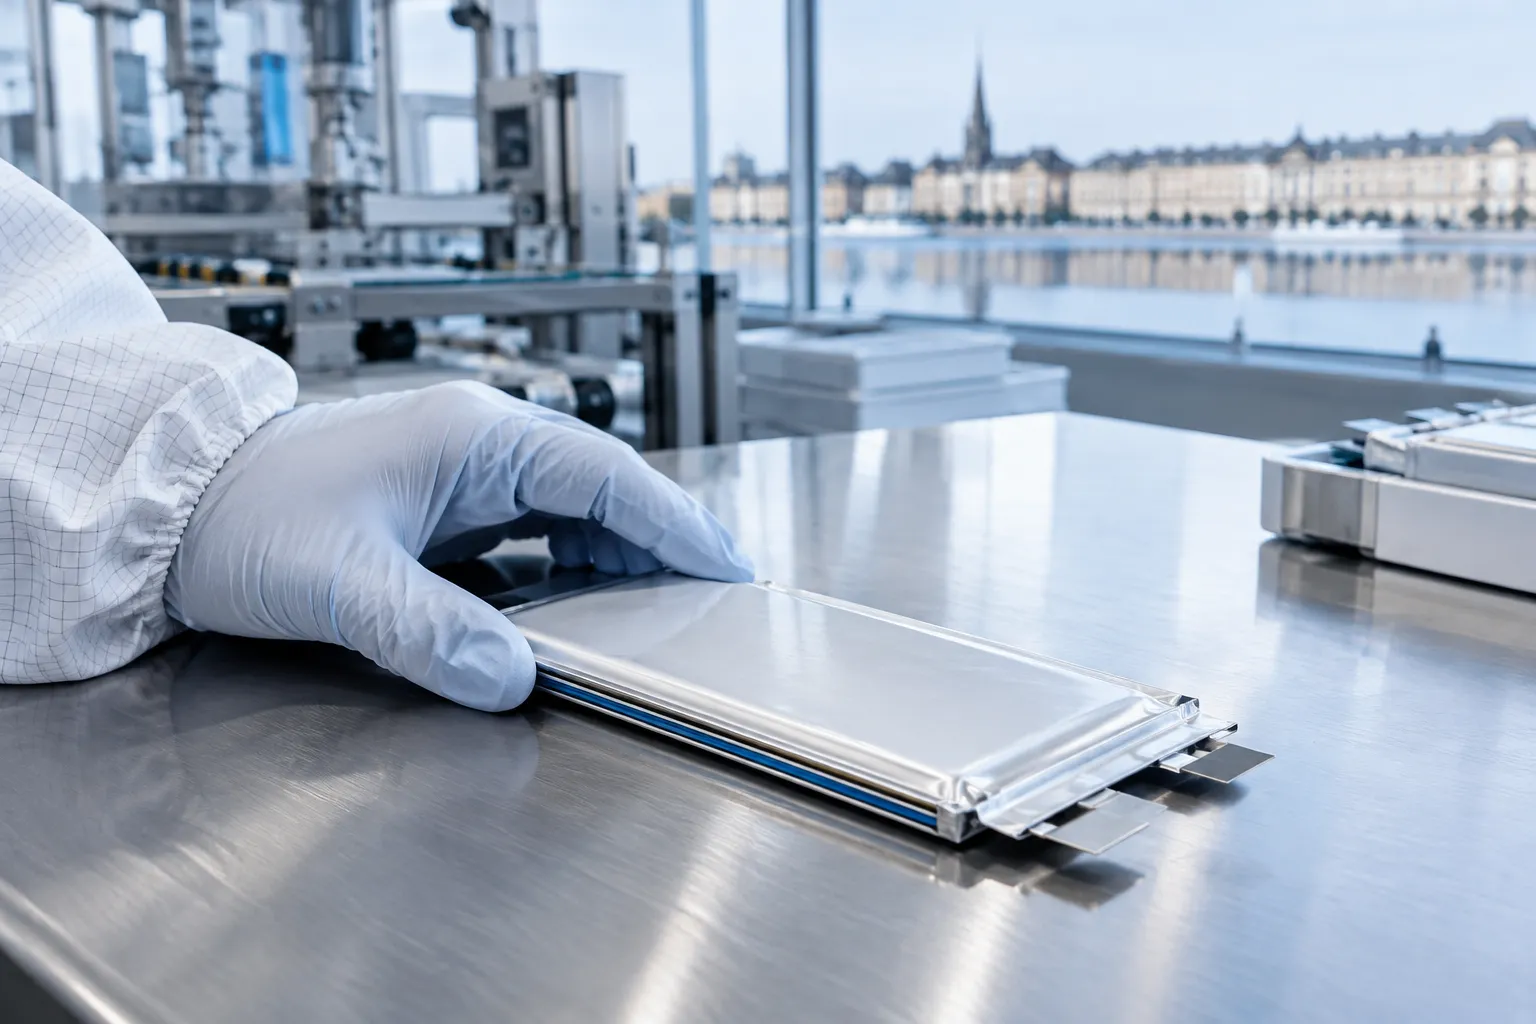
Le 19 octobre 2026, Saft a inauguré à Bordeaux de nouvelles lignes consacrées aux batteries à électrolyte solide. L’annonce dépasse le seul lancement d’un équipement. Elle matérialise le passage de travaux de recherche à une capacité de fabrication et d’évaluation industrielle. Pour un directeur industriel, le sujet central est désormais l’exécution : stabiliser les procédés, qualifier les produits et préparer leur montée en cadence.
Cette étape renforce le poids de la Nouvelle-Aquitaine dans l’écosystème français des batteries. Saft est implanté à Bordeaux, Nersac et Poitiers, où le groupe rassemble environ 1 544 salariés selon les données fournies avec le sujet. La région dispose ainsi d’un ensemble d’activités industrielles, de recherche et de compétences qui dépasse le seul site girondin.
La ligne ne doit toutefois pas être assimilée à une gigafactory automobile. Les débouchés annoncés concernent d’abord l’aéronautique et le spatial, marchés où la masse, la fiabilité et la sécurité justifient des produits spécialisés. L’enjeu est donc d’industrialiser avec rigueur, plutôt que de maximiser immédiatement le volume.
Que produit concrètement la nouvelle installation bordelaise ?
Saft annonce la capacité de développer et produire des cellules utilisant des électrolytes sulfure et polymère, à température ambiante. Ces deux voies technologiques ne sont pas identiques. Le polymère est notamment associé aux cellules semi-solides, tandis que la technologie sulfure vise les batteries tout-solide.
Cette distinction compte pour les industriels. Une cellule semi-solide et une cellule tout-solide ne présentent ni les mêmes procédés, ni les mêmes contraintes de qualification. Il faut donc éviter de confondre les premières cellules livrées à un partenaire avec la commercialisation généralisée de batteries tout-solide.
Les installations bordelaises rapprochent la recherche, le développement de procédés et la fabrication de cellules. Selon les Échos Judiciaires Girondins, Saft a engagé plusieurs dizaines de millions d’euros. Le média rapporte aussi une production visée de plusieurs dizaines de milliers de cellules par an.
Ces chiffres décrivent une capacité spécialisée, et non une production de masse automobile. Saft ne communique pas publiquement, dans son annonce, de calendrier détaillé de montée en cadence ou de volumes garantis. Pour les fournisseurs, les clients et les acteurs locaux, cette prudence invite à suivre des jalons concrets : rendements, répétabilité, qualification et commandes.
Quels défis de procédé les directeurs industriels doivent-ils anticiper ?
Les cellules de nouvelle génération imposent des environnements de fabrication contrôlés. Le reportage local décrit des salles sèches où l’humidité est étroitement maîtrisée. Il rapporte également des exigences de sécurité spécifiques à la technologie sulfure, liées notamment à la présence d’un gaz toxique.
Ces contraintes touchent toute l’organisation de production. Elles concernent les équipements, les procédures d’entrée en zone, la formation, la maintenance et les plans d’urgence. Elles exigent aussi une coordination étroite entre production, qualité, sécurité et ingénierie des procédés.
La maîtrise de l’humidité et des matières sensibles doit se traduire en paramètres suivis. Un directeur industriel cherchera donc à définir les limites de fonctionnement, les points de contrôle et les règles de réaction aux dérives. Chaque écart doit être traçable, analysé et relié à son effet sur la qualité produit.
Les données rapportées sur les achats d’équipements soulignent aussi la dimension territoriale du projet. Les Échos Judiciaires Girondins indiquent que 90 % des équipements seraient européens et 50 % français. Si ces proportions se confirment, elles témoignent d’une chaîne d’approvisionnement mobilisant des compétences proches, tout en exposant le projet aux délais de qualification et de disponibilité des fournisseurs.
La fabrication par voie sèche est présentée par Saft comme un levier environnemental. L’entreprise annonce jusqu’à 40 % de réduction des émissions de CO₂ associées à l’étape de fabrication des électrodes. Elle évoque également une baisse de la consommation d’eau et d’électricité, ainsi que la suppression de solvants et du séchage pour cette étape.
Pour un site industriel, ces bénéfices doivent être mesurés sur des périmètres comparables. Il faut établir une référence, intégrer les consommations des équipements et suivre les rebuts. Ainsi, les gains annoncés peuvent être rapprochés des résultats réellement observés en production.
Quels bénéfices sont visés et quelles preuves restent à apporter ?
Saft annonce une densité énergétique pouvant atteindre 50 % de plus que celle des batteries lithium-ion classiques. À poids équivalent, une densité accrue peut réduire la masse embarquée ou augmenter l’énergie disponible. Ces avantages sont particulièrement pertinents dans les secteurs aéronautique et spatial.
L’entreprise met également en avant une sécurité accrue, grâce au remplacement de l’électrolyte liquide par un matériau solide. Il s’agit d’un bénéfice potentiel à confirmer selon la conception complète du système, les conditions d’utilisation et les résultats des essais. Une cellule ne suffit pas à démontrer la sécurité d’une batterie intégrée.
La maturité industrielle dépendra donc de plusieurs preuves successives. Les équipes devront démontrer la constance des performances, la durée de vie, la tenue aux environnements d’usage et la répétabilité entre lots. Les exigences de certification aéronautique imposent en outre une validation documentée et exigeante.
Le partenariat Saft-Safran illustre ce cheminement. Le 15 octobre, Safran a annoncé la réception de premières cellules semi-solides destinées à l’évaluation de futures architectures d’avions électriques et hybrides. Les activités principales de validation et d’intégration doivent se dérouler au Centre d’Essais Système de Safran, à Niort.
Safran précise que le partenariat doit s’étendre aux cellules et batteries tout-solides à partir de 2027. La livraison déjà effectuée concerne des cellules semi-solides en phase d’évaluation. Elle ne signifie pas qu’un avion commercial équipé de batteries tout-solides est déjà prêt à entrer en service.
Pourquoi cette annonce renforce-t-elle l’écosystème régional ?
La présence de Saft à Bordeaux, Nersac et Poitiers crée un socle industriel régional déjà structuré. La nouvelle activité bordelaise peut renforcer les liens entre recherche, production, fournisseurs et clients aéronautiques. Elle offre également aux sites voisins des possibilités de coopération sur les méthodes, la formation et les compétences.
Les rendez-vous BATTENA des 7 et 8 octobre ont placé ces sujets au cœur des échanges régionaux. Organisé par la Région Nouvelle-Aquitaine, ADI et GrandAngoulême, l’événement a abordé le contenu local, la souveraineté, les formations et les liens entre laboratoires et entreprises. Le programme prévoyait également une visite du site Saft.
La Région identifie le développement et l’adaptation de l’offre de formation comme des objectifs de BATTENA. Elle souligne aussi la tension du marché de l’emploi dans la filière. Pour un directeur industriel, l’accès aux techniciens de procédés, spécialistes qualité et responsables sécurité peut donc devenir un facteur de calendrier aussi important que l’installation des machines.
Le contexte régional ouvre ainsi une question stratégique : comment transformer une innovation localisée en capacités durables ? La réponse repose sur les compétences, les fournisseurs, la qualification des procédés et la capacité à conserver les savoir-faire. Une ligne nouvelle ne crée une filière solide que si son fonctionnement peut être reproduit et amélioré.
Business case : le management de transition pour sécuriser la montée en puissance
À quel moment un directeur industriel doit-il mobiliser un manager de transition ?
Une ligne de nouvelle génération concentre plusieurs risques simultanés. Les équipes doivent démarrer un procédé inédit, satisfaire aux exigences de sécurité et tenir les premiers jalons clients. En parallèle, les opérations existantes doivent continuer sans dégradation de qualité, de service ou de disponibilité.
Le management de transition répond à ce besoin lorsqu’une compétence critique manque temporairement ou qu’un programme exige une direction immédiatement opérationnelle. Il ne remplace pas durablement les équipes. Il les renforce pendant une phase définie, avec un mandat clair, des indicateurs partagés et un transfert organisé.
Pour un site comme Bordeaux, un directeur industriel de transition pourrait être mobilisé en une à trois semaines, selon le cadrage et la disponibilité. Cette fourchette constitue un scénario d’intervention plausible, et non un délai communiqué par Saft. Le mandat pourrait durer trois à six mois, avec une revue formelle des objectifs dès les premières semaines.
Quel profil et quelles premières actions apporterait-il ?
Le profil pertinent associerait industrialisation de procédés, pilotage de production et conduite de qualification. Une expérience des environnements à forte exigence de traçabilité serait essentielle. La connaissance des salles propres ou sèches, des matériaux sensibles et des systèmes de management de la sécurité constituerait un atout déterminant.
Dans les dix premiers jours, le manager établirait une photographie opérationnelle. Il examinerait l’état des équipements, la disponibilité des compétences, les risques de procédé et les jalons client. Il réunirait ensuite les responsables de production, qualité, maintenance, sécurité et ingénierie autour d’un plan commun.
Durant le premier mois, il structurerait un plan de démarrage et une gouvernance de résolution des écarts. Il définirait les critères de passage entre essais, lots pilotes et production stabilisée. Il clarifierait aussi les responsabilités concernant les modifications de procédé et la libération des cellules.
Enfin, il rendrait visibles les arbitrages industriels à la direction générale. Une hausse de cadence ne doit pas précéder la maîtrise du rendement et de la sécurité. À l’inverse, des validations sans calendrier ni propriétaire peuvent immobiliser des moyens coûteux.
Quels résultats mesurables peut-on attendre d’une mission ?
Les indicateurs doivent être adaptés au niveau de maturité de la ligne. Dans une phase pilote, le rendement global des équipements ne suffit pas. La priorité porte d’abord sur la sécurité, la répétabilité des lots, la conformité produit et le délai de traitement des écarts.
- Sécurité : suivi des actions critiques, formations réalisées et écarts de conformité aux procédures.
- Qualité : taux de lots conformes, défauts par famille et temps de clôture des non-conformités.
- Industrialisation : rendement matière, temps de cycle et stabilité des paramètres clés.
- Équipements : disponibilité, arrêts récurrents et avancement des plans de maintenance.
- Programme : respect des jalons d’essais, qualification client et transfert des compétences.
Une mission réaliste fixerait ses objectifs après l’établissement d’une situation de référence. Elle pourrait viser, par exemple, une baisse des défauts récurrents, une meilleure tenue du calendrier de qualification ou une réduction des arrêts non planifiés. Les niveaux cibles doivent être négociés avec le site, plutôt que présentés comme des résultats garantis.
Le manager de transition peut également organiser le passage de relais. Il formalise les standards, les consignes de conduite et les compétences à maintenir. Cette transmission permet aux équipes internes de poursuivre la progression après son départ.
Comment articuler le pilotage régional avec les besoins de production ?
Une mission ne se limiterait pas aux frontières d’un atelier. Elle pourrait cartographier les dépendances entre Bordeaux, Nersac et Poitiers, puis identifier les fonctions mutualisables. Cela concerne notamment les achats critiques, le soutien technique, les formations et les retours d’expérience.
Le manager pourrait également contribuer à sécuriser les fournisseurs locaux et européens. Il établirait une vision des délais, des pièces de rechange et des solutions de remplacement. Une telle démarche protège la continuité de production lorsque les équipements sont spécifiques ou difficiles à qualifier.
Enfin, il rapprocherait les priorités industrielles des initiatives régionales de formation. Les besoins en compétences doivent être traduits en parcours concrets pour les opérateurs et les techniciens. Les échanges BATTENA sur la filière batterie montrent l’intérêt régional pour ces coopérations.
FAQ : les questions opérationnelles des directeurs industriels
La ligne de Bordeaux annonce-t-elle une production de batteries automobiles en grande série ?
Non. Les annonces récentes ciblent principalement l’aéronautique et le spatial. Les informations disponibles décrivent des lignes et des volumes spécialisés, pas une gigafactory automobile. Il faut distinguer l’industrialisation de cellules nouvelles d’une production de masse destinée aux véhicules.
Les premières cellules livrées à Safran sont-elles déjà des batteries tout-solides qualifiées ?
Non. Safran a reçu des cellules semi-solides pour évaluation et intégration. La majorité des essais doit se dérouler à Niort. L’extension du partenariat aux cellules et batteries tout-solides est annoncée à partir de 2027. Les essais et qualifications restent donc des étapes à franchir.
Dans quelles situations le management de transition est-il pertinent pour un site batterie ?
Il est pertinent lors d’un démarrage de ligne, d’une montée en cadence complexe ou d’un retard de qualification. Un manager expérimenté apporte rapidement une gouvernance opérationnelle, sécurise les priorités et transfère les méthodes aux équipes. Son mandat doit comporter des objectifs mesurables et une échéance de sortie définie.
Laisser un commentaire