À Campsas, un investissement qui engage toute l’organisation industrielle
Que signifie l’inauguration du centre pour la filière aéronautique régionale ?
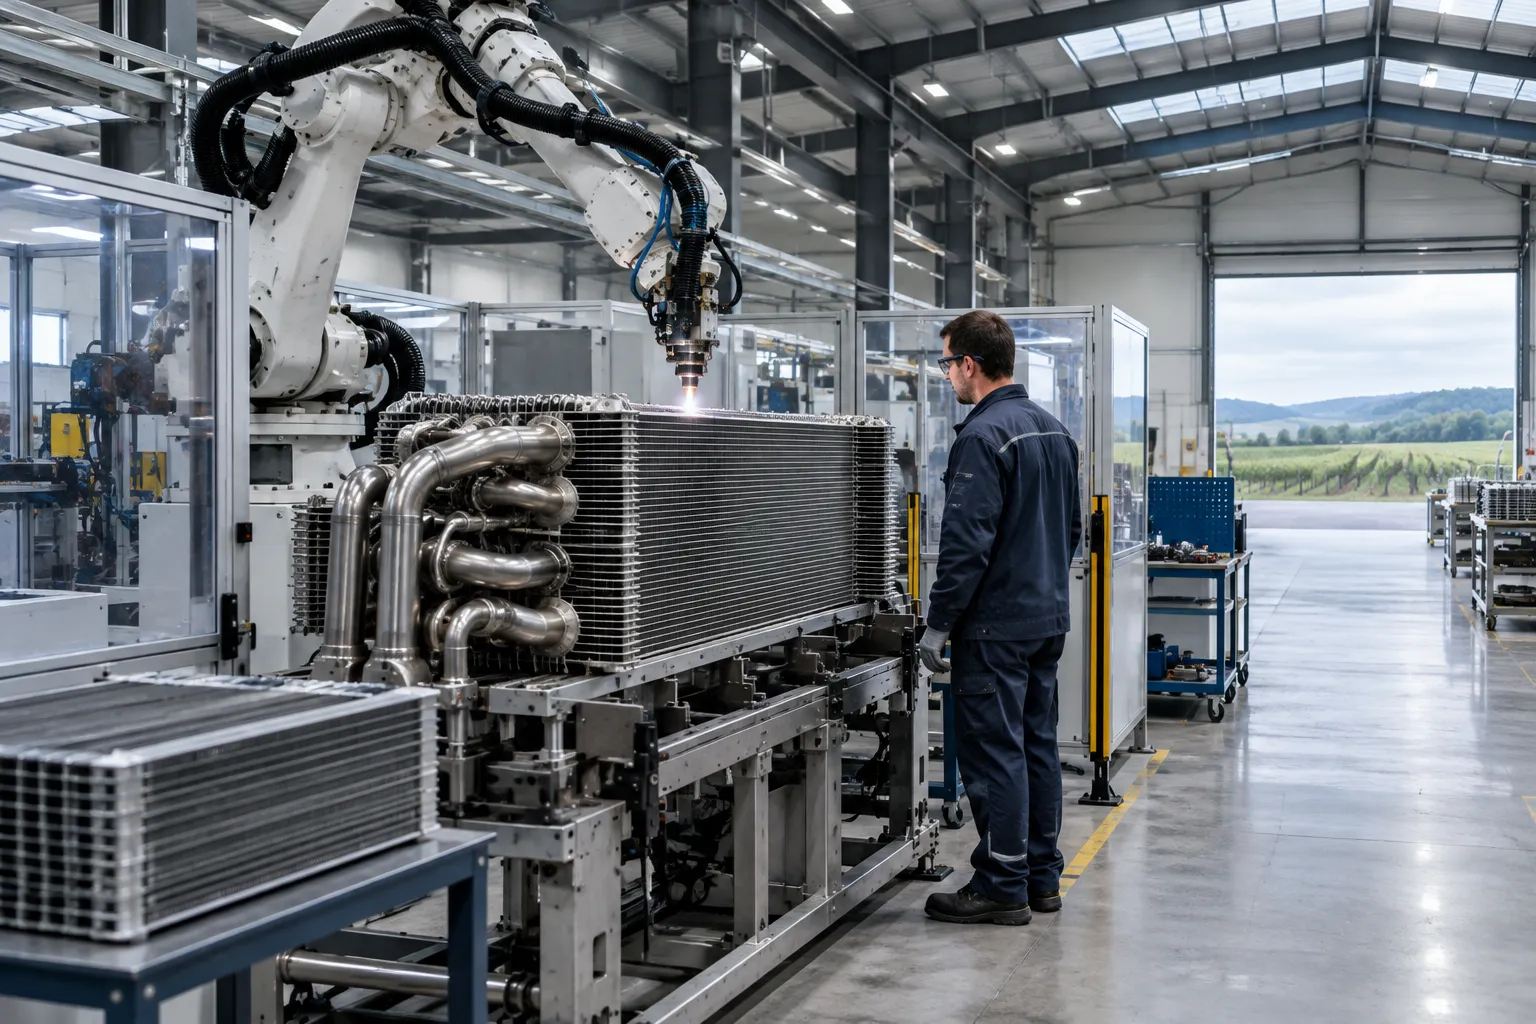
Le 15 octobre 2026, Liebherr-Aerospace a inauguré à Campsas, dans le Tarn-et-Garonne, un nouveau centre dédié aux échangeurs de chaleur aéronautiques. Le projet ajoute 12 000 m² et double la surface du site. L’entreprise annonce plus de 40 millions d’euros investis, un montant présenté comme son plus important investissement industriel régional.
Cette inauguration marque une évolution de la fonction industrielle de Campsas. Implanté depuis 2001, le site s’était progressivement développé autour de l’usinage de précision. Il accueille désormais la fabrication et la réparation d’échangeurs thermiques, auparavant réalisées à Toulouse. Le projet ne consiste donc pas seulement à accroître la surface disponible. Il redistribue les activités, les équipements et les compétences entre deux implantations complémentaires.
Pour un directeur industriel, cette distinction est essentielle. Un transfert de production modifie les flux physiques, les responsabilités de qualité, les interfaces entre équipes et les priorités de maintenance. Il faut maintenir les livraisons pendant le déplacement des moyens, puis stabiliser les nouveaux procédés. L’entreprise indique que le transfert, l’installation des équipements et la montée en puissance ont été menés tout en préservant la continuité de production.
À l’échelle régionale, cette opération renforce une chaîne aéronautique déjà structurée autour de Toulouse et de ses fournisseurs. Elle relie le bassin d’emploi de Montauban au pôle aéronautique de la métropole toulousaine. Elle confirme aussi que des activités technologiques exigeantes peuvent rester en Occitanie, malgré la concurrence internationale sur les coûts.
Quelle hausse de capacité est annoncée, et comment l’interpréter ?
Radio Totem rapporte une production de plus de 16 000 échangeurs en 2025 pour l’entreprise, dont 9 000 fabriqués à Campsas. La capacité du site devrait dépasser 30 000 unités annuelles. Ces chiffres éclairent l’ambition du projet, mais ne doivent pas être confondus : une capacité installée n’est pas une production effectivement réalisée.
Pour piloter la montée en cadence, le directeur industriel devra donc suivre plusieurs indicateurs à la fois. Le volume produit est un repère, mais il ne suffit pas à évaluer la performance. Le taux de rendement synthétique, les rebuts, les retouches, les délais de traversée et la ponctualité des livraisons donnent une lecture plus complète.
Le dimensionnement des postes constitue également un point critique. La hausse de capacité peut révéler des goulets d’étranglement dans le brasage, le traitement de surface, le contrôle ou la disponibilité des opérateurs qualifiés. Ajouter des équipements ne résout pas automatiquement ces contraintes. Il faut synchroniser les opérations, équilibrer les lignes et vérifier que les contrôles qualité suivent le rythme.
La direction devra ainsi traduire l’objectif industriel en jalons vérifiables : qualification des moyens, validation des procédés, progression des volumes et stabilité des livraisons. Cette méthode permet de distinguer une difficulté temporaire de démarrage d’un problème structurel de conception ou d’organisation.
Quels nouveaux moyens de production transforment le site ?
Le centre rassemble des lignes de traitement de surface, des fours de brasage, des équipements de soudure et des moyens de contrôle. Il comprend aussi un robot de dépose de brasure et une presse de formage d’intercalaires conçue par Liebherr. Cet ensemble combine opérations spécialisées, automatisation ciblée et contrôle renforcé.
Les échangeurs de chaleur sont des composants essentiels des systèmes de gestion thermique et de traitement de l’air des avions. Ils contribuent notamment au conditionnement et à la pressurisation de l’air cabine, ainsi qu’au refroidissement des équipements. La maîtrise des paramètres de fabrication, de la répétabilité et de la traçabilité est donc déterminante.
L’automatisation peut réduire la variabilité de certaines opérations et améliorer leur répétabilité. Toutefois, elle exige une préparation rigoureuse : définition des standards, intégration des équipements, sécurisation des interfaces et formation des opérateurs. Les équipes doivent également savoir traiter les écarts sans dépendre uniquement des fournisseurs d’automatisation.
Liebherr présente par ailleurs DIGIFab comme un projet collaboratif soutenu par la DGAC dans le cadre du CORAC. Son objectif est d’accélérer la digitalisation et l’automatisation de la fabrication des échangeurs. Pour les industriels régionaux, cet axe montre que la transformation combine investissements matériels et évolution des méthodes. Le communiqué de Liebherr détaille les équipements et le projet DIGIFab.
Quels enjeux humains et territoriaux accompagnent la croissance ?
Liebherr prévoit près de 400 collaborateurs sur le site à la fin de 2026. La Tribune rapporte également qu’une croissance jusqu’à 500 personnes pourrait être envisagée. Ce dernier chiffre correspond à une possibilité mentionnée par le média, et non à un objectif daté confirmé dans le communiqué de l’entreprise.
La progression des effectifs pose plusieurs questions opérationnelles : disponibilité des compétences, intégration des nouveaux arrivants, tutorat et couverture des équipes en horaires de production. Radio Totem rapporte que 70 soudeurs participent à la fabrication sur le site. Le média souligne aussi le partenariat engagé depuis 2018 avec le lycée Bourdelle de Montauban et les besoins en soudage et en usinage.
Ces éléments donnent à la montée en cadence une dimension territoriale concrète. La formation initiale et continue doit accompagner le calendrier industriel, pas seulement le plan de recrutement. Sans parcours de qualification, l’entreprise peut disposer de postes et d’équipements sans avoir les équipes autonomes nécessaires pour les exploiter.
Le projet bénéficie du soutien de la Région Occitanie et de l’agence de l’eau Adour-Garonne, selon Liebherr. Radio Totem rapporte une aide de 500 000 euros de la Région pour l’investissement immobilier et de 350 000 euros de l’État au titre de France 2030. Ces contributions publiques doivent être présentées avec attribution, car le communiqué de l’entreprise ne précise pas ces montants.
Les publications divergent aussi sur le montant total du projet. Liebherr et La Tribune annoncent plus de 40 millions d’euros, tandis que La Semaine des Pyrénées évoque près de 30 millions. Les sources consultées ne permettent pas de déterminer si les périmètres comptabilisés diffèrent. Il est donc prudent de retenir le chiffre communiqué par l’entreprise et de signaler l’écart si nécessaire.
Le business case du management de transition : sécuriser l’exécution
Pourquoi une montée en cadence peut-elle nécessiter un renfort externe ?
Un investissement de cette ampleur concentre plusieurs risques dans une période courte : transfert d’activité, qualification de nouveaux équipements, progression des volumes et recrutement. Les équipes en place doivent simultanément livrer les clients, résoudre les aléas de démarrage et préparer l’organisation cible. La surcharge managériale peut alors retarder les arbitrages et rendre les responsabilités moins lisibles.
Le management de transition apporte un dirigeant opérationnel immédiatement mobilisable, avec un mandat limité et des objectifs convenus. Il ne remplace pas durablement les équipes. Il renforce la capacité de décision et d’exécution durant une étape particulièrement exigeante.
Dans ce contexte, un directeur industriel de transition peut reprendre le pilotage quotidien du site ou d’un programme de montée en cadence. Un directeur de production peut stabiliser les flux et les équipes. Un responsable méthodes ou qualité peut, lui, concentrer son action sur la qualification des procédés et la maîtrise des écarts.
Le besoin ne se limite pas à une vacance de poste. Il peut aussi découler d’un écart entre les compétences disponibles et la complexité du programme. L’intervention externe est pertinente lorsque l’entreprise doit accélérer une transformation sans détourner durablement ses dirigeants de leurs responsabilités principales.
Quel mandat et quel calendrier conviennent à une mission industrielle ?
Un mandat crédible commence par un diagnostic court, généralement réalisé dans les premiers jours de mission. Le manager rencontre les responsables de production, de qualité, de maintenance, des méthodes et des ressources humaines. Il vérifie les plans de charge, les capacités réelles, les risques de transfert et l’état des qualifications.
La mission peut ensuite s’organiser en trois séquences. La première établit une situation de référence et rend visibles les blocages. La deuxième déploie un plan d’action sur les flux, les moyens et les compétences. La troisième transmet les routines de pilotage et prépare la sortie du manager.
Pour une phase de lancement ou de stabilisation, une intervention de trois à six mois peut constituer un cadre de travail adapté. Cette durée reste indicative : elle dépend du périmètre, de la maturité des équipes et des exigences de qualification. La mission peut commencer sous quelques semaines, selon la disponibilité du profil et la définition du mandat.
Les résultats doivent être mesurés à partir d’une situation initiale convenue. Les indicateurs peuvent inclure le respect du plan de production, le taux de service client, les rebuts, les retouches, les arrêts non planifiés et la polyvalence des équipes. Il serait imprudent de promettre un gain chiffré avant d’avoir analysé les données du site.
À quoi ressemblerait une mission plausible à Campsas ?
À titre d’exemple, un directeur industriel de transition pourrait être mandaté pour sécuriser les premières étapes de montée en cadence. Son périmètre associerait la production des échangeurs, la qualité, la maintenance et les ressources humaines. Il ne déciderait pas seul des priorités : il installerait des arbitrages partagés avec la direction du site et les fonctions centrales.
Durant les premières semaines, il cartographierait les flux et identifierait les opérations limitantes. Il mettrait en place un tableau de bord quotidien distinguant production réalisée, écarts, causes et décisions attendues. Il vérifierait également la disponibilité des moyens critiques et l’efficacité des plans de maintenance préventive.
Ensuite, le manager pourrait organiser des revues régulières de qualification des équipements et des procédés. Les responsables de production et de qualité suivraient ensemble les défauts, les retouches et les actions correctives. En parallèle, un plan de formation relierait les compétences à acquérir aux postes réellement exposés à la montée en charge.
L’impact recherché serait d’abord une meilleure maîtrise de l’exécution : responsabilités clarifiées, incidents traités plus rapidement et risques visibles avant qu’ils ne compromettent les livraisons. Les indicateurs, établis au démarrage, permettraient de mesurer les progrès sans attribuer à la mission des résultats non vérifiés.
Pour un directeur industriel, la valeur de ce renfort réside également dans le transfert de méthode. Les routines de résolution de problèmes, les standards de pilotage et les plans de continuité doivent rester dans l’organisation après le départ du manager. C’est cette transmission qui transforme une intervention temporaire en capacité durable.
FAQ : les décisions à prendre face à la montée en cadence
Le management de transition convient-il uniquement à une crise industrielle ?
Non. Il peut répondre à une transformation planifiée, comme un transfert de production, l’ouverture d’une ligne ou une montée en cadence. Il est utile lorsque le calendrier est serré et que l’équipe dirigeante manque temporairement de disponibilité ou d’expertise spécifique. Le mandat doit toutefois préciser les décisions confiées au manager et les responsabilités conservées par l’entreprise.
Quels indicateurs suivre pendant la montée en puissance ?
Suivez les volumes réalisés, la tenue du plan de production, la ponctualité des livraisons, les rebuts, les retouches et les arrêts de production. Ajoutez des indicateurs de qualification des moyens et de compétences disponibles. Le tableau de bord doit rester limité aux mesures qui permettent une décision rapide, avec une définition partagée et une fréquence adaptée.
Comment éviter que le manager de transition ne se substitue aux équipes ?
Définissez un mandat temporaire, des objectifs mesurables et un plan de transfert dès le début. Le manager doit travailler avec les responsables en place, documenter les routines et développer leur autonomie. Des revues régulières avec la direction industrielle permettent d’ajuster son rôle et de préparer une sortie fondée sur des critères explicites.
Faire de l’investissement une capacité industrielle durable
Le centre de Campsas combine capacité supplémentaire, transfert d’activité, automatisation et développement des compétences. La réussite ne se mesurera donc pas uniquement aux mètres carrés ou aux équipements installés. Elle dépendra de la capacité à produire au rythme attendu, avec une qualité stable et des équipes formées.
Pour les directeurs industriels d’Occitanie, l’enjeu dépasse ce seul site. Il illustre la nécessité d’aligner investissement, organisation et disponibilité des compétences dans une filière soumise à des cadences exigeantes. Un manager de transition peut renforcer cet alignement à un moment décisif, à condition d’intervenir avec un mandat précis, des indicateurs partagés et une exigence de transmission.
La Tribune revient sur les capacités annoncées et le contexte aéronautique. Radio Totem détaille les volumes, les métiers et les soutiens rapportés.
Laisser un commentaire