Fougerolles : un projet de fermeture révélateur des choix industriels
Que sait-on exactement du projet annoncé le 20 octobre 2026 ?
Fuji Seal France a engagé une procédure d’information-consultation des représentants du personnel sur un projet de fermeture de son usine de Fougerolles-Saint-Valbert, en Haute-Saône. Cinquante salariés sont concernés. L’arrêt de l’activité est envisagé à la fin mars 2027, sous réserve de la procédure en cours. Il ne s’agit donc pas, à ce stade, d’une fermeture définitive déjà exécutée.
Le groupe japonais a également indiqué vouloir mener des consultations conformément aux règles locales. Sa politique finale dépendra de ces échanges, et l’impact sur ses résultats consolidés reste à l’étude. Cette distinction est essentielle pour les décideurs : l’annonce lance une période d’analyse et de dialogue, pas une échéance opérationnelle certaine. La presse régionale détaille l’annonce et le site concerné.
Pourquoi ce site est-il stratégique pour le territoire ?
Fougerolles est présenté comme l’unique site de production de Fuji Seal en France. L’usine produit des étiquettes décoratives à manchons rétractables, destinées notamment aux emballages de produits de grande consommation. Sa fermeture éventuelle concerne donc à la fois cinquante emplois industriels et une capacité locale de fabrication spécialisée.
Pour un directeur industriel régional, l’enjeu dépasse le seul effectif. Il faut également examiner la continuité des commandes, la disponibilité des compétences techniques, les délais de livraison et la localisation future des volumes. Les informations publiques consultées ne désignent pas de site de remplacement. Elles ne détaillent pas non plus les modalités d’un éventuel transfert de production.
Le site possède un passé de restructurations. En 2011, une réorganisation avait annoncé 57 suppressions de postes sur 107 salariés. L’article consacré au projet actuel rapporte ensuite plus de 10 millions d’euros d’investissements. Cet historique invite à distinguer deux questions : les investissements antérieurs ont-ils permis d’améliorer durablement la compétitivité, et les besoins actuels exigent-ils un modèle industriel différent ?
Comment l’héliogravure devient-elle un enjeu de compétitivité ?
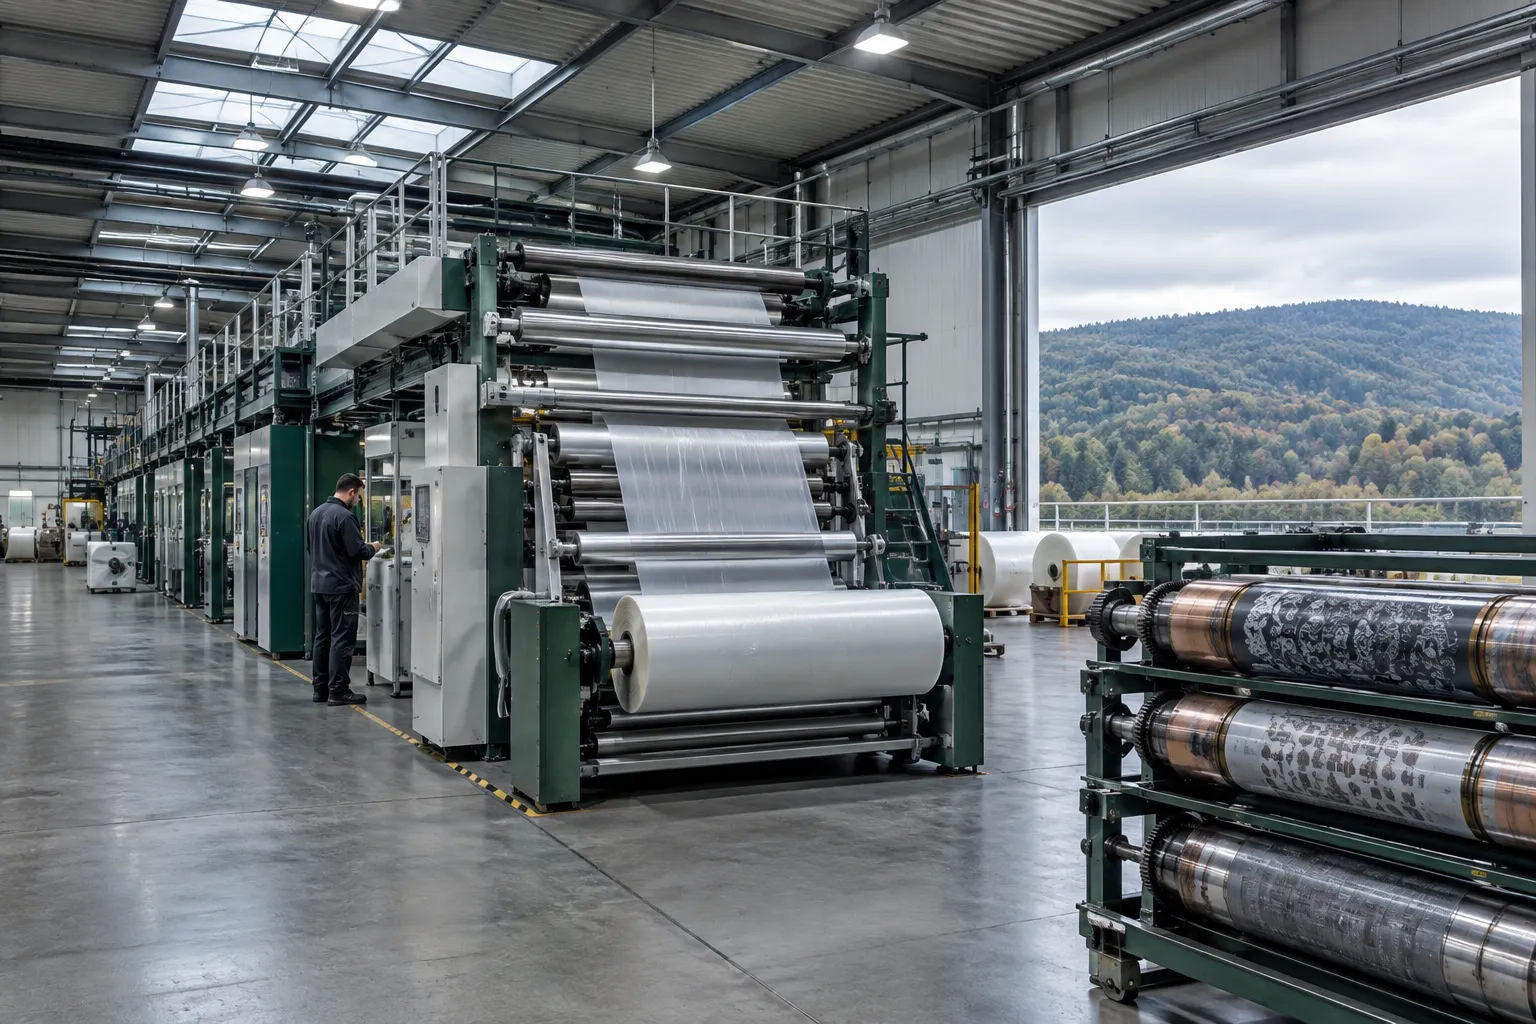
Le site utilise l’héliogravure, procédé reconnu pour sa régularité et ses cadences sur des volumes importants. La presse régionale décrit une rotative dix couleurs capable d’imprimer des milliers de manchons à l’heure. Cet avantage de productivité doit toutefois être mis en regard des coûts de préparation, des changements de visuels et de la taille des lots.
En héliogravure, chaque visuel nécessite des cylindres gravés. Le coût de préparation s’amortit plus facilement lorsque les volumes sont élevés et les références stables. En revanche, la multiplication des variantes peut accroître les changements de série et rendre les petits tirages moins compétitifs. Le directeur industriel doit alors raisonner en coût complet, et non comparer uniquement la vitesse nominale des presses.
Selon l’article à l’origine de ce dossier, les clients demandent davantage de petites séries, des délais plus courts et une flexibilité supérieure. La flexographie et l’impression numérique peuvent répondre à certains besoins, mais une conversion ne consiste pas simplement à acheter une nouvelle presse. Elle implique des choix concernant le prépresse, les compétences, les flux, les supports et la stratégie de charge.
Le point décisif est donc l’adéquation entre la demande commerciale et la structure de coûts du procédé. Un outil performant pour un grand tirage peut devenir pénalisant si les commandes se fragmentent. À l’inverse, une technologie plus souple n’est pas automatiquement rentable pour tous les volumes. La réponse dépend du portefeuille de références, des exigences de qualité, des prix, des délais et des investissements requis.
Le retour au bénéfice suffisait-il à garantir la pérennité du site ?
Les comptes 2025 cités dans l’article font état d’un chiffre d’affaires supérieur à 19 millions d’euros et d’un résultat net positif de 357 000 euros. Le redressement intervient après quatre exercices déficitaires entre 2021 et 2024, dont une perte de 3,7 millions d’euros en 2023. Le chiffre d’affaires était alors resté globalement compris entre 17 et 18 millions d’euros.
Ces chiffres donnent un éclairage utile, mais ne permettent pas à eux seuls d’évaluer la viabilité future. Un bénéfice annuel ne renseigne pas complètement sur les besoins de renouvellement des équipements, les marges par produit, le coût des changements de série ou le rendement des capitaux engagés. De même, une amélioration ponctuelle ne démontre pas qu’un plan de modernisation serait rentable à long terme.
La direction de Fuji Seal évoque une revue de son portefeuille européen, l’environnement de marché, la situation économique de la filiale et ses perspectives. Ces motifs relèvent d’un arbitrage de groupe. Le débat industriel porte donc aussi sur l’allocation du capital : investir dans le site, transférer les volumes, rechercher une reprise ou organiser l’arrêt. Les sources disponibles ne détaillent pas la comparaison financière entre ces scénarios.
Ce que les directeurs industriels doivent piloter dès maintenant
Quels indicateurs permettent d’évaluer la robustesse d’un outil spécialisé ?
Le cas Fuji Seal rappelle qu’un indicateur isolé, comme la cadence maximale, ne suffit pas à mesurer la compétitivité réelle d’une ligne. Le directeur industriel doit établir un diagnostic reliant performance technique, demande commerciale et coûts d’exploitation. Cette analyse devient particulièrement importante lorsque les séries raccourcissent ou que les références se multiplient.
- Économie par série : comparer coût de préparation, temps de changement, pertes de matière et coût unitaire selon les tailles de lots.
- Performance opérationnelle : mesurer disponibilité, cadence utile, rebuts, retouches et respect des délais, par famille de produits.
- Charge et portefeuille : rapprocher prévisions, carnet de commandes, variabilité des volumes et nombre de changements de références.
- Investissements : comparer maintien en condition, modernisation partielle, changement de procédé et transfert vers une autre unité.
- Compétences : identifier les savoir-faire critiques, les dépendances à quelques personnes et les besoins de formation ou de reconversion.
La mesure doit s’appuyer sur des données vérifiables, idéalement par produit et par client. Une moyenne mensuelle peut masquer des références rentables et d’autres durablement déficitaires. De plus, un calcul de coût doit intégrer les conséquences des aléas : retards, rebuts, stocks de sécurité, transports urgents et pertes de service.
Une comparaison entre procédés doit aussi tenir compte de la qualité attendue et des contraintes de qualification client. Une nouvelle technologie peut réduire certains temps de préparation, mais elle implique des essais, des validations et parfois des changements de matières ou de paramètres. C’est pourquoi la décision gagne à être testée sur des familles représentatives, plutôt que fondée sur une promesse commerciale générale.
Comment préparer plusieurs scénarios sans désorganiser la production ?
Dans une situation incertaine, le directeur industriel doit protéger simultanément la sécurité, la qualité, le service client et la capacité de décision. Il peut construire trois scénarios : poursuite avec amélioration ciblée, reprise ou investissement par un tiers, et fermeture avec transfert progressif des fabrications. Ces scénarios doivent rester conditionnels tant que les consultations et décisions ne sont pas achevées.
Pour chaque option, un plan de travail précise les jalons, les responsables, les coûts à confirmer et les informations encore manquantes. Dans un scénario de transfert, il faut notamment vérifier les capacités disponibles, les outillages, les qualifications, les stocks, les délais de transport et les responsabilités qualité. Dans un scénario de poursuite, il faut définir les investissements minimaux et les seuils de rentabilité attendus.
Le dialogue avec les clients est également déterminant. Toute modification de fournisseur, de site ou de procédé peut imposer une validation préalable. Le directeur industriel coordonne alors production, qualité, achats, commerce et chaîne logistique, afin d’éviter des engagements incompatibles avec la capacité réelle. La communication doit rester factuelle : les informations non confirmées ne doivent pas être présentées comme des décisions acquises.
Enfin, une période de transition exige une vigilance renforcée sur la transmission des savoir-faire. Les réglages, recettes, paramètres de contrôle et pratiques de maintenance sont souvent répartis entre documents et expérience des équipes. Les formaliser réduit le risque d’incident, que l’activité continue sur place ou qu’elle soit transférée.
Business case : le management de transition pour reprendre la maîtrise opérationnelle
Quel manager de transition peut aider un directeur industriel ?
Quand une entreprise doit analyser plusieurs scénarios sous contrainte de temps, ses équipes internes peuvent être absorbées par la production quotidienne, les échanges sociaux et les demandes clients. Un directeur industriel de transition peut alors renforcer temporairement le pilotage. Il apporte une expérience de transformation, une capacité de diagnostic et une disponibilité opérationnelle, sans se substituer aux instances de décision de l’entreprise.
Une mission peut commencer rapidement, souvent en quelques jours après définition du besoin et validation du mandat. Les premières semaines servent à comprendre le procédé, rencontrer les équipes et vérifier les données. Le manager établit ensuite une situation de référence, un calendrier d’actions et des responsabilités explicites. La durée dépend du mandat : diagnostic court, sécurisation des opérations ou accompagnement jusqu’à une décision industrielle.
À Fougerolles, il serait inexact d’affirmer qu’une mission de management de transition est en cours. En revanche, le dossier permet de décrire un cas plausible pour un industriel régional confronté à un projet de fermeture ou de transformation. Un manager de transition peut intervenir auprès de la direction du site ou du groupe, avec un mandat clairement défini et adapté à la procédure sociale.
Quels chantiers et quels résultats peut-on viser ?
Dans un premier temps, le manager sécurise le fonctionnement courant. Il suit les ordres de fabrication, les priorités clients, les matières, les rebuts et les arrêts de ligne. Il met en place un tableau de bord partagé, avec des données quotidiennes simples. L’objectif est de rendre visibles les risques de service et de déclencher rapidement les arbitrages nécessaires.
Ensuite, il organise l’analyse économique des procédés. Il compare les coûts réels selon les tailles de séries, documente les temps de changement et établit les besoins d’investissement. Il peut également coordonner des essais industriels, sous réserve des validations qualité et client. Le résultat attendu est une décision mieux étayée, et non la défense automatique d’une technologie particulière.
Si un transfert est retenu, le manager peut construire le plan de bascule avec les équipes concernées. Il suit les qualifications, la disponibilité des outils, les niveaux de stocks, les capacités réceptrices et les dates de livraison. Si l’activité continue ou fait l’objet d’une reprise, il peut structurer le plan de redressement et suivre les investissements, les gains de productivité et la qualité.
Les objectifs doivent être définis après établissement d’une référence fiable. Ils peuvent porter sur la livraison à l’heure, la réduction des rebuts, la baisse des arrêts non planifiés, la précision des coûts par série et la tenue des jalons de transfert. Aucun pourcentage de gain ne doit être promis sans diagnostic. La mesure régulière permet plutôt de démontrer les progrès, d’expliquer les écarts et de décider des actions correctives.
La mission peut aussi intégrer une dimension humaine. Un manager expérimenté aide à clarifier les rôles, organiser la transmission des connaissances et maintenir des routines de dialogue avec les équipes. Les décisions relatives aux salariés, à l’information-consultation et aux mesures d’accompagnement restent toutefois du ressort de l’employeur et de ses conseils compétents. Le management de transition apporte une capacité d’exécution, pas un contournement des obligations sociales.
La valeur de cette intervention tient enfin à son indépendance vis-à-vis des solutions préconçues. Le manager doit pouvoir comparer poursuite, modernisation, reprise et arrêt selon des critères communs. Cette neutralité est précieuse lorsqu’un historique de restructuration ou des contraintes de groupe rendent les échanges sensibles. Elle aide le directeur industriel à transformer une annonce anxiogène en décisions étayées, suivies et compréhensibles.
Les questions des directeurs industriels sur le dossier Fuji Seal
La fermeture du site de Fougerolles est-elle déjà définitive ?
Non. L’entreprise a annoncé un projet et ouvert une procédure d’information-consultation. La fermeture est envisagée d’ici fin mars 2027, mais la décision finale dépend de la procédure en cours. Il faut donc distinguer l’échéance annoncée d’une décision définitivement mise en œuvre.
Pourquoi un retour au bénéfice ne garantit-il pas la survie d’une usine ?
Un résultat annuel positif ne suffit pas à établir la rentabilité future d’un site. L’entreprise doit aussi considérer les investissements à venir, la compétitivité du procédé, la taille des séries et les perspectives commerciales. Les comptes apportent un indicateur, mais ne remplacent pas l’analyse industrielle et stratégique.
Quand recourir au management de transition dans une situation similaire ?
Lorsqu’un directeur industriel doit sécuriser la production, comparer des scénarios ou préparer un transfert sans disposer d’assez de temps ou de ressources internes. Le mandat doit préciser les décisions attendues, les indicateurs de réussite et ses limites. Le manager peut structurer et conduire les actions opérationnelles, tout en laissant les décisions sociales et stratégiques aux responsables compétents.
Laisser un commentaire