Pourquoi la montée en cadence de Circul’Egg est-elle stratégique pour l’industrie bretonne ?
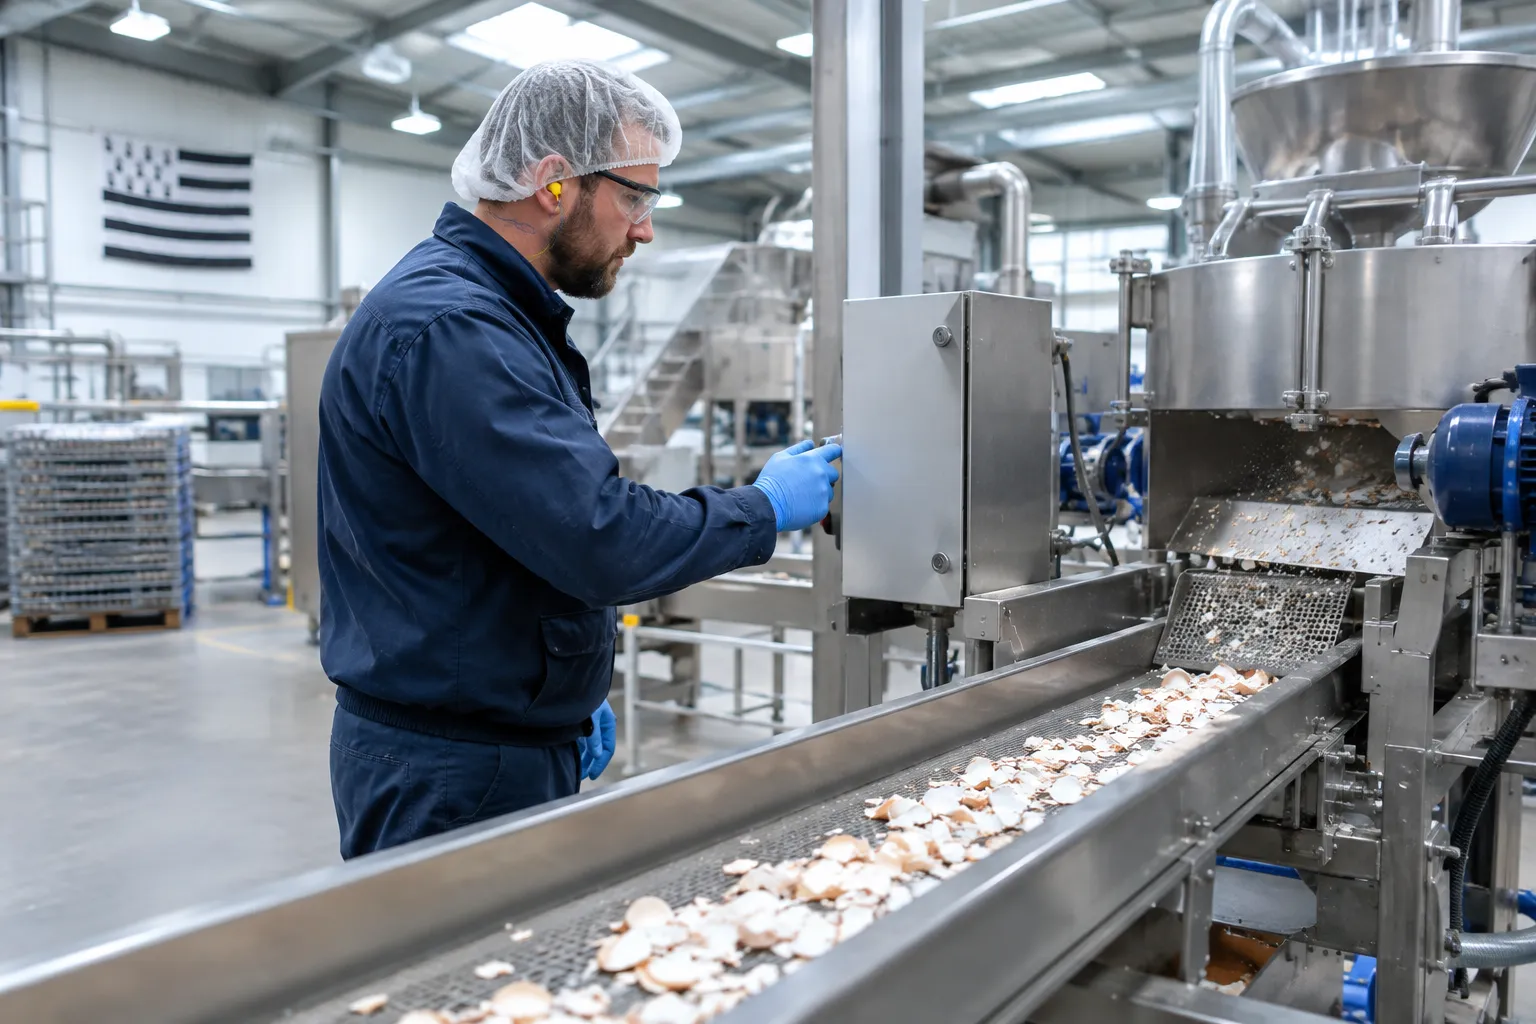
À Janzé, en Ille-et-Vilaine, Circul’Egg franchit une étape décisive de son développement industriel. L’entreprise transforme des coquilles et membranes d’œufs en matières premières destinées notamment aux matériaux, aux compléments alimentaires et au bien-être animal.
Le 20 octobre 2026, Bretagne Économique rapporte une nouvelle opération de financement visant à renforcer l’outil de production et accompagner la croissance commerciale. L’ambition annoncée est de dépasser 5 000 tonnes annuelles, contre une capacité théorique actuelle de 3 000 tonnes de produits finis. Cette évolution ne relève pas seulement d’un agrandissement industriel. Elle suppose de maîtriser les flux, la qualité, les coûts et la régularité, simultanément.
Pour un directeur industriel, le cas est particulièrement instructif. Une innovation circulaire devient une activité industrielle pérenne uniquement si son procédé fonctionne à cadence soutenue. Il faut aussi sécuriser la matière entrante, qualifier les débouchés et rendre chaque tonne économiquement viable. L’article de Bretagne Économique détaille les objectifs de capacité et les marchés servis.
Que révèle l’objectif de dépasser 5 000 tonnes par an ?
Il révèle d’abord le passage d’une première phase industrielle à une phase de consolidation des performances. La capacité théorique ne garantit pas, à elle seule, le volume effectivement produit. Les arrêts, les changements de série, les défauts qualité et les contraintes d’approvisionnement réduisent le rendement réel.
La différence entre capacité nominale, capacité disponible et production vendable doit donc être suivie avec précision. L’article évoque une capacité actuelle de 3 000 tonnes de produits finis et une cible supérieure à 5 000 tonnes. Il s’agit d’une hausse significative, qui demande de vérifier les hypothèses techniques derrière chaque équipement et chaque étape du procédé.
Agra Presse rapporte séparément que l’entreprise transforme actuellement 1 000 tonnes de coquilles. Ce chiffre ne contredit pas mécaniquement celui des produits finis : les indicateurs et leurs périmètres diffèrent. Le directeur industriel doit faire clarifier la base de calcul, la période de référence et le rendement matière avant de bâtir un plan de production.
La bonne question n’est donc pas seulement : « Quelle capacité installer ? » Elle consiste aussi à demander : « Quel volume peut-on produire régulièrement, avec la qualité attendue, sans dégrader les coûts ? » Cette distinction structure le plan d’investissement et les engagements commerciaux.
Quels sont les enjeux spécifiques de l’approvisionnement en Bretagne ?
Le modèle de Circul’Egg repose sur la valorisation de coproduits issus de casseries. L’entreprise travaille avec cinq acteurs de la filière, qui représenteraient près de 70 % des volumes d’œufs transformés en France, selon Bretagne Économique. Cette proximité entre fournisseurs et site industriel offre une base structurante pour organiser les flux.
Elle crée aussi une responsabilité opérationnelle. Les volumes disponibles, la régularité des livraisons et les caractéristiques des matières entrantes conditionnent directement la stabilité du procédé. Une hausse rapide des capacités exige donc une planification partagée avec les partenaires, plutôt qu’une simple augmentation des achats au fil de l’eau.
Le territoire du Grand Ouest peut favoriser les échanges industriels et réduire certaines distances logistiques. Toutefois, la proximité ne supprime pas les risques de rupture, de variation des intrants ou de désynchronisation entre les fournisseurs et l’usine. Il faut définir des règles de réception, des prévisions glissantes et des seuils d’alerte communs.
La filière représente également un enjeu de résilience. Une matière auparavant considérée comme un déchet peut devenir une ressource locale, si les contrats, les normes et les capacités de traitement suivent. Pour le directeur industriel, l’économie circulaire est donc autant une question de conception de procédé qu’une question de pilotage des approvisionnements.
Comment transformer une capacité installée en production fiable ?
L’usine de Janzé fonctionne jusqu’à 16 heures par jour, selon les informations rapportées par Agra Presse. Le choix d’étendre la durée d’exploitation permet d’augmenter les volumes sans nécessairement construire immédiatement un nouvel outil. En revanche, il accroît les exigences de maintenance, d’organisation des équipes et de maîtrise des aléas.
La première priorité consiste à établir une vision fiable des pertes de capacité. Il faut distinguer les arrêts planifiés, les pannes, les attentes de matière, les réglages et les pertes liées à la qualité. Sans cette décomposition, les équipes risquent d’investir dans des équipements qui ne traitent pas le véritable goulot d’étranglement.
Ensuite, les responsables doivent relier les indicateurs de production aux coûts et aux ventes. Un tableau de bord pertinent suit notamment les tonnes entrantes, le rendement matière, le taux de disponibilité, les rebuts, les délais de livraison et le coût unitaire. Ces mesures rendent les arbitrages plus rapides et évitent une croissance du volume au détriment de la marge.
Le procédé mécanique breveté sépare la coquille de la membrane sans traitement chimique, selon les informations publiées par l’entreprise et ses partenaires. Cette spécificité rend la stabilité des réglages et la maîtrise des caractéristiques des produits particulièrement importantes. La performance industrielle se mesure donc à la fois en tonnes, en conformité et en capacité à tenir les spécifications clients.
Quels débouchés peuvent absorber la production supplémentaire ?
Circul’Egg commercialise notamment Carbio, issu de la coquille et destiné aux matériaux, ainsi que Reggenerate, issu de la membrane et proposé pour plusieurs applications. Bretagne Économique mentionne une trentaine de clients dans les matériaux et plus d’une centaine sur les marchés de la membrane. Ces chiffres indiquent plusieurs débouchés, mais les segments ne doivent pas être confondus.
Dans les matériaux, les peintures constituent un débouché important pour la coquille valorisée. L’entreprise cite des collaborations avec des acteurs comme PPG et Durieu. Les clients industriels attendent toutefois des caractéristiques régulières, des volumes disponibles et une capacité de traçabilité compatible avec leurs propres contrôles qualité.
La membrane d’œuf vise notamment les compléments alimentaires et des applications émergentes en alimentation animale. La diversité des marchés peut répartir le risque commercial, mais elle augmente aussi la complexité de planification. Les spécifications, les exigences réglementaires et les formats de livraison ne sont pas identiques d’un débouché à l’autre.
Le directeur industriel doit donc relier les prévisions de ventes au programme de production. Une capacité supplémentaire ne crée de valeur que si les marchés peuvent absorber les volumes, avec des contrats et des marges suffisants. Le dialogue entre commerce, qualité, production et approvisionnement devient alors une fonction de pilotage stratégique.
Quels signaux financiers éclairent la trajectoire industrielle ?
La société vise une nouvelle levée de fonds de 2 M€, en complément de 2 M€ déjà sécurisés auprès d’investisseurs historiques et de partenaires industriels. Elle dispose également de 1,6 M€ de financement lié au programme Première usine de France 2030, sous forme de subventions et d’avances récupérables, selon les articles récents.
La campagne participative prévoit une enveloppe publique de 500 000 €. Bretagne Économique rapporte qu’elle a été réservée en huit jours, puis qu’une seconde enveloppe équivalente a été ouverte. Une réservation ne doit cependant pas être assimilée à un financement final encaissé : le directeur industriel doit piloter ses engagements sur la base des ressources effectivement confirmées.
La page de campagne Sowefund présente l’objectif d’atteindre un EBITDA positif en 2028. Cette échéance est un objectif de l’entreprise, et non un résultat acquis. Elle souligne néanmoins l’importance d’un pilotage conjoint des investissements, des coûts d’exploitation et de la montée des ventes.
Les financements sont un moyen, pas une preuve de performance industrielle. Leur efficacité dépend de la capacité à les transformer en disponibilité technique, en qualité constante et en chiffre d’affaires récurrent. C’est pourquoi chaque investissement devrait être associé à un indicateur de résultat, un responsable désigné et une date de vérification.
Quel business case pour le management de transition industriel ?
Pourquoi mobiliser un manager de transition à ce stade ?
Une montée en cadence rapide mobilise simultanément la direction, les équipes de production, la maintenance, la qualité et les partenaires d’approvisionnement. Or, les dirigeants d’une entreprise en croissance doivent également sécuriser les financements, les ventes et le recrutement. Le risque est alors de disperser l’attention au moment où l’exécution industrielle devient déterminante.
Un manager de transition apporte une capacité opérationnelle immédiatement disponible. Il intervient avec un mandat précis, un périmètre défini et des résultats mesurables. Il ne remplace pas durablement les équipes : il structure l’action, accélère les arbitrages et transmet les méthodes aux responsables internes.
Dans ce cas, un directeur industriel de transition ou un responsable de programme industriel pourrait prendre en charge la feuille de route de montée en cadence. Un responsable de transition spécialisé en excellence opérationnelle pourrait aussi intervenir sur les goulots, la maintenance et le rendement matière. Le choix dépend du principal obstacle diagnostiqué.
Quel mandat pourrait être confié à ce manager ?
Une mission plausible commencerait par un diagnostic terrain rapide, réalisé avec les équipes de Janzé. Le manager établirait une référence commune : volumes réels, temps d’arrêt, rendements, rebuts, contraintes de personnel et coûts variables. Il distinguerait ensuite les gains réalisables sans investissement des besoins nécessitant des travaux ou des équipements.
Dans les premières semaines, il pourrait conduire des chantiers ciblés sur les équipements critiques et les interfaces entre opérations. Par exemple, il analyserait les attentes de matière, les temps de nettoyage, les réglages et les passages entre étapes. Il vérifierait également que les objectifs de capacité utilisent des définitions homogènes.
Le mandat pourrait ensuite organiser un pilotage quotidien de la performance. Les équipes suivraient quelques indicateurs partagés, avec une routine courte pour traiter les écarts. Les décisions en attente seraient attribuées à un responsable, assorties d’une échéance et suivies jusqu’à leur clôture.
En parallèle, le manager sécuriserait la cohérence entre production et demande commerciale. Il travaillerait avec les fournisseurs pour rapprocher les prévisions de livraisons du programme usine. Il ferait également vérifier que les objectifs de volume restent compatibles avec les spécifications des clients et les exigences qualité.
Quels résultats peut-on mesurer sans promettre l’impossible ?
Une mission sérieuse ne promet pas mécaniquement un pourcentage de hausse de production. Elle fixe d’abord une situation initiale vérifiée, puis des objectifs adaptés aux données du site. Les résultats peuvent porter sur la disponibilité des équipements critiques, la réduction des arrêts non planifiés, le rendement matière et le respect du programme de production.
On peut également mesurer la stabilité des caractéristiques des produits, la baisse des rebuts, la ponctualité des livraisons et le coût de transformation par tonne. Pour relier ces progrès à l’enjeu économique, le tableau de bord doit intégrer la marge contributive par famille de produits et les dépenses engagées.
Une mission de quatre à six mois pourrait être pertinente pour couvrir le diagnostic, les actions prioritaires et le transfert des routines de pilotage. Le délai exact dépendrait du niveau de maturité des données, de la complexité des équipements et de la disponibilité des équipes. Une prise de poste rapide peut permettre de démarrer avant la constitution d’un recrutement permanent.
Les gains doivent être validés avec la direction et les équipes concernées. Il ne s’agit pas de pousser les lignes au maximum, mais d’obtenir une production plus régulière, sûre et rentable. Le transfert des compétences et la responsabilisation des managers internes font partie intégrante du résultat.
Comment articuler le management de transition avec les équipes en place ?
La réussite exige un mandat compris par tous. Le directeur général fixe les priorités ; le manager de transition organise l’exécution avec les responsables de production, de maintenance et de qualité. Les équipes restent détentrices de leur savoir-faire et participent à l’identification des solutions.
Le manager évite ainsi deux écueils : imposer un modèle extérieur sans connaissance du procédé, ou laisser les problèmes s’installer faute d’arbitrage. Il apporte une méthode, une cadence de décision et une neutralité utile lorsque plusieurs fonctions défendent des priorités concurrentes.
Dans une entreprise industrielle en croissance, le besoin peut également concerner la structuration des rôles et des compétences. La hausse des heures de fonctionnement modifie les contraintes de présence, de relève et de maintenance. Un manager expérimenté peut aider à adapter l’organisation sans confondre augmentation du temps d’ouverture et amélioration durable de la productivité.
Enfin, il prépare la sortie de mission. Les routines, les indicateurs et les plans d’action sont documentés et confiés aux responsables permanents. Ainsi, l’entreprise conserve les acquis après le départ du manager, plutôt que de dépendre d’une expertise externe permanente.
FAQ : les questions des directeurs industriels
Le management de transition convient-il à une PME industrielle en croissance ?
Oui, lorsque l’entreprise doit résoudre un enjeu critique sans attendre un recrutement permanent. Le manager apporte rapidement une expérience opérationnelle, avec un mandat limité et des objectifs convenus. Il complète les compétences internes, sans se substituer durablement aux équipes.
Quel profil choisir pour sécuriser la montée en cadence ?
Un directeur industriel de transition convient si le besoin porte sur la coordination globale et les arbitrages. Un expert en excellence opérationnelle est pertinent si les goulots, les arrêts ou les pertes de rendement dominent. Le diagnostic initial permet de choisir le profil adapté.
Quels indicateurs suivre en priorité à Janzé ?
Il faut suivre les tonnes réellement transformées et vendables, le rendement matière, la disponibilité des équipements, les arrêts non planifiés, les rebuts et les livraisons à l’heure. Ces indicateurs doivent être rapprochés du coût par tonne et des besoins confirmés des clients.
Faire de la montée en cadence un avantage industriel durable
Circul’Egg illustre un enjeu majeur pour la Bretagne : convertir une innovation de valorisation en une activité industrielle répétable et rentable. La prochaine étape se jouera dans la maîtrise des flux, la stabilité du procédé et l’alignement entre usine, partenaires et marchés.
Pour un directeur industriel, l’enjeu n’est donc pas simplement d’augmenter la capacité annoncée. Il consiste à rendre la performance observable, à traiter les contraintes qui limitent la production et à sécuriser les ressources nécessaires. Lorsqu’une accélération impose un renfort immédiat, le management de transition peut mobiliser un leadership expérimenté, concentré sur l’exécution et le transfert des méthodes.
Agra Presse revient sur la performance de l’usine et ses objectifs de production. La page de campagne Sowefund présente, pour sa part, les objectifs financiers communiqués par l’entreprise. Enfin, le retour du Poool sur l’expérimentation avec Œuf du Breil éclaire la dimension opérationnelle de la coopération locale.
Laisser un commentaire